 PDF
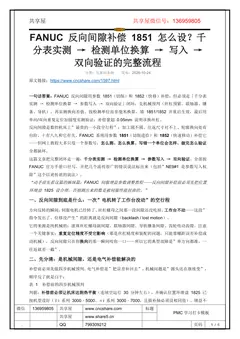
FANUC 反向间隙补偿 1851 怎么设?千分表实测 → 检测单位换算 → 写入 →双向验证的完整流程
FANUC 反向间隙用参数 1851(切削)和 1852(快移)补偿,但必须走「千分表实测 → 检测单位换算 → 参数写入 → 双向验证」闭环:先机械预判(丝杠预紧、联轴器、镶条、导轨),再实测换向差值、按检测单位而非毫米换算,填 1851/1852 并重启生效,最后用单向/双向重复定位加圆度实测验证;补偿量超 0.05mm 说明该换丝杠。反向间隙是数控机床上”最贵的一小段空行程”:加工圆不圆、往返尺寸对不上、轮廓换向处有台阶,十有八九和它有关。FANUC 系统用参数 1851(切削进给)和 1852(快速移动)补偿它
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
数控技术资料FANUC 反向间隙用参数 1851(切削)和 1852(快移)补偿,但必须走「千分表实测 → 检测单位换算 → 参数写入 → 双向验证」闭环:先机械预判(丝杠预紧、联轴器、镶条、导轨),再实测换向差值、按检测单位而非毫米换算,填 1851/1852 并重启生效,最后用单向/双向重复定位加圆度实测验证;补偿量超 0.05mm 说明该换丝杠。 反向间隙是数控机床上”最贵的一小段空行程”:加工圆不圆、往返尺寸对不上、轮廓换向处有台阶,十有八九和它有关。FANUC 系统用参数 1851(切削进给)和 1852(快速移动)补偿它 ——但网上教程大多只甩一个参数号,怎么测、怎么换算、写错一个单位会怎样、做完怎么验证全都缺环。 这篇文章把完整闭环走一遍:千分表实测 → 检测单位换算 → 参数写入 → 双向验证。全部按 FANUC 官方手册口径写,并把几个流传很广的错误说法标出来(包括”NE9#1 是参数写入权限”这个以讹传讹的说法)。 “动
本文档共 6 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/1597.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 6 页,便于复制与检索)
第 1 页
www.share5.cn
FANUC 反向间隙补偿 1851 怎么设?千
分表实测 → 检测单位换算 → 写入 →
双向验证的完整流程
分类:发那科系统发布:2026-10-24
原文链接:https://www.cncshare.com/1597.html
一句话答案:FANUC 反向间隙用参数 1851(切削)和 1852(快移)补偿,但必须走「千分表
实测 → 检测单位换算 → 参数写入 → 双向验证」闭环:先机械预判(丝杠预紧、联轴器、镶
条、导轨),再实测换向差值、按检测单位而非毫米换算,填 1851/1852 并重启生效,最后用
单向/双向重复定位加圆度实测验证;补偿量超 0.05mm 说明该换丝杠。
反向间隙是数控机床上”最贵的一小段空行程”:加工圆不圆、往返尺寸对不上、轮廓换向处有
台阶,十有八九和它有关。FANUC 系统用参数 1851(切削进给)和 1852(快速移动)补偿它
——但网上教程大多只甩一个参数号,怎么测、怎么换算、写错一个单位会怎样、做完怎么验证
全都缺环。
这篇文章把完整闭环走一遍:千分表实测 → 检测单位换算 → 参数写入 → 双向验证。全部按
FANUC 官方手册口径写,并把几个流传很广的错误说法标出来(包括”NE9#1 是参数写入权
限”这个以讹传讹的说法)。
“动手前先看这篇的姊妹篇:FANUC 伺服增益参数调整教程——反向间隙补偿前必须先把位置
环增益 1825 设合理,否则测出来的数是被伺服性能扭曲的。”
一、反向间隙到底是什么:一次”电机转了工作台没动”的空行程
方向反转的瞬间,伺服电机已经转了、丝杠螺母之间那一段间隙还没吃掉,工作台不动——这段”
指令发出了、位移没产生”的距离就是反向间隙(backlash / lost motion)。
它的来源是纯机械的:滚珠丝杠螺母副间隙、联轴器间隙、导轨镶条间隙、齿轮传动齿隙。注意
一个关键事实:重复定位精度不受它影响(那是丝杠精度和装配的问题,只能靠螺距误差补偿或
动机械),反向间隙只在你换向的那一瞬间咬你一口——所以它的典型故障是”单方向都准,一
往返就差一截”。
二、先分清:是机械间隙,还是电气补偿能解决的
补偿前必须先做四步机械预判。电气补偿是”把误差补回去”,机械问题是”源头还在继续变”,
顺序反了就是白干:
表 1 补偿前的四步机械预判
判据:补偿前必须让机床达到热平衡(连续空运行 30 分钟左右),并确认位置环增益 1825 已
按机型设好(βi 系列 3000–5000、αi 系列 3000–7000,且插补轴必须设相同值)。增益不
第 2 页
www.share5.cn
统一时测出来的间隙值是假的。
三、千分表实测法:正向对零 → 反向走 1mm 读差值
工具:千分表(0.001mm)+ 磁性表座。以下按 FANUC 官方手册的流程,切削进给和快速移
动各测一次,分别对应 1851 和 1852。
表 2 官方测量流程(切削进给 / 快速移动各走一遍)
完整算例:千分表初始对零后,正向移动 1mm 表显 +1.000;反向走回原位时表显停在 +0.020
(回不到零)。这段回不来的 0.020mm 就是该轴该方向的反向间隙。注意 JOG/手轮方式测的
值与程序切削方式不同,正式数据必须以表 2 的程序方式测。
另一个实测经验:在同一行程上多测几个位置(比如行程前段、中段、后段)。如果三处读数接
近,说明是均匀磨损,一个补偿值就够;如果中段明显大于两端,说明丝杠局部磨损/弯曲,单靠
1851 补不了(这种情况要上螺距误差补偿,见第五节)。
第 3 页
www.share5.cn
四、单位换算这一步最容易错:检测单位,不是毫米
1851/1852 填的是检测单位(detection unit),不是你测出来的毫米值。米制机床常见检测单
位是 0.001mm,这时:
表 3 检测单位换算表(0.001mm 检测单位的米制机床)
三个最容易踩的坑:
• 英寸机床:检测单位是 0.0001 英寸,0.012mm 的间隙要填的是按英寸换算后的数(约 47),
不是 12。先确认本机单位制(参数画面头部会显示当前单位)。
• 车床 X 轴要 ×2:车床 X 轴是直径指定轴,检测单位与其他轴不同,实测值换算后要乘以
2 再写入 1851/1852——这是官方手册明文提醒的,漏掉它补偿量直接减半。
• 别把 0.020 直接填进去:填 0.02 系统按 0.002mm 处理,等于没补;填 20 才是
0.020mm。同理填 200 就是 0.2mm,会直接让伺服在换向时冲过去。
第 4 页
www.share5.cn
五、参数落位:1851 和 1852 到底该填哪个
表 4 反向间隙补偿相关参数速查
取值规则(官方口径):1851 填切削进给(如 500–1000mm/min)下测得的间隙 A;1852 填
快速(如 10000mm/min)下测得的间隙 B。快速下的间隙通常比切削下大(惯量wind-up、预
紧变形),所以两个数经常不一样。
符号问题:1851/1852 按大小(正值)填,控制器会在检测到换向时自动按正确方向注入补偿,
不需要你手动判正负。如果算出来是负数,先怀疑测量或诊断错了,而不是去填负数。
六、1800#4:切削与快移要不要分开补偿(填 1 的代价)
1800#4(RBK)= 0 时,1852 被完全忽略,切削和快移都用 1851;= 1 时,两个值分别生效。
为什么值得分开:切削进给速度低、惯量小,换向空行程主要是丝杠螺母间隙;快移时大质量工
作台带动丝杠”松一下再紧”,有效死区明显更大。机床厂出厂时常见配置是 1851 小(如
0–20μm)、1852 大(如 30–80μm),重载机床 1852 可能是 1851 的 3–5 倍。
填 1 的代价:① 必须分别测两个速度下的间隙,工作量翻倍,只测一个就填两个值是自欺欺人;
② 填错会造成快移换向处”鼓包”;③ 部分机型该位变更后需要断电重启才生效。轻载、预紧
良好的机床维持 0 也完全可接受——先看出厂值,别为分开而分开。
七、1817#2 平滑反向间隙补偿:什么时候该开,什么时候会掩盖问题
1817#2 = 1 时开启平滑反向间隙补偿:系统在换向时不再”一脚补上”,而是把补偿量平滑输
出,好处是减小冲击、异响和伺服电流尖峰,对补偿量偏大、换向有异响的机床观感改善明显。
但它掩盖问题:平滑处理把换向瞬间的真实磨损信号抹掉了,千分表/DGN360-363 复测时你看
第 5 页
www.share5.cn
到的是”系统表现”而不是”机械真实间隙”,不利于跟踪间隙是否在恶化。建议:机械正常、
仅观感差时开;诊断期间、间隙明显增长时关掉它再测,否则数据不可比。(具体行为各版本略
有差异,现场以本机手册为准。)
八、写入与生效:MDI 路径、PWE 权限、断电重启
1. 模式选 MDI 或急停状态(非这两种状态参数写不进去);
2. 按 OFFSET/SETTING → 软键 SETTING → 光标移到 PARAMETER WRITE → 输 1 →
INPUT。此时 CNC 报 P/S 100 报警(参数写入已打开),这是正常现象;
3. 按 SYSTEM → PARAM → 输参数号 1851 → NO.SRH 定位,把光标移到对应轴那一行,输换
算好的值 → INPUT;
4. 1852(如需)同法写入;改 1800#4 / 1817#2 这类位参数时,先把原值拍照记录,用位输
入方式改,别整值重填;
5. 把 PARAMETER WRITE 设回 0,按 RESET 解除 P/S 100。
“纠错:网传”NE9#1 权限”是错的。 NE9 是参数 3202 的第 9 位,管的是”O9 开头程序
(O9000 系列宏程序)的编辑保护”,和参数写入权限毫无关系。参数写入权限就是 SETTING
画面的 PWE(PARAMETER WRITE);老机型是主板上的物理 PWE 开关。按 NE9 去找”
写入开关”,找到的只会是程序保护。”
生效时机:稳妥做法是写完后断电重启一次,让伺服参数被完整重新读取,重启后重新回参考点。
部分 0i-B 以后的机型复位即可生效,但断电重启没有副作用,还能顺手验证数据没有丢——这
一条也是维修站的标准动作。
第 6 页
www.share5.cn
九、验证:单向重复定位 + 双向定位 + 圆度实测三件套
不验证的补偿等于没做。三件套按成本从低到高:
表 5 补偿效果验证三件套
0i-B 以后还有一个”作弊级”工具:诊断号 DGN360–363(分别对应第 1–4 轴)实时显示每
次换向时的位置偏差。往复运动时盯这个数,如果它稳定等于你测的间隙值,说明补偿正在正确
工作;如果恒为 0,说明 1851 被忽略或没生效(回头查 1800 系列位参数和生效条件)。0i-A
没有这组诊断号,只能回到千分表多测几点。
十、什么时候不该用电气补偿:补偿量超过 0.05mm 说明丝杠该换了
表 6 补偿量与处置对照(滚珠丝杠机床的实用分档)
再强调三条边界:① 补偿量超过 0.05–0.06mm 后,G02/G03 圆弧插补时每次换向都是一次
大阶跃,SV0411(停止时跟停误差)/ SV0413(移动中跟停误差)会开始报;② 随位置变化的
间隙补不了——中段大两端小说明丝杠磨损不均,那是螺距误差补偿(3620 系列)加机械的活;
③ 补偿不会提高重复定位精度,它只治换向滞后。
常见问题(FAQ)
FANUC 1851 补偿量应该填什么单位?
填检测单位,不是毫米。米制机床检测单位通常是 0.001mm,所以实测 0.020mm 要填 20、
0.001mm 填 1;英寸机床检测单位是 0.0001 英寸,需先把毫米值换算成英寸再数单位。两个
特殊坑:车床 X 轴是直径指定轴,换算后要 ×2 再填;别把”0.02″直接输进去——系统会按
0.002mm 处理,等于没补。
反向间隙补偿做了以后机床定位精度就准了吗?
不一定。反向间隙补偿只治”换向滞后”这一种误差,定位不准的另外三大来源它一概不管:丝
杠螺距误差(要螺距误差补偿 3620 系列)、重复定位精度(丝杠精度与装配,只能动机械)、
热变形(需热平衡后测)。如果补完双向定位差值没收敛,说明你的问题不在这——先做表 1 的
四步机械预判,再看 FANUC 无报警信息故障排查里的诊断号分组法。
1851 和 1852 分别在什么时候起作用?为什么有的机床要填两个不同的值?
1851 管切削进给(G01/G02/G03/JOG),1852 管快速移动(G00);但只有 1800#4(RBK)
= 1 时 1852 才生效,= 0 时 1852 被忽略、两种速度都用 1851。要填两个不同值的原因是:
快移时大质量工作台会带着丝杠”松再紧”,有效死区比切削时大(重载机床常达 3–5 倍),
一个值顾不了两头。轻载预紧好的机床用 1851 单值也够,先看出厂配置再决定。
最后更新:2026-10-24
延伸阅读:FANUC 螺距误差补偿 3620–3624 全流程:激光干涉仪测量 → 补偿点编号计算 →
参数填写 → 精度验证
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。