 PDF
FANUC 0I-MD 系统X 轴窜动故障维修实例 | 共享屋
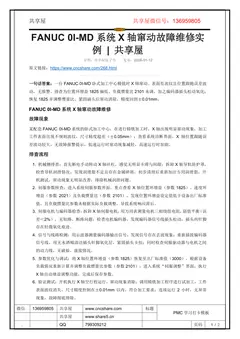
一台FANUC 0I-MD 卧式加工中心精铣时X 轴窜动、表面有波纹且位置跟随误差波动,无报警。排查为位置环增益1825 偏低、负载惯量比2101 未调,加之编码器插头松动氧化;恢复1825 并调整惯量比、紧固插头后窜动消除,精度回到±0.01mm。FANUC 0I-MD 系统X 轴窜动故障维修故障现象某配套FANUC 0I-MD 系统的卧式加工中心,在进行精铣加工时,X 轴出现明显窜动现象,加工工件表面出现不规则波纹,尺寸精度超差(±0.05mm);查看系统诊断界面,X 轴位置跟随误差波动较大,无故障报警提示,低速运行时窜动现象减轻,高速运行时加剧。排查流程1. 机械侧排查:首先断电手动转动X 轴丝杠,感觉无明显卡滞与间隙;拆卸X
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
维修案例与实践一台FANUC 0I-MD 卧式加工中心精铣时X 轴窜动、表面有波纹且位置跟随误差波动,无报警。排查为位置环增益1825 偏低、负载惯量比2101 未调,加之编码器插头松动氧化; 恢复1825 并调整惯量比、紧固插头后窜动消除,精度回到±0.01mm。 FANUC 0I-MD 系统X 轴窜动故障维修故障现象某配套FANUC 0I-MD 系统的卧式加工中心,在进行精铣加工时,X 轴出现明显窜动现象,加工工件表面出现不规则波纹,尺寸精度超差(±0.05mm);查看系统诊断界面,X 轴位置跟随误差波动较大,无故障报警提示,低速运行时窜动现象减轻,高速运行时加剧。 排查流程 1. 机械侧排查:首先断电手动转动X 轴丝杠,感觉无明显卡滞与间隙;拆卸X 轴导轨防护罩, 检查导轨润滑情况,发现润滑脂不足且存在金属碎屑,初步清理后重新加注专用润滑脂,开机测试,窜动现象无明显改善,排除机械润滑问题。 2. 伺服参数核查:进入系统伺服参数界面,重点
本文档共 2 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/268.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 2 页,便于复制与检索)
第 1 页
www.share5.cn
FANUC 0I-MD 系统X 轴窜动故障维修实
例 | 共享屋
分类:共享屋电子书发布:2026-01-12
原文链接:https://www.cncshare.com/268.html
一句话答案:一台FANUC 0I-MD 卧式加工中心精铣时X 轴窜动、表面有波纹且位置跟随误差波
动,无报警。排查为位置环增益1825 偏低、负载惯量比2101 未调,加之编码器插头松动氧化;
恢复1825 并调整惯量比、紧固插头后窜动消除,精度回到±0.01mm。
FANUC 0I-MD 系统X 轴窜动故障维修
故障现象
某配套FANUC 0I-MD 系统的卧式加工中心,在进行精铣加工时,X 轴出现明显窜动现象,加工
工件表面出现不规则波纹,尺寸精度超差(±0.05mm);查看系统诊断界面,X 轴位置跟随误
差波动较大,无故障报警提示,低速运行时窜动现象减轻,高速运行时加剧。
排查流程
1. 机械侧排查:首先断电手动转动X 轴丝杠,感觉无明显卡滞与间隙;拆卸X 轴导轨防护罩,
检查导轨润滑情况,发现润滑脂不足且存在金属碎屑,初步清理后重新加注专用润滑脂,开
机测试,窜动现象无明显改善,排除机械润滑问题。
2. 伺服参数核查:进入系统伺服参数界面,重点查看X 轴位置环增益(参数1825)、速度环
增益(参数2021)及负载惯量比(参数2101),发现位置环增益设定值低于设备出厂标准
值,且负载惯量比参数未根据实际负载调整,导致系统响应滞后。
3. 伺服电机与编码器检查:拆卸X 轴伺服电机,用万用表测量电机三相绕组电阻,阻值平衡(误
差<2%),无短路、断路问题;检查电机编码器,发现编码器信号线插头松动,插头内针脚
存在轻微氧化痕迹。
4. 信号与线路检测:用示波器测量编码器输出信号,发现信号存在丢波现象;重新插拔编码器
信号线,用无水酒精清洁插头针脚氧化层,紧固插头卡扣;同时检查伺服驱动器与电机之间
的动力线,无破损、虚接情况。
5. 参数优化与调试:将X 轴位置环增益(参数1825)恢复至出厂标准值(3000),根据设备
负载情况重新计算并调整负载惯量比参数(参数2101);进入系统“伺服调整”界面,执行
X 轴自动增益调整功能,完成后保存参数。
6. 验证测试:开机执行X 轴空行程运行,窜动现象消除;调用精铣加工程序进行试加工,工件
表面波纹消失,尺寸精度控制在±0.01mm 以内,符合加工要求;连续运行2 小时,无异常
现象,故障彻底排除。
第 2 页
www.share5.cn
维修要点
轴窜动故障需兼顾机械侧与电气侧协同排查,不可单一维度判断;伺服参数调整前需记录原始参
数,便于故障回溯;编码器信号线插头为易损部位,需定期检查紧固与清洁;高速运行时的轴窜
动,优先优化位置环、速度环增益参数;建议每季度对伺服参数进行一次备份,每年进行一次全
轴伺服增益自动调整。
技能提升书籍
FANUC 维修操作必备基础技能手册
FANUC PMC 维修学习资料
看懂PMC,其实没那么难
常见问题
断电后哪些地址能保持住?
接口类地址(X/Y/F/G)断电即丢失;内存类地址(R/K/D 及 DR/E/EP)保持。判断必须以现场
实测为准,不要套结论。
为什么昨天能换刀,今天开机就不执行了?
典型的中间态被一起带过了启动瞬间。正确做法是用复位逻辑建立干净的初始状态,而不是依赖
断电前的值。
防护门、主轴状态能用保持型地址记忆吗?
不能。安全相关状态不能靠保持型地址记忆,必须由物理回路与初始化逻辑双重兜底。
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。