 PDF
FANUC LADDER-III 编程必踩的5 个坑|梯形图编译与在线写入故障排查
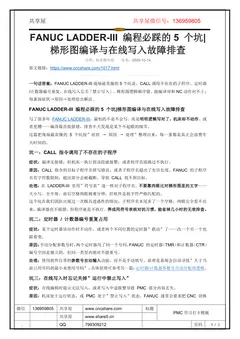
FANUC LADDER-III 现场最常撞的5 个坑是:CALL 调用不存在的子程序、定时器/计数器编号重复、在线写入忘关「禁止写入」、梯形图逻辑顺序错、能编译却和NC 动作对不上;每条按症状→原因→处理给出解法。FANUC LADDER-III 编程必踩的5 个坑|梯形图编译与在线写入故障排查写了很多年 FANUC LADDER-III,最怕的不是不会写,而是明明逻辑写对了,机床却不动作。或者更糟——编译器直接报错,排查半天发现是某个不起眼的细节。这篇把现场最常撞的 5 个坑按”症状 → 原因 → 处理”整理出来,每一条都是真正会浪费半天时间的。坑一:CALL 指令调用了不存在的子程序症状:编译无报错,但机床一执行到该段就报警,
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
FANUC PMC 梯形图FANUC LADDER-III 现场最常撞的5 个坑是:CALL 调用不存在的子程序、定时器 /计数器编号重复、在线写入忘关「禁止写入」、梯形图逻辑顺序错、能编译却和NC 动作对不上; 每条按症状→原因→处理给出解法。 FANUC LADDER-III 编程必踩的5 个坑|梯形图编译与在线写入故障排查写了很多年 FANUC LADDER-III,最怕的不是不会写,而是明明逻辑写对了,机床却不动作。或者更糟——编译器直接报错,排查半天发现是某个不起眼的细节。 这篇把现场最常撞的 5 个坑按”症状 → 原因 → 处理”整理出来,每一条都是真正会浪费半天时间的。 坑一:CALL 指令调用了不存在的子程序症状:编译无报错,但机床一执行到该段就报警,或者程序直接跳过不执行。 原因:CALL 指令的目标子程序名拼写错误,或者子程序名超出了允许长度。FANUC 的子程序名有字符数限制,超出部分会被截断,导致 CALL 找不到目标。 处理:在
本文档共 3 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/1017.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 3 页,便于复制与检索)
第 1 页
www.share5.cn
FANUC LADDER-III 编程必踩的5 个坑|
梯形图编译与在线写入故障排查
分类:机床梯形图发布:2026-10-14
原文链接:https://www.cncshare.com/1017.html
一句话答案:FANUC LADDER-III 现场最常撞的5 个坑是:CALL 调用不存在的子程序、定时器
/计数器编号重复、在线写入忘关「禁止写入」、梯形图逻辑顺序错、能编译却和NC 动作对不上;
每条按症状→原因→处理给出解法。
FANUC LADDER-III 编程必踩的5 个坑|梯形图编译与在线写入故障排查
写了很多年 FANUC LADDER-III,最怕的不是不会写,而是明明逻辑写对了,机床却不动作。或
者更糟——编译器直接报错,排查半天发现是某个不起眼的细节。
这篇把现场最常撞的 5 个坑按”症状 → 原因 → 处理”整理出来,每一条都是真正会浪费半
天时间的。
坑一:CALL 指令调用了不存在的子程序
症状:编译无报错,但机床一执行到该段就报警,或者程序直接跳过不执行。
原因:CALL 指令的目标子程序名拼写错误,或者子程序名超出了允许长度。FANUC 的子程序
名有字符数限制,超出部分会被截断,导致 CALL 找不到目标。
处理:在 LADDER-III 里用”符号表”逐一核对子程序名。不要靠肉眼比对梯形图里的文字——
大小写、全半角、前后空格肉眼极难分辨,但软件是按字符严格匹配的。
这个坑在我们团队出现过一次极具迷惑性的情况:子程序名末尾多了一个空格,肉眼完全看不出
来,编译器也不报错,但程序就是不执行。养成用符号表核对的习惯,能省掉几小时的无效排查。
坑二:定时器 / 计数器编号重复占用
症状:某个定时器该动作时不动作,或者两个不同位置的定时器”联动”了——改一个另一个也
跟着变。
原因:手动分配参数号时,两个定时器用了同一个号码。FANUC 的定时器(TMR)和计数器(CTR)
编号空间是独立的,但同一类型内绝对不能重号。
处理:使用软件自带的参数号自动输入功能,而不是手动填号。原理是系统会自动寻找”大于当
前已用号码的最小未使用号码”,具体原理可参考另一篇:定时器/计数器参数号自动分配的逻辑。
坑三:在线写入时忘记关掉”运行中禁止写入”
症状:在线编辑时提示无法写入,或者写入中途报警导致 PMC 部分内容丢失。
原因:机床处于运行状态,或 PMC 处于”禁止写入”状态。FANUC 通常会要求把CNC 切换
第 2 页
www.share5.cn
到特定模式(比如 PMC 写入模式)后才允许在线修改。
处理:按顺序确认三件事——① 机床不在运行中(各轴停止);② CNC 已切入允许 PMC 写
入的模式;③ 梯形图本身没有处于”在线监控”锁定状态。
重要提醒:在线写入前,务必先做一次 PMC 备份。写入过程中若断电或报警,未保存的部分会
丢失且不可恢复。
坑四:梯形图”看起来对”但逻辑顺序错了
症状:无任何报错,但动作时序不对——比如本该先夹紧再加工,实际却是先加工再夹紧。急停
一下就好。
原因:梯形图的执行顺序是自上而下的,线圈的输出会立即生效。同一扫描周期内,如果后级梯
级修改了前级用到的状态信号,就会出现”竞态”。
处理:排查时把关键信号的执行顺序画成时序图,标出每个信号在哪一级梯级被写入、哪一级被
读取。发现”先读后写”的位置,就是需要调整顺序的地方。
这一条没有软件能帮你查,只能靠人工分析。这也是为什么建议复杂逻辑在修改前先画时序图——
改之前理不清顺序,改完更理不清。
坑五:梯形图能编译,但和 NC 程序的动作对不上
症状:PMC 侧信号都正常,但机床实际动作不对——比如M08 开了,主轴不转。
原因:PMC 与 NC 程序之间的信号交换(X / Y 地址)配置不一致。常见情况是 PMC 侧输出
的 Y 地址,与 NC 程序里 M 指令对应的地址对不上。
处理:核对两侧的地址映射关系。不要假设它们天然对应——不同机床的厂家对地址的分配习惯
不同,图纸和实际配置未必一致。这是现场调试中最耗时的一类问题,因为表面上一切正常。
写在最后
上面5 个坑里,坑一、坑二可以靠软件功能规避,坑三靠流程规范规避,坑四和坑五只能靠人工
分析——这也是 PMC 调试真正的门槛所在。
如果你正在系统学习 PMC 梯形图,可以先看子程序复制的6 个限制和参数号自动分配这两篇,
把基础操作摸熟,再来啃排查类的内容会顺很多。
欢迎在评论区补充你遇到过的其他坑,我会整理进后续文章。
第 3 页
www.share5.cn
常见问题
常开和常闭怎么区分?
看斜线是否接触右侧竖线。不接触是常开,斜线穿过竖线是常闭。用法上互锁用常闭,动作触发
用常开。
置位 S 和普通线圈的根本区别是什么?
置位具有记忆功能,ON 之后锁住,条件消失也不复位。必须与复位成对出现且使用同一地址,
置位条件也不能是持续信号。
为什么置位之后关不掉?
最经典的错误是置位和复位不是同一个地址,导致该位永远无法复位。
常见问题(FAQ)
LADDER-III 梯形图编译通过,但机床不动作,怎么排查?
编译通过只代表语法正确,不代表逻辑正确。按顺序查三处:一是 CALL 指令的目标子程序名是
否与实际定义完全一致(含大小写、空格、全半角),建议用符号表核对而非肉眼比对;二是定
时器或计数器编号是否重复占用,可用参数号自动输入功能重新分配;三是梯形图执行顺序是否
与 NC 程序的动作时序一致,尤其注意先读后写造成的竞态。
在线写入 PMC 梯形图时提示无法写入或中途报警怎么办?
需确认三个条件:一,机床不在运行中(各轴停止);二,CNC 已切入允许 PMC 写入的模式;
三,梯形图本身未处于在线监控锁定状态。写入前务必先做一次 PMC 备份——写入过程中若断
电或报警,未保存的部分会丢失且不可恢复。
定时器和计数器的编号可以重复使用吗?
同一类型内绝对不能重号。FANUC 的定时器(TMR)与计数器(CTR)编号空间相互独立,但
同类型内重复占用会导致两个位置的定时器联动,出现改一个另一个也跟着变的异常。建议使用
LADDER-III 的参数号自动输入功能,由系统自动分配大于当前已用号码的最小未使用号码。
CALL 指令调用子程序时需要手动修改吗?
需要,且这是最容易被忽略的坑。复制子程序后,原程序中调用它的 CALL 指令绝不会自动指向
新子程序,仍会调用旧的。所以复制完成后必须手动找到调用处,把 CALL 的目标改成新的子程
序名,否则新程序永远不会被执行。
PMC 侧信号都正常,但机床实际动作不对,问题出在哪?
通常是 PMC 与 NC 程序之间的信号交换(X / Y 地址)配置不一致。常见情况是 PMC 侧输
出的 Y 地址与 NC 程序里 M 指令对应的地址对不上。不同机床厂家对地址的分配习惯不同,
图纸与实际配置未必一致,排查时需逐项核对两侧的地址映射关系,不要假设它们天然对应。
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。