 PDF
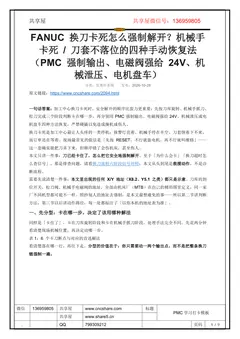
FANUC 换刀卡死怎么强制解开?机械手卡死 / 刀套不落位的四种手动恢复法(PMC 强制输出、电磁阀强给 24V、机械泄压、电机盘车)
加工中心换刀卡死时,安全解开的顺序比蛮力更重要:先按刀库旋转、机械手抓刀、松刀完成三个阶段判断卡在哪一步,再分别用PMC 强制输出、电磁阀强给24V、机械泄压或电机盘车四种方法恢复,严禁硬撬以免造成撞机或伤人。换刀卡死是加工中心最让人头疼的一类停机:报警灯亮着、机械手停在半空、刀套倒着下不来,而订单还在等着。现场最常见的做法是「先按 RESET,不行就盘电机,再不行就叫维修」——这一套确实能把刀弄下来,但顺序错了会伤机床,甚至伤人。本文只讲一件事:刀已经卡住了,怎么把它安全地强制解开。至于「为什么会卡」「换刀超时怎么查信号」,那是排查问题,请看换刀流程六阶段信号对照;本文从头到尾是救援动作,不是诊断流程。需要先说清楚一件事:本文里出
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
FANUC PMC 梯形图加工中心换刀卡死时,安全解开的顺序比蛮力更重要:先按刀库旋转、机械手抓刀、 松刀完成三个阶段判断卡在哪一步,再分别用PMC 强制输出、电磁阀强给24V、机械泄压或电机盘车四种方法恢复,严禁硬撬以免造成撞机或伤人。 换刀卡死是加工中心最让人头疼的一类停机:报警灯亮着、机械手停在半空、刀套倒着下不来, 而订单还在等着。现场最常见的做法是「先按 RESET,不行就盘电机,再不行就叫维修」—— 这一套确实能把刀弄下来,但顺序错了会伤机床,甚至伤人。 本文只讲一件事:刀已经卡住了,怎么把它安全地强制解开。至于「为什么会卡」「换刀超时怎么查信号」,那是排查问题,请看换刀流程六阶段信号对照;本文从头到尾是救援动作,不是诊断流程。 需要先说清楚一件事:本文里出现的任何 X/Y 地址(X8.2、Y5.1 之类)都只是示意。刀库的到位开关、松刀阀、机械手电磁阀的地址,全部由机床厂(MTB)在自己的梯形图里定义,同一家厂不同机型都可能不一样。照抄别人
本文档共 9 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/2094.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 9 页,便于复制与检索)
第 1 页
www.share5.cn
FANUC 换刀卡死怎么强制解开?机械手
卡死 / 刀套不落位的四种手动恢复法
(PMC 强制输出、电磁阀强给 24V、机
械泄压、电机盘车)
分类:发那科系统发布:2026-10-28
原文链接:https://www.cncshare.com/2094.html
一句话答案:加工中心换刀卡死时,安全解开的顺序比蛮力更重要:先按刀库旋转、机械手抓刀、
松刀完成三个阶段判断卡在哪一步,再分别用PMC 强制输出、电磁阀强给24V、机械泄压或电
机盘车四种方法恢复,严禁硬撬以免造成撞机或伤人。
换刀卡死是加工中心最让人头疼的一类停机:报警灯亮着、机械手停在半空、刀套倒着下不来,
而订单还在等着。现场最常见的做法是「先按 RESET,不行就盘电机,再不行就叫维修」——
这一套确实能把刀弄下来,但顺序错了会伤机床,甚至伤人。
本文只讲一件事:刀已经卡住了,怎么把它安全地强制解开。至于「为什么会卡」「换刀超时怎
么查信号」,那是排查问题,请看换刀流程六阶段信号对照;本文从头到尾是救援动作,不是诊
断流程。
需要先说清楚一件事:本文里出现的任何 X/Y 地址(X8.2、Y5.1 之类)都只是示意。刀库的到
位开关、松刀阀、机械手电磁阀的地址,全部由机床厂(MTB)在自己的梯形图里定义,同一家
厂不同机型都可能不一样。照抄别人的地址去强制,是本文最想避免的事——所以第二节讲判断
方法,第三节以后讲动作路径,每一处都标注了「以你本机的地址表为准」。
一、先分型:卡在哪一步,决定了该用哪种解法
同样是「卡住了」,卡在刀库旋转阶段和卡在机械手抓刀阶段,处理手法完全不同。先花两分钟
看清楚现场机械位置,再决定动哪一步。
表1:6 个卡刀断点与对应的首选解法
看清楚落在哪一行,再往下走。分型的价值在于:你只需要动一两个输出点,而不是把整条换刀
链强制一遍。
第 2 页
www.share5.cn
二、动手前的安全前提(这一段不读别动手)
强制输出的含义是:绕过程序的判断,直接让某个执行件通电动作。它解决的是「程序没让动」
的问题,代价是机床不再做任何安全校验。以下六条是硬前提,逐条确认再往下走。
1. 确认人的位置:强制电磁阀 / 松刀会让机械手、刀套、主轴夹紧机构立刻动作。动手前确认
无人把身体或手伸进刀库与主轴之间的空间,护罩能关的关上。
2. 刀具坠落防护:主轴一旦处于松刀状态(能听到锥孔吹气的漏气声),刀具随时可能掉下来。
先在工装台面垫木板或胶皮,并安排一个人用手托住刀柄,再去做松开动作。
3. 确认强给的是直流 24V,不是交流:刀库 / 机械手电磁阀绝大多数是 DC 24V 线圈,线圈
阻值通常在 20–40 Ω 量级。接到 110VAC 或 220VAC 上会瞬间烧毁线圈,这是本操作
最大的单点风险。给电前用万用表确认电源电压和线圈阻值。
4. 先记下原始状态:把当前报警号、各轴机械坐标、主轴上当前刀号、刀库当前刀位拍照或抄
下来。恢复后要逐条核对。
5. 强制值用完必须清:PMC 的强制值不会因为你「用完就忘了」而自动消失。清不掉的话,
下次开机现场会表现为「开机就报警」或「莫名其妙自己动一下」。第八节专门讲怎么清。
6. PMC 停止是最后手段,且必须还原:普通 FORCE 强制梯形图正在使用的输出点时,需要
先停 PMC。而 PMC 一停,整台机床失去全部动作能力,急停、润滑、冷却全都不受控。
第 3 页
www.share5.cn
停之前想清楚,用完立刻恢复运行并改回设定。
三、方法一:PMC 强制输出(两条完全不同的路)
这是侵入最浅、最推荐的第一步。但很多资料只写了「进 PMCDGN 按 FORCE」,漏掉了最关
键的一条限制——FANUC 有两种强制,适用对象和前提完全不同。
3.1 路线 A:普通强制 FORCE(G / R / C / A / T / E / D / Y 可强制)
操作路径:
1. SYSTEM → PMC → PMCMNT → 信号
2. 输入要强制的地址(如 Y5),按 SEARCH 定位
3. 操作 → 强制 → ► → 开 / 关
4. 观察现场执行件动作,到位后立刻关
前提(缺一不可):内置编程器功能有效,且 PMC 必须处于停止状态。如果强制的是梯形图里
正在被驱动的输出信号(比如松刀阀所在的线圈),不停 PMC 是强不上的。
停 PMC 的方法(两种,用完必须还原):
• 方法 1:PMC 配置 → PMC 状态 → 操作 → PMC 切换 → 停止
• 方法 2:PMC 配置 → 设定 → PMC 程序启动 → 改为「手动」,重启后 PMC 不再自动启
动
第 4 页
www.share5.cn
两种方法都要求先把
PMC 设定
画面里的
「PMC 停止许可」由「不」改为「是」
才可用,默认是屏蔽的。
用完改回「不」,并把 PMC 重新启动起来。
3.2 路线 B:自锁强制 OVERRIDE(只对 X / Y 有效,不需要停 PMC)
这条路线在现场更实用,因为它不需要停 PMC——机床其余功能照常,只忽略这一个点的实际
状态。
操作路径:
1. 开功能:PMC → PMCPAM → SETING → PREV,找到 OVERRIDE ENABLE,由 0:NO 改为
1:YES
2. 关机 → 再开机(这一步不能省,不开机不生效)
3. PMCDGN → STATUS → FORCE,光标移到目标地址
4. 按 OVRSET(地址前出现 > 号)→ ON / OFF
5. 解除:按 OVRST(清单个地址)或 INIT(清全部强制);关机再开机也能解除
两个限制要记住:SA1 型 PMC 没有这个功能;另外它只对 X/Y 有效,对 G / R / D 这些
内部地址无效。
表2:PMC 两种强制方式对照
第 5 页
www.share5.cn
四、方法二:电磁阀脱离 PLC 直接强给 24V
当 PMC 强制这条路走不通(PMC 处于报警锁定、输出模块坏了、或者你根本不知道对应 Y 地
址)时,可以绕开整个 PLC,直接让电磁阀动作。
操作步骤:
1. 找到刀库 / 机械手的液压或气动阀组(通常在刀库侧或电柜内,阀体上贴着 SOL1 / SOL2 /
SOL3 之类标号)
2. 拔下目标电磁阀的电气插头
3. 用外部直流 24V 电源,直接接到线圈两端,通电 2–3 秒
4. 观察机械手 / 刀套是否动作;一旦到位立刻断电
5. 反复点动直到回到安全位置
参数口径:
• 线圈阻值:标准 ATC 换向阀线圈通常在 20–40 Ω 量级;用万用表确认后再给电
• 电压:只允许 DC 24V。110VAC / 220VAC 会直接烧毁线圈
• 单次通电时间:2–3 秒足够,长时间通电线圈会发热
• 液压系统压力:常见 50–70 bar;压力低于约 40 bar 时动作会明显变慢,这一类「卡」其
实是压力不足,不是机械卡死
第 6 页
www.share5.cn
这个方法完全绕过了 PMC 的全部互锁。通电前必须确认该动作不会带着刀具撞到工件或夹
具。
五、方法三:机械泄压(关液压 / 气源后再释放)
电气手段都失效时的下一步。核心是先把能量卸掉,再让机构靠自重或手动回到位。
按这个顺序来,不要跳步:
1. 关掉液压泵 / 气源,并执行挂牌上锁(lockout)——只关开关不算,要确认泵真的停了
2. 在换向阀上找手动 override:多数方向阀阀体上有一个手动推杆或一个小按钮(常标
MANUAL 或一个凹进去的销子)
3. 用小螺丝刀缓慢推动阀芯,同时观察机械手位置——机械卡滞有时在压力换向的瞬间就自己
松开了
4. 阀上没有手动 override 时,才轮到最后一招:微松油缸伸出侧的管接头泄压。下面垫接油
盘,残压会把油喷出来,脸和手避开
5. 让油缸缓慢退回一段,然后立刻拧紧接头
6. 恢复液压 / 气源,再回到方法一用 PMC 强制走完动作
两条红线:
• 禁止用撬棍、加力杆硬撬机械手。液压执行器的输出力远大于人的力量,硬撬的结果通常是
刀库、拉钉或主轴鼻端被弄坏,而不是卡滞被解开。
• 泄压前必须确认刀具不会掉。主轴松刀状态下,泄压会让拉爪彻底松开。
六、方法四:机械手电机盘车(现场最常用的那招)
这是中文车间里用得最多、但写得最少的一招。断电后靠人力把机械手电机盘回原点。
操作步骤:
1. 整机断电(不只是急停),打开刀臂电机的防护盖板
2. 松开电机尾部的刹车锁紧螺母 / 刹车扳把
3. 下方先站一个人扶住刀臂——刹车一松,刀臂可能直接滑落
4. 用活动扳手卡住电机外六角,顺着刀臂卡死的受力方向缓慢旋转,让刀臂脱离主轴位置
5. 如果主轴正在松刀(能听到漏气声),刀具有掉落风险,台面必须先垫好
6. 持续盘动,直到刀臂完成一个完整换刀循环、回到机械原点——刀库面板上有三个指示灯,
通常中间那个常亮代表刀臂在原点
7. 扳回刹车扳把锁定电机,装回盖板
8. 通电,切到 MDI 方式,单段执行 M06 做空载测试
判断不了该正转还是反转时,试着两个方向都盘一点,观察哪个方向是「顺」的,感觉明显
发卡的方向就是反的。硬往反方向盘会把凸轮或刀爪顶坏。
七、卡在哪一步怎么判断:X/Y 状态位 + 诊断画面双向读数
第 7 页
www.share5.cn
前面六种方法都要建立在一个前提上:你知道该动哪一个点。判断方法是在诊断画面里做「双向
读数」——既看输出有没有发出去,也看输入有没有回来。
读法:
1. SYSTEM → PMC → PMCDGN → STATUS,输入地址(如 X8)按 SEARCH
2. 读 Y 点(输出):动作执行的那一步,对应 Y 点应当出现 1。一直是 0 → PMC 没让动,
问题在程序侧或互锁条件没满足
3. 读 X 点(输入):动作到位后,对应 X 点应当回到 1。Y 已经为 1 但 X 一直是 0 → 输
出发了,但机械没走到位,这才是「卡死」
4. 两个方向对不上时,问题在机械或传感器侧,继续强制 Y 点没有意义
表3:双向读数判据表
一个高频误判:X 点常亮不等于动作到位。到位开关卡在感应状态、信号线短接、或者开关
被铁屑糊住,都会让 X 点一直为 1,程序以为到位了就往下走——结果就是机械手在没到位的
情况下开始旋转,这才是「卡在中间」最常见的成因。判断时要看 X 点是不是在这一步刚刚由 0
变 1,而不是只看它现在是不是 1。
八、恢复后必须做的 4 项验证
刀弄下来不等于完事。跳过验证直接投产,是二次停机的主要来源。
第 8 页
www.share5.cn
1. 清强制:OVRST 清单个地址、INIT 清全部;走路线 A 的还要确认 PMC 已恢复运行、
「PMC
停止许可」已改回「不」。做完后关机开机一次,确认没有复位不了的残留强制值。
2. 原点确认:机械手回到原点(刀库面板原点灯常亮),主轴回到换刀位 / 第二参考点。用 G30
P2 或回参考点操作确认,参数 1240 / 1241 的值没被改动过。
3. 单次空载换刀:MDI 方式下单段执行 M06 T01,完整看一遍:刀库转 → 刀套倒 → 机械
手抓 → 旋转 → 夹紧 → 回原点。中途任何一步迟疑就立刻停。
4. 刀号与刀补核对:逐把核对刀库里每把刀的刀号和长度补偿。强制解开的过程里刀套号可能
被手动拨乱了,不核对就加工,下一刀可能用错刀。
九、三个别踩的坑
坑一:把 X 点常亮当成动作到位。 见第七节。到位开关被铁屑糊住、线短接、支架松动都会让
X 点恒为 1。判断「到位」要看信号在这一步的跳变,不是看它的静态值。
坑二:一边改梯形图一边跑生产。 强制输出只是临时救命。真正要解决「为什么卡」,要么修
机械(拉钉、凸轮、密封圈、油缸),要么修传感器(间隙、清洁、接线),要么修参数(压力、
定时器)。在没查清根因前就改梯形图里的定时器或互锁条件,等于把报警屏蔽掉,问题只会以
更严重的形式回来。
坑三:漏掉第八节的刀号核对。 这是最容易被跳过的最后一步,也是最容易出批量废品的一步。
手动盘车时刀套位置很可能已经和系统的刀号表对不上了。
“一句话总结:换刀卡死的处理顺序是「先分型定点 → 最浅的手段先上(PMC 强制)→ 逐步
加深(强给 24V → 机械泄压 → 电机盘车)→ 恢复后四项验证必做」。地址随机床厂而变,
任何教程里的 X/Y 都只能当示意,真正能动哪个点,只能从你本机的梯形图地址表里读出来。”
常见问题
换刀卡住能不能直接按 RESET 恢复?
要分情况。RESET 只能清除 CNC 侧的报警状态和正在执行的程序段,不能让已经停在半空的
机械手自己回去。如果卡的原因是信号瞬时抖动、报警是误触发,RESET 之后重发一次换刀指
令有时能过;但只要机械位置确实卡住了(比如刀爪握着刀停在主轴与刀库之间、原点灯不亮),
RESET 一百次也没用,必须按本文的方法把机构先弄回安全位置。判断标准很简单:RESET 之
后看机械手原点灯亮不亮、主轴上有没有刀。灯不亮或刀还悬着,就别再按 RESET 了。
手动给电磁阀加 24V 会不会烧线圈?
只要电压对、时间对就不会。三点必须确认:① 用万用表量线圈阻值,标准 ATC 换向阀通常在
20–40 Ω 量级,如果量出来是开路或几欧,说明线圈本身已经坏了,别再给电;② 只能用直
流 24V,接到 110VAC / 220VAC 上会瞬间烧毁;③ 单次通电 2–3 秒足够,到位立刻断电,
不要长时间通电让线圈发热。另外通电前必须拔下原来的电气插头,避免外部电源反灌回 PLC 输
出模块。
第 9 页
www.share5.cn
强制输出 Y 点恢复后,为什么第一次换刀还会报警?
三种最常见的原因。一是
强制值没清干净
:PMC 强制位不会因为你的操作结束而自动消失,走 OVERRIDE 路线的要用
OVRST
或
INIT
清掉、或者关机开机一次,残留的强制值会让下一步的互锁条件永远不满足。二是
机械位置还没真正回原点
:刀套拨回去了但没到位、机械手原点灯没亮,程序一走就再次超时。三是
根因没消除
:到位开关还是脏的、液压压力还是低、拉钉还是变形的,第一次换刀只是把报警重新触发了一遍。按第八节
的四项验证逐条过一遍,一般能定位到是哪一种。
最后更新:2026-10-28
相关:撞刀了怎么查原因(换刀撞刀专项) —— 本文讲换刀卡死怎么强制解开,那一篇讲换刀
环节撞刀(刀柄蹭主轴、刀库乱刀、刀长设错)怎么定型、怎么查因、怎么用换刀点/二参考点防
住,都是自动换刀这道关。
相关:PMC 强制输出(FORCE)怎么用:入口路径、可强制地址与停 PMC / 解除 —— 本文
的”PMC 强制输出”和”电磁阀强给 24V”两种解法,都建立在会正确使用 FORCE 的基础
上;那一篇把入口 PMC→PMCDGN→STATUS→FORCE、可强制地址 G/R/C/A/T/E/D/Y、为
什么强制 Y 要先停 PMC、以及 OVRST/INIT 解除和安全红线一次讲清,动手前先看。
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。