 PDF
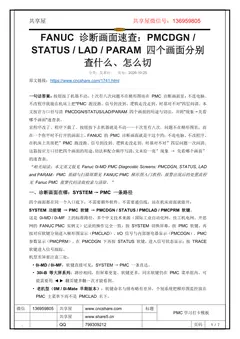
FANUC 诊断画面速查:PMCDGN /STATUS / LAD / PARAM 四个画面分别查什么、怎么切
按钮按了机器不动,十次有八次问题不在梯形图而在 PMC 诊断画面里:不连电脑、不改程序就能在机床上把"PMC 跑没跑、信号到没到、逻辑走没走到、时基对不对"四层问清。本文按官方口径写清 PMCDGN/STATUS/LAD/PARAM 四个画面的用途与切法,并附"现象→先看哪个画面"速查表。宏程序改了、程序下载了、按钮按下去机器就是不动——十次里有八次,问题不在梯形图里,而在一个你平时不打开的画面上。FANUC 的 PMC 诊断画面就是干这个的:不连电脑、不改程序,在机床上直接把”PMC 跑没跑、信号到没到、逻辑走没走到、时基对不对”四层问题一次问清。这篇按官方口径把四个画面的用途、切法和配合顺序写清,文末给一张”现象 → 先看哪个画
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
FANUC PMC 梯形图按钮按了机器不动,十次有八次问题不在梯形图而在 PMC 诊断画面里:不连电脑、 不改程序就能在机床上把"PMC 跑没跑、信号到没到、逻辑走没走到、时基对不对"四层问清。本文按官方口径写清 PMCDGN/STATUS/LAD/PARAM 四个画面的用途与切法,并附"现象→先看哪个画面"速查表。 宏程序改了、程序下载了、按钮按下去机器就是不动——十次里有八次,问题不在梯形图里,而在一个你平时不打开的画面上。FANUC 的 PMC 诊断画面就是干这个的:不连电脑、不改程序, 在机床上直接把”PMC 跑没跑、信号到没到、逻辑走没走到、时基对不对”四层问题一次问清。 这篇按官方口径把四个画面的用途、切法和配合顺序写清,文末给一张”现象 → 先看哪个画面” 的速查表。 “相关阅读:本文英文版见 Fanuc 0i-MD PMC Diagnostic Screens: PMCDGN, STATUS, LAD and PARAM;PMC 基础与扫
本文档共 7 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/1741.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 7 页,便于复制与检索)
第 1 页
www.share5.cn
FANUC 诊断画面速查:PMCDGN /
STATUS / LAD / PARAM 四个画面分别
查什么、怎么切
分类:发那科发布:2026-10-25
原文链接:https://www.cncshare.com/1741.html
一句话答案:按钮按了机器不动,十次有八次问题不在梯形图而在 PMC 诊断画面里:不连电脑、
不改程序就能在机床上把"PMC 跑没跑、信号到没到、逻辑走没走到、时基对不对"四层问清。本
文按官方口径写清 PMCDGN/STATUS/LAD/PARAM 四个画面的用途与切法,并附"现象→先看
哪个画面"速查表。
宏程序改了、程序下载了、按钮按下去机器就是不动——十次里有八次,问题不在梯形图里,而
在一个你平时不打开的画面上。FANUC 的 PMC 诊断画面就是干这个的:不连电脑、不改程序,
在机床上直接把”PMC 跑没跑、信号到没到、逻辑走没走到、时基对不对”四层问题一次问清。
这篇按官方口径把四个画面的用途、切法和配合顺序写清,文末给一张”现象 → 先看哪个画面”
的速查表。
“相关阅读:本文英文版见 Fanuc 0i-MD PMC Diagnostic Screens: PMCDGN, STATUS, LAD
and PARAM;PMC 基础与扫描周期见 FANUC PMC 梯形图入门教程;报警出现后的处置流程
见 Fanuc PMC 报警代码读取检索与清除。”
一、诊断画面在哪:SYSTEM → PMC 一条路径
四个画面都在同一个入口底下,不需要额外软件、不需要通信线,站在机床前面就能开:
SYSTEM 功能键 → PMC 软键 → PMCDGN / STATUS / PMCLAD / PMCPRM 软键。
这是 0i-MD / 0i-MF 上的标准路径,多个中文技术来源(国际工业自动化网、佳工机电网、开思
网的 FANUC PMC 实例文)记录的操作完全一致:按 SYSTEM 切换屏幕,按 PMC 软键,再
按对应软键分别进入梯形图显示(PMCLAD)、I/O 信号与内部继电器显示(PMCDGN)、PMC
参数显示(PMCPRM)。在 PMCDGN 下再按 STATUS 软键,进入信号状态显示;按 TRACE
软键进入信号跟踪。
机型差异要注意三处:
• 0i-MD / 0i-MF:软键直接可见,SYSTEM → PMC 一条直达。
• 30i-B 等大屏系列:路径相同,但屏幕更宽、软键更多,同名软键仍在 PMC 菜单组内,可
能需要用 ◀ ▶ 翻页键多翻一次才能看到。
• 老机型(0M / 0i-Mate 早期版本):软键命名与排布略有差异,个别系统把梯形图监控放在
PMC 主菜单下而不是 PMCLAD 名下。
第 2 页
www.share5.cn
软键排布随软件版本变化是常态,找不到某个软键时,用 ◀ ▶ 把 PMC 菜单组整个翻一遍,比
记死某台机床的键位更靠得住。另外 NC 侧的参数写入开关(OFFSET/SETTING 下把”参数写
入”置 1)与 PMC 画面无关,本章只读不写,不涉及。
“ 安全前提:诊断画面显示的是机床实时状态。浏览画面时机床必须处于安全模式(建议手
动 + 门开状态由你确认安全),不要一边自动循环一边盯着画面操作。PARAM 层的改动另见
第五节的三条纪律。”
二、PMCDGN:第一站,先确认 PMC 还在跑
所有没报警的怪故障,第一站都是 PMCDGN。 它回答的问题是:PMC 顺序程序本身正不正常。
它能告诉你四件事:
• PMC 是否在运行。顺序程序停止或 halted,是”机床什么都不动”的头号原因——比任何
参数错误、接线问题都常见,也最容易被跳过。三十秒看完,直接排除一整类问题。
• 当前执行等级。顺序程序按固定顺序执行:END1 → END2 → END3,再回到 END1,等级
1 优先级最高。如果你的程序段放在一个不支持所用功能的等级里,它永远不执行,而且屏
幕上没有任何提示。
• 当前执行位置。程序指针现在走到哪,信息量很大——指针如果从来没走到你以为该执行的
那一段,说明有东西把它跳过去了。
• PMC 与 CNC 的信号交换状态。两边还在不在”说话”,一条就能看出问题该记在 PMC 账
上还是 CNC 账上。
什么时候用:每一个解释不了的故障都先来这里。逻辑写得再对,程序没跑就等于零——这一层
第 3 页
www.share5.cn
就是在排除”程序没跑”这个最大嫌疑。
三、STATUS:按一下按钮,看 X 地址翻不翻
STATUS 显示各接口与存储器地址组的实时值:机床输入(X)、机床输出(Y)、CNC 状态(F
/ G)、PMC 到 CNC / CNC 到 PMC、内部继电器(R)、定时器与计数器区、数据表(D)。
它是”信号到底进没进 PMC”的唯一直接答案。
这个画面最有用的一个动作,整个控制系统里找不出第二个:
盯着一个 X 地址,亲手按一下它的按钮。
• 地址不翻——问题在 PMC 之下:接线、传感器类型(PNP/NPN 配错是常事)、供电、输
入模块损坏。这时候改程序、改参数全是白费功夫,这个测试一次能省掉几小时的盲目排查。
• 地址翻了——信号已经进了 PMC,问题在逻辑或输出侧,转 LAD(第四节)。
第二个用法:手动操作机床时同时盯 Y 地址,经常能直接看到某个联锁把输出摁住了——哪个
常开/常闭条件不满足,切到梯形图一看便知。
关于地址组本身的区别和用错的后果(X / Y / F / G / R / D),见 FANUC PMC 地址速查:G / R
/ D 三类易混地址辨析;不同机型地址数量与资源上限的差异,见 FANUC 0i-MD / 0i-MF PMC 差
异对比。
四、LAD:执行光标停在哪一行
LAD(部分系统显示为 PMCLAD)按运行中的样子显示梯形图:每个触点、每个线圈的实时通
断,以及执行光标的位置——这是它存在的核心理由。
它能告诉你两件事:
• 每个触点和线圈的实时状态。期望闭合的触点读出来是断的,说明上游条件没满足;期望得
第 4 页
www.share5.cn
电的线圈读出来是断电,说明这一行根本没被执行。
• 执行光标在哪。程序表现得像”某一段不存在”时,只有这里能看出它是不是被跳过去了。
下载成功但行为不变——这是 PMC 里最有欺骗性的症状。改完程序、下载报告成功、机器照旧。
绝大多数情况是这两个原因之一:
• 整段被跳过了。某个 JMP 或 CJMP 的条件成立,顺序程序永远走不到你改的那一行,LAD
里能直接看到指针从它旁边掠过去。
• 你看错了程序。部分控制系同时持有多套梯形图,你编辑的不是正在执行的那一套。
顺带记一个坑:CJMP 的条件跳转必须配对应的回落 JMP。少了回落那一句,两个分支会按顺
序都执行而不是二选一,表现出来就是”程序把动作做了两遍”——这类现象在别处很难查,在
LAD 里一眼可见。
五、PARAM:最深层,时基与资源配置
PARAM(PMCPRM)是四层里最深的一层,也是大多数人一辈子用不到的一层。但真要用的时
候,别处问不出它知道的东西。
• 定时器时基。梯形图里 TMR 写的预置值不是一个时间。实际延时 = 预置值 × 时基,而
时基在参数里、梯形图上看不见。改时基,整个程序所有定时器一起变快变慢,梯形图一行
都不动。这就是同一份程序在两台机台上表现不一样的根因,也是抄别台预置值不查时基等
于盲干的原因。
• 保持型继电器。PMCPRM 下按 KEEPRL 软键进入保持型继电器屏幕。报警显示请求位(A
线圈)被保持型继电器摁住的经典案例——报警消不掉、机床动不了——就是在这里解的。
• 功能是否使能。部分 PMC 功能要先有参数置位,梯形图指令才会干活。
• 每种资源有多少。定时器/计数器数量、可用地址范围。跨机型移植梯形图时,引用了目标机
型不存在的定时器/地址,移植后表现就是”信号丢了”——移植前先在这一层核对资源账。
“ 三条纪律:① 截图/笔录现值再动手;② 一次只改一项,验证生效再动下一项;③ 不
改”看看会怎样”的参数。参数错误比逻辑错误难查得多——因为梯形图看起来仍然是对的。另
外,本文刻意不列 PMC 参数项号:项号与可写范围随 PMC 型号而变,以本机手册为准,这是
宁缺勿写,不是遗漏。”
六、四个画面怎么配合:一条主线走到底
四个画面的价值在顺序:从外往内,先看跑没跑,再看到没到,再看走没走,最后才动参数。 大
多数故障在前三层就解决了,PARAM 只在症状明确指向时序或资源分配时才需要进。
第 5 页
www.share5.cn
一个完整实例——主轴不启动,梯形图读起来没问题,启动按钮也好的:
1. PMCDGN:PMC 在运行,执行等级正常,与 CNC 信号交换正常。排除”程序没跑”。
2. STATUS:主轴启动对应的 X 地址,按按钮时正常翻转。信号进了 PMC。
3. LAD:该回路前的联锁触点没通。顺藤摸上去,”主轴停止到位”这个条件不满足,联锁一
直摁着。
4. 回 STATUS:CNC 侧反馈的主轴停止信号(F 地址组)没有到位——要么 F 地址在本机
没分配,要么主轴机械状态确实没到位。
5. 仍不收敛,再查两处:LAD 里有没有跳转指令盖过这一行;PARAM 里该 F 地址在本机是
否分配。移植过来的程序引用了目标机没配的地址,表现和信号丢失一模一样。
配套习惯:诊断画面随手拍照,比手抄一页数值更可靠;地址以现场实测为准,不是以程序为准
——正确的顺序是电气图与地址表 → 物理测量 → 梯形图程序。
七、PMCDGN 和 DGN 别搞混:PMC 侧与 NC 侧
这是现场最常见的弯路之一:两个人讨论”诊断号”,一个在说 PMC,一个在说 NC,半小时
对不上。
表 1 PMC 侧与 NC 侧诊断对照
表 2 常见组合速查表:现象 → 先看哪个画面
一句话分工:PMC 侧管”外围信号与逻辑”,NC 侧管”系统内部状态”。 故障先分类再动手:
按钮没反应、输出不动作,多半从 PMC 侧起手;轴不移动、跟踪超差、主轴异常,先看 NC 侧
第 6 页
www.share5.cn
DGN。DGN 各诊断号的含义与查法见 FANUC 诊断号(DGN)对照速查表;无报警隐性故障
的系统排查见 FANUC 无报警信息故障怎么查,实战案例见 FANUC PMC 故障排查实战 5 案
例。
八、常见组合速查表:现象 → 先看哪个画面
把上七节压成一张表。顺序本身就是结论:90% 的故障不该从 PARAM 开始。
“最后一句纪律:先分类,再动手。 高频啸叫、低频颤振、起停过冲、加工振纹这四类振动处理
方向相反——诊断画面用错顺序,比不用更费时间。”
延伸阅读
• FANUC PMC 梯形图入门教程:从什么是 PMC 到扫描周期与基本指令
• Fanuc PMC 报警代码读取检索与清除:报警出现后的标准处置流程
• FANUC 基本 PS/BG/SR 报警代码大全:报警号总表
• 零基础学习发那科 PMC 视频教程全攻略:系统学习路径
• FANUC PMC 维修学习资料:电子书与资料索引
• 英文版:Fanuc 0i-MD PMC Diagnostic Screens: PMCDGN, STATUS, LAD and PARAM
常见问题
FANUC 的 PMCDGN 和 DGN 有什么区别?
PMCDGN 是 PMC(梯形图)侧的诊断画面,看的是 PMC 自身运行状态、接口信号地址实时
值、梯形图执行情况和 PMC 参数;DGN 是 NC 侧的诊断号,看的是 CNC 系统内部状态(伺
第 7 页
www.share5.cn
服、主轴、位置、程序执行、报警历史等)。同一个故障两侧可能都有线索,但要先分清问题在 PMC
还是 NC:PMC 侧看信号有没有到、逻辑有没有走,NC 侧看伺服/主轴/位置。把两侧混为一谈
是最常见的弯路。
梯形图不执行,先看哪个诊断画面?
先看 PMCDGN。第一确认顺序程序是否在运行——停止或 halted 的程序是”机床什么都不
动”的最常见原因;第二确认执行等级,END1/END2/END3 优先级不同,放在不支持的等级里
的程序段永远不执行且无提示;第三看执行位置。确认 PMC 在跑之后,再到 LAD 看具体哪一
行没通、是不是被跳转盖住。
STATUS 画面和 LAD 画面分别能看出什么?
STATUS 看”信号到没到”:按按钮观察对应 X 地址翻不翻转,不变说明问题在 PMC 之下(接
线、传感器类型、供电、输入模块),改程序没用;翻了说明信号已进 PMC,转 LAD。LAD 看”
逻辑走没走到”:每个触点线圈的实时通断、执行光标位置;下载成功但行为不变,多半是
JMP/CJMP 把整段跳过,或者看错了正在执行的那套程序。
最后更新:2026-10-25
延伸阅读:FANUC 光栅尺报警族 SV0381/0384/0385/0386/0387:接地不良引发的全闭环外置
检测器故障排查(报警跳出现场,配合诊断四画面看放大器 LED 与时机,先认”(外置)”再
动手)
延伸阅读:FANUC 主轴放大器报警代码全表:SPM/PSM 数码管 01–88 逐条对照 + 换板还
是查线判定(诊断四画面看放大器 LED 与报警时机,结合本文码表先认人再分诊)
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。