 PDF
发那科梯形图定时器不动作提前动作5原因排查
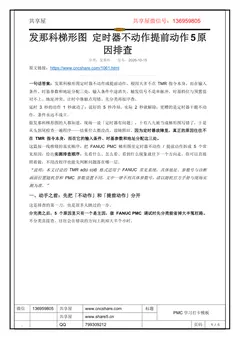
发那科梯形图定时器不动作或提前动作,根因大多不在TMR 指令本身,而在输入条件、时基参数和地址分配三处:输入条件中途消失、触发信号不是单脉冲、时基档位与预置值对不上、地址冲突、计时中继触点用错。先分类再按序查。延时 3 秒的动作 1 秒就动了;说好的 5 秒冷却,实际 2 秒就解除;更糟的是定时器干脆不动作,条件永远不成立。做发那科梯形图的人都知道,现场一说「定时器有问题」,十有八九被当成梯形图写错了,于是从头到尾检查一遍程序——结果什么都没改,故障照旧。因为定时器故障里,真正的原因往往不在 TMR 指令本身,而在它的输入条件、时基参数和地址分配这三处。这篇按一线维修的真实顺序,把 FANUC PMC 梯形图里定时器不动作 / 提前
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
FANUC PMC 梯形图发那科梯形图定时器不动作或提前动作,根因大多不在TMR 指令本身,而在输入条件、时基参数和地址分配三处:输入条件中途消失、触发信号不是单脉冲、时基档位与预置值对不上、地址冲突、计时中继触点用错。先分类再按序查。 延时 3 秒的动作 1 秒就动了;说好的 5 秒冷却,实际 2 秒就解除;更糟的是定时器干脆不动作,条件永远不成立。 做发那科梯形图的人都知道,现场一说「定时器有问题」,十有八九被当成梯形图写错了,于是从头到尾检查一遍程序——结果什么都没改,故障照旧。因为定时器故障里,真正的原因往往不在 TMR 指令本身,而在它的输入条件、时基参数和地址分配这三处。 这篇按一线维修的真实顺序,把 FANUC PMC 梯形图里定时器不动作 / 提前动作拆成 5 个常见原因,给出实测排查顺序:先看什么、怎么看、看到什么现象就往下一个方向走。你可以直接照着做,不用改程序也能先判断问题落在哪一层。 “说明:本文讨论的 TMR a(b) c(d)
本文档共 6 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/1061.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 6 页,便于复制与检索)
第 1 页
www.share5.cn
发那科梯形图定时器不动作提前动作5原
因排查
分类:发那科发布:2026-10-15
原文链接:https://www.cncshare.com/1061.html
一句话答案:发那科梯形图定时器不动作或提前动作,根因大多不在TMR 指令本身,而在输入
条件、时基参数和地址分配三处:输入条件中途消失、触发信号不是单脉冲、时基档位与预置值
对不上、地址冲突、计时中继触点用错。先分类再按序查。
延时 3 秒的动作 1 秒就动了;说好的 5 秒冷却,实际 2 秒就解除;更糟的是定时器干脆不动
作,条件永远不成立。
做发那科梯形图的人都知道,现场一说「定时器有问题」,十有八九被当成梯形图写错了,于是
从头到尾检查一遍程序——结果什么都没改,故障照旧。因为定时器故障里,真正的原因往往不
在 TMR 指令本身,而在它的输入条件、时基参数和地址分配这三处。
这篇按一线维修的真实顺序,把 FANUC PMC 梯形图里定时器不动作 / 提前动作拆成 5 个常
见原因,给出实测排查顺序:先看什么、怎么看、看到什么现象就往下一个方向走。你可以直接
照着做,不用改程序也能先判断问题落在哪一层。
“说明:本文讨论的 TMR a(b) c(d) 格式适用于 FANUC 常见系统,具体地址、参数号与诊断
画面位置随机型和 PMC 参数设置不同,文中一律不列具体参数号,请以随机官方手册与现场实
测为准。”
一、动手之前:先把「不动作」和「提前动作」分开
这是排查的第一刀,也是很多人跳过的一步。
分完类之后,5 个原因里只有一个是主因,做 FANUC PMC 调试时先分类能省掉大半冤枉路。
不分类直接查,往往会在错误的方向上耗掉大半个小时。
第 2 页
www.share5.cn
二、发那科梯形图排查原因一:输入条件在计时过程中消失了
这是「不动作」里最常见、也最容易被忽略的一种。
FANUC PMC programming 里,TMR 的计时逻辑有个硬性前提:从触发开始到计时完成,输入
条件必须一直保持为 ON。 一旦中途断开,定时器会立刻复位,计时清零,重新从零开始。
现场最常见的场景是这样的:
• 触发信号取自一个按钮的瞬时触点,操作者松手早了,定时器被中途打断
• 触发信号取自某个中间继电器,而该继电器受其它逻辑影响提前掉电
• 触发信号取自 X 输入,而该输入的现场元件是点动的(点一下就断)
实测方法:在 FANUC Ladder III 的在线监控里,强制把定时器的输入条件置为 ON 且不再改变,
然后观察定时中继触点是否按时动作。如果这样就正常了,问题百分之百在输入条件上。
改法:给触发信号加保持,或者补一条锁存(SET/RESET),确保计时期间输入不被外部逻辑
打断。这也是发那科 PMC 调试里最常用的一招。
“【安全警示】用在线监控的强制功能时,输出会被真实驱动到现场设备上。强制前必须确认机
床处于安全状态,并事先确认被强制的输出不会引发刀具、工件或夹具的意外动作。”
三、发那科梯形图排查原因二:触发信号不是单脉冲
「有时准、有时不准」几乎都出在这里。
如果触发信号在一次动作里反复 ON/OFF 多次(比如按钮抖动、接近开关临界抖动、输入信号
干扰),定时器就会被反复复位又重新计时。表现出来就是「延时好像提前结束了」——因为中
间某次复位把已计的时间清零,然后从零又走了半程,看起来像是提前到了。
第 3 页
www.share5.cn
判断方法:把触发信号接到梯形图里一个空着的 Y 输出上,手动操作一次,看这个 Y 输出在一
次动作中抖动了几个扫描周期。抖动次数就是不稳定的次数。
正确做法:定时器的触发端必须用单脉冲。具体怎么把一个持续信号变成单脉冲,站内这篇专门
讲过上升沿检测:FANUC PMC 上升沿/下降沿检测 DIF 微分指令详解 —— 用微分指令把持续
电平压成一个扫描周期的脉冲,这是 FANUC PMC programming 里最该掌握的基本功。
四、发那科梯形图排查原因三:时基档位与预置值对不上
「提前动作」里最隐蔽的一种。
TMR 的实际延时 = 预置值 × 时基。预置值就是梯形图里写的那个数字,它本身不是时间;时
基由 PMC 参数决定,在梯形图里根本看不到。
于是会出现这种情况:
• 同一段程序,参数改动前后延时差了一个数量级
• 从别的机床拷来的梯形图,预置值照抄了,但对方机床的时基档位跟自己不一样
• 参数被调试人员顺手调过,没有人记录
实测方法:数一数实测延时,再拿实测时间反推时基 —— 实测秒数除以预置值,就是当前生效
的时基。如果算出来的时基和你以为的不一样,时基档位就是被改过的那个原因。
时基的层级关系可以参考站内这篇:FANUC PMC 定时器 TMR 指令详解:时基选择与梯形图
接法对照。
判断口径:先假定时基是对的,去查原因一、二、三;如果这三项都排除了,再回来查参数。不
要一上来就动参数——参数一改,故障现象就变了,反而更难查。
五、发那科梯形图排查原因四:地址冲突或定时器被多处驱动
在经过多次改造的机床上,PMC 梯形图编程里的这个问题几乎必然存在。
同一个定时器地址可能被两处甚至多处逻辑驱动:
• 一处正确驱动,一处误驱动,两处信号打架
• 原机床的一段逻辑被改掉但没删干净,残留代码仍在写同一个地址
• 拷贝梯形图时带进来了同名地址,两台机床地址表不一致
实测方法:在 FANUC Ladder III 里打开地址分配表,按地址逐个查找这个定时器被哪些线圈引
用。如果一个地址对应多个驱动源,问题就在这里。
地址表的结构可以参考站内这篇:FANUC PMC 编程核心:深度解析顺序程序的 8 大数据构成。
参数号自动分配的原理另见:FANUC LADDER III 技巧:如何自动分配定时器/计数器参数号?。
六、发那科梯形图排查原因五:定时中继触点用错
前面五步都排除了,才轮到这一条——写 FANUC CNC 梯形图的人十有八九在这里翻过车。
TMR 计时完成后会驱动一个定时中继,这个中继在梯形图里以触点形式被后面的逻辑读取。用
错地方会有几种表现:
第 4 页
www.share5.cn
• 该用常开触点的地方用了常闭触点,逻辑取反
• 用了另一个定时器的中继(地址挨着,很容易看错行)
• 中继触点被放在顺序执行语句的前面,而它要到 END2 之后才刷新,导致逻辑在同一次扫描
里读到旧值
第三条尤其隐蔽,值得单独说。顺序程序是从上往下逐条执行的,如果把定时中继触点写在了它
自己的定时器语句之前,这一次扫描读到的是上一次的结果。写 FANUC CNC 梯形图时,定时
器语句必须在使用它中继触点的语句之前,这个顺序不能反。
三级顺序程序的执行顺序可以看站内这篇:FANUC PMC 顺序程序 END1 / END2 / END3 有什
么区别?执行顺序与中断机制详解。
七、FANUC Ladder III 实测排查顺序速查表
这张表的顺序不能乱。 前三步都在不改程序的情况下完成,成本最低、覆盖面最广,能解决现
场绝大部分情况。
八、一句话版本:改代码前先做这两个动作
如果你时间很紧,只做两件事:
1. 强制输入条件保持 ON,看定时器动不动。 这一刀把「输入侧问题」和「程序侧问题」切
开。
2. 数一数实测延时,反推时基。 这一刀把「参数侧问题」从「程序侧问题」里剥出来。
第 5 页
www.share5.cn
这两步花不到五分钟,却能直接决定你接下来该查哪一半,而不是从头到尾重读一遍梯形图。
九、零基础学习发那科梯形图的路径
定时器只是 PMC 梯形图编程里最基础的一个功能。要把 PMC 真正看懂,建议按这个顺序补:
1. 先搞懂 PMC 是什么、扫描周期怎么跑 —— FANUC PMC 是什么?工作原理与应用详解
2. 再认识顺序程序的数据构成与地址表 —— FANUC PMC 编程核心:深度解析顺序程序的 8
大数据构成
3. 补上延时与时基 —— FANUC PMC 定时器 TMR 指令详解:时基选择与梯形图接法对照
4. 补计数 —— FANUC PMC 计数器 CTR 指令详解:加计数与断电保持
5. 补流程控制与单脉冲 —— JMP / LBL 跳转指令的 4 种写法、上升沿/下降沿检测与 DIF 微
分指令
6. 理解执行顺序 —— 顺序程序 END1 / END2 / END3 执行顺序与中断机制
7. 硬件侧配合 —— 数控机床 I/O 模块全解析、PLC 信息交换全解析:CNC 侧与 MT 侧的
四大信号流
8. 实战案例 —— FANUC PMC 故障排查实战 | 5 个经典案例详解、FANUC 梯形图 Y 输出
上电全为 0 排查
如果你需要英文资料核对 Fanuc ladder diagram 相关官方定义,可以参考 FANUC 官方产品与
支持页面:FANUC America 。PMC 梯形图编程的通用英文写法在 Fanuc ladder diagram 相关
资料里也高度一致。
零基础学习发那科梯形图:数控机床 PMC 视频教程全攻略 | 从看不懂梯形图到独立调试
免责声明
本文内容来自 CNCShare 站点维护团队与一线维修工程师的实战经验整理,仅供技术学习与故
障排查参考。FANUC PMC 定时器时基参数、地址分配、诊断画面位置随系统型号与机床厂家配
置差异较大,本文未列出具体参数号,任何参数修改前请以随机官方手册和现场实测为准。文中
涉及在线监控强制输出、参数修改等操作会真实驱动现场设备,请在机床处于安全状态、断电挂
牌条件下由具备资质的人员操作;修改 PMC 参数与程序前必须完成完整备份。由此产生的后果
由操作者自行承担。
常见问题
TMR 定时器实际延时时间怎么算?
实际延时 = 预置值 × 时基。梯形图里写的数字只是预置值,本身不是时间;时基由 PMC 参
数决定,在梯形图中看不到,必须去 PMC 参数表确认。
定时器中途输入条件断开会发生什么?
第 6 页
www.share5.cn
TMR 从触发到计时完成期间,输入条件必须一直保持 ON。一旦断开,定时器立刻复位、计数
值清零,重新触发时从头计时,不是接着上次继续。
定时中继触点应该写在定时器语句前还是后?
必须写在定时器语句之后。顺序程序自上而下逐条执行,写在前面会读到上一次扫描的旧值,导
致触点状态错乱一个周期。
为什么同样的定时器,实际动作时间会漂移?
通常是触发端用了持续信号而不是单脉冲。持续信号会反复复位定时器,必须改用 DIF / DIFU /
DIFD 微分指令产生单脉冲。
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。