 PDF
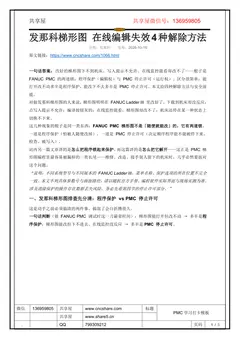
发那科梯形图在线编辑失效4种解除方法
改好的梯形图下不到机床、写入提示不允许、在线监控能看却改不了——根子是FANUC PMC 的两道锁:程序保护(编辑权)与 PMC 停止许可(运行权)。区分很简单:能打开改不动多半是程序保护,能改下不去多半是 PMC 停止许可。本文给四种解除方法与安全前提。对做发那科梯形图的人来说,梯形图明明在 FANUC Ladder III 里改好了,下载到机床却没反应;点写入提示不允许;编译按钮灰的;在线监控能看,梯形图却改不了;机床还停在某一种状态上切换不下来。这几种现象的根子是同一类东西:FANUC PMC 梯形图不是「随便就能改」的,它有两道锁。一道是程序保护(怕被人随便改掉),一道是 PMC 停止许可(决定顺序程序能不能被停下来、检查、
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
FANUC PMC 梯形图改好的梯形图下不到机床、写入提示不允许、在线监控能看却改不了——根子是 FANUC PMC 的两道锁:程序保护(编辑权)与 PMC 停止许可(运行权)。区分很简单:能打开改不动多半是程序保护,能改下不去多半是 PMC 停止许可。本文给四种解除方法与安全前提。 对做发那科梯形图的人来说,梯形图明明在 FANUC Ladder III 里改好了,下载到机床却没反应; 点写入提示不允许;编译按钮灰的;在线监控能看,梯形图却改不了;机床还停在某一种状态上切换不下来。 这几种现象的根子是同一类东西:FANUC PMC 梯形图不是「随便就能改」的,它有两道锁。 一道是程序保护(怕被人随便改掉),一道是 PMC 停止许可(决定顺序程序能不能被停下来、 检查、被写入)。 站内另一篇文章讲的是怎么把程序锁起来保护,而这篇讲的是怎么把它解开——这正是 PMC 梯形图编程里最容易被漏掉的一类长尾——维修、改造、接手别人留下的机床时,几乎必然要面对这个
本文档共 5 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/1066.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 5 页,便于复制与检索)
第 1 页
www.share5.cn
发那科梯形图在线编辑失效4种解除方法
分类:发那科发布:2026-10-15
原文链接:https://www.cncshare.com/1066.html
一句话答案:改好的梯形图下不到机床、写入提示不允许、在线监控能看却改不了——根子是
FANUC PMC 的两道锁:程序保护(编辑权)与 PMC 停止许可(运行权)。区分很简单:能
打开改不动多半是程序保护,能改下不去多半是 PMC 停止许可。本文给四种解除方法与安全前
提。
对做发那科梯形图的人来说,梯形图明明在 FANUC Ladder III 里改好了,下载到机床却没反应;
点写入提示不允许;编译按钮灰的;在线监控能看,梯形图却改不了;机床还停在某一种状态上
切换不下来。
这几种现象的根子是同一类东西:FANUC PMC 梯形图不是「随便就能改」的,它有两道锁。
一道是程序保护(怕被人随便改掉),一道是 PMC 停止许可(决定顺序程序能不能被停下来、
检查、被写入)。
站内另一篇文章讲的是怎么把程序锁起来保护,而这篇讲的是怎么把它解开——这正是 PMC 梯
形图编程里最容易被漏掉的一类长尾——维修、改造、接手别人留下的机床时,几乎必然要面对
这个问题。
“说明:不同系统型号与不同版本的 FANUC Ladder III,菜单名称、保护选项的所在位置不完全
一致。本文不列具体参数号与画面路径,请以随机官方手册、编程软件实际界面与现场实测为准。
涉及清除保护的操作存在数据丢失风险,务必先看第四节的停止许可部分。”
一、发那科梯形图排查先分清:程序保护 vs PMC 停止许可
这是动手之前必须搞清的两件事。搞混了会白折腾很久。
一句话判断(做 FANUC PMC 调试时这一刀最省时间):梯形图能打开但改不动 → 多半是程
序保护;梯形图能改但下不进去、在线监控没反应 → 多半是PMC 停止许可。
第 2 页
www.share5.cn
二、方法一:解除程序保护(梯形图只读的解除)
程序保护是给源程序上的一道锁,目的是防止别人随手改。做发那科 PMC 调试时,遇到改不动
的梯形图先想到它。解除它需要从保护选项入手。
基本操作路径(不同版本位置略有差异,以本机界面为准):
1. 打开 FANUC Ladder III,在工程的设置/选项类菜单里找到程序保护相关项
2. 查看当前状态是「已保护」还是「未保护」
3. 输入保护口令或执行解除操作
4. 保护解除后梯形图进入可编辑状态
关键点:程序保护有口令机制。如果这台机床不是你的,或者保护口令不明,不要试图暴力破解
——正确做法是找机床厂家或原始开发方索取。这种锁本来就是用来防止未经授权修改的。
站内关于编译与反编译的基础知识在这一篇里讲得很细:深度解析 FANUC Ladder-III:编译、反
编译与程序保护全攻略。反编译在「拿到目标代码但没有源程序」时是另一条路,本篇不展开。
三、发那科梯形图方法二:解除 PMC 停止许可(在线编辑不响应的解除)
PMC 停止许可决定的是「顺序程序能不能被停下来检视和写入」。很多「在线编辑后失效」其
实是这一层卡住,而不是梯形图本身有问题。
典型场景:接手的机床、改造过的机床、或者别人设过保护的机床——在线模式下想看实时状态、
想改一段逻辑、想把程序写进去,全都毫无反应。
第 3 页
www.share5.cn
解除的基本思路(FANUC PMC programming 里这属于基本操作):
1. 先确认机床处于安全状态(这一点没有商量余地,见第五节)
2. 在系统侧的相关画面里确认 PMC 当前是否处于停止状态
3. 通过编程软件或系统画面的相应功能,停止顺序程序的运行(这一步即释放运行占用)
4. 停止成功后再执行梯形图的下载 / 写入
为什么必须先停:顺序程序在运行时,PMC 正在持续扫描执行梯形图,此刻往里写内容属于运
行中改程序,轻则写入失败,重则产生不可预期的逻辑。这也是为什么很多系统会在运行状态下
直接拒绝写入——这是保护,不是故障。做发那科梯形图时要分清这两种「不响应」。
四、发那科梯形图方法三:把顺序程序停下来(PMC 停止的实际动作)
方法二里的「停止」如果做不了,往往是因为三级顺序程序的结构没搞清楚。
发那科 PMC 的顺序程序是
END1 → END2 → END3 → 回到 END1
的三级循环结构。要真正停下顺序程序,就得清楚停在哪一级、哪一级允许停、哪一级不允许停。
必须知道的结构性限制:
• 第 1 级(END1 之前)优先级最高,很多关键逻辑在这里
• 长定时器等部分独有功能仅第 3 级支持
• 不是每一级都允许被单独停止
如果级停顺序停不掉,往下翻执行顺序这一篇:FANUC PMC 顺序程序 END1 / END2 / END3 有
什么区别?执行顺序与中断机制详解。这篇讲清了三级循环的执行机制与响应速度,是理解「为
什么停不下来」的底层。
第 4 页
www.share5.cn
五、方法四:分清「真失效」与「假失效」
最后这一种方法其实不是解除手段,而是排除法——避免你折腾半天解除保护,结果问题根本不
在这。
在线编辑「失效」时,先确认它到底是哪一种——这一步能省下大量无效折腾:
写 FANUC CNC 梯形图时,这张表值得逐行对照一遍。
最后一行是最容易被误判为「保护没解除」的:改完下载了,程序也显示写入成功,但行为完全
没变。真正原因往往是梯形图里存在跳转或循环块,把你改的那段绕过去了。跳转与死循环的成
因分析见:FANUC PMC 跳转指令 JMP / LBL 怎么用?条件跳转与循环控制的 4 种写法。
六、FANUC Ladder III 四种方法速查表
建议的顺序永远是:先做方法四(排除),再做方法一(保护),最后才是方法二、三(停机)。
因为前两步零风险,而停机操作涉及设备状态,风险最高。
七、发那科梯形图动手之前的安全前提
“【安全警示】1. 机床必须处于安全状态。停顺序程序意味着自动加工中断、工件可能处于危险
位置。停机前确认刀架、主轴、液压、气压状态,必要时手动干预。2. 必须先完整备份。解除保
护后写入新程序,旧版本一旦被覆盖且无备份,无法回退。备份应在任何修改之前完成。3. 执行
SRAM 全清、系统全清类操作前,务必确认已有全部备份。这类操作会把参数、PMC 程序、刀
补、坐标系一并恢复出厂值,是不可逆的。4. 电气作业须断电挂牌,由具备资质的人员执行。5.
程序保护是厂家的授权控制手段,不具备授权时不应尝试绕过。本文仅面向设备所有者与受托的
维修方。”
八、零基础学习发那科梯形图的路径(附 PMC 维修资料)
在线编辑与保护解除只是 FANUC PMC 梯形图编程里的一小部分。要把这块真正吃透,建议按
这个顺序补:
1. 先搞懂 PMC 是什么、扫描周期怎么跑 —— FANUC PMC 是什么?工作原理与应用详解
2. 认识顺序程序的数据构成与地址表 —— FANUC PMC 编程核心:深度解析顺序程序的 8
大数据构成
3. 编译与反编译、程序保护基础 —— 深度解析 FANUC Ladder-III:编译、反编译与程序保
护全攻略
4. 延时与计数 —— TMR 定时器指令详解、CTR 计数器指令详解
5. 流程控制与单脉冲 —— JMP / LBL 跳转指令的 4 种写法、上升沿/下降沿检测与 DIF 微分
指令
6. 执行顺序与中断 —— 顺序程序 END1 / END2 / END3 执行顺序与中断机制
7. 硬件与外围 —— 数控机床 I/O 模块全解析、PLC 信息交换全解析
8. 工具准备 —— FANUC Ladder III 编程与调试必备软件全解析
第 5 页
www.share5.cn
9. 实战排查 —— FANUC PMC 故障排查实战 | 5 个经典案例详解、梯形图 Y 输出上电全为
0 排查、定时器不动作与提前动作 5 个原因
如果你需要一份系统的 PMC 维修学习资料作为长期参考,可以看看这篇:
FANUC PMC 维修学习资料 —— 站内 PMC 维修方向的学习资料汇总,适合配合上面的路径
系统学。
English readers searching for Fanuc ladder diagram editing and PMC protection topics will find
the same concepts documented on FANUC’s official support pages: FANUC America 。
零基础学习发那科梯形图:数控机床 PMC 视频教程全攻略 | 从看不懂梯形图到独立调试
免责声明
本文内容来自 CNCShare 站点维护团队与一线维修工程师的实战经验整理,仅供技术学习与故
障排查参考。FANUC Ladder III 各版本的菜单名称与选项位置、PMC 保护机制、系统画面路径
随软件版本与系统型号差异较大,本文未列出具体参数号与画面路径,任何操作前请以随机官方
手册和现场实测为准。程序保护属于授权控制手段,本文仅供设备所有者与受托维修方参考,不
适用于任何未经授权的绕过行为。文中涉及的停止顺序程序、写入程序、SRAM 全清等操作会改
变设备状态并存在数据丢失风险,必须在机床处于安全状态、已完成完整备份的前提下,由具备
相应资质的人员执行。由此产生的后果由操作者自行承担。
常见问题
常开和常闭怎么区分?
看斜线是否接触右侧竖线。不接触是常开,斜线穿过竖线是常闭。用法上互锁用常闭,动作触发
用常开。
置位 S 和普通线圈的根本区别是什么?
置位具有记忆功能,ON 之后锁住,条件消失也不复位。必须与复位成对出现且使用同一地址,
置位条件也不能是持续信号。
为什么置位之后关不掉?
最经典的错误是置位和复位不是同一个地址,导致该位永远无法复位。
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。