 PDF
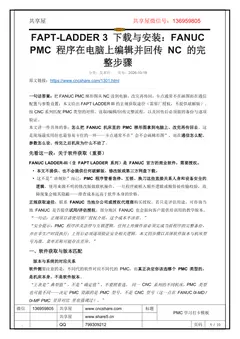
FAPT-LADDER 3 下载与安装:FANUCPMC 程序在电脑上编辑并回传 NC 的完整步骤
把FANUC PMC 梯形图从NC 读到电脑、改完再传回,卡点通常不在画图而在通信配置与参数设置;本文给出FAPT LADDER III 的正规获取途径(需原厂授权,不提供破解版)、按CNC 系列匹配PMC 类型的对照、读取/编辑/回传完整流程,以及回传后必须做的备份与逐项验证。本文讲一件具体的事:怎么把 FANUC 机床里的 PMC 梯形图拿到电脑上、改完再传回去。这是现场最实用但也最容易卡住的一环——卡点通常不在”会不会画梯形图”,而在通信怎么配、参数怎么设、传完之后机床为什么不动了。先看这一段:关于软件获取(重要)FANUC LADDER-III(含 FAPT LADDER 系列)是 FANUC 官方的商业软件,需要授权。•
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
FANUC PMC 梯形图把FANUC PMC 梯形图从NC 读到电脑、改完再传回,卡点通常不在画图而在通信配置与参数设置;本文给出FAPT LADDER III 的正规获取途径(需原厂授权,不提供破解版)、 按CNC 系列匹配PMC 类型的对照、读取/编辑/回传完整流程,以及回传后必须做的备份与逐项验证。 本文讲一件具体的事:怎么把 FANUC 机床里的 PMC 梯形图拿到电脑上、改完再传回去。这是现场最实用但也最容易卡住的一环——卡点通常不在”会不会画梯形图”,而在通信怎么配、 参数怎么设、传完之后机床为什么不动了。 先看这一段:关于软件获取(重要) FANUC LADDER-III(含 FAPT LADDER 系列)是 FANUC 官方的商业软件,需要授权。 • 本文不提供、也不会提供任何破解版、修改版或第三方网盘下载。 • 这不是”讲规矩”而已:PMC 程序管着急停、互锁、换刀这些直接关系人身和设备安全的逻辑。使用来源不明的修改版做联机操作,一旦
本文档共 10 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/1301.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 10 页,便于复制与检索)
第 1 页
www.share5.cn
FAPT-LADDER 3 下载与安装:FANUC
PMC 程序在电脑上编辑并回传 NC 的完
整步骤
分类:发那科发布:2026-10-18
原文链接:https://www.cncshare.com/1301.html
一句话答案:把FANUC PMC 梯形图从NC 读到电脑、改完再传回,卡点通常不在画图而在通信
配置与参数设置;本文给出FAPT LADDER III 的正规获取途径(需原厂授权,不提供破解版)、
按CNC 系列匹配PMC 类型的对照、读取/编辑/回传完整流程,以及回传后必须做的备份与逐项
验证。
本文讲一件具体的事:怎么把 FANUC 机床里的 PMC 梯形图拿到电脑上、改完再传回去。这
是现场最实用但也最容易卡住的一环——卡点通常不在”会不会画梯形图”,而在通信怎么配、
参数怎么设、传完之后机床为什么不动了。
先看这一段:关于软件获取(重要)
FANUC LADDER-III(含 FAPT LADDER 系列)是 FANUC 官方的商业软件,需要授权。
• 本文不提供、也不会提供任何破解版、修改版或第三方网盘下载。
• 这不是”讲规矩”而已:PMC 程序管着急停、互锁、换刀这些直接关系人身和设备安全的
逻辑。使用来源不明的修改版做联机操作,一旦程序被植入额外逻辑或精简掉传输校验,故
障现象会极其隐蔽——排查成本远高于软件本身的价格。
正规获取途径:联系 FANUC 当地分公司或授权代理商购买授权。若只是评估用途,可咨询当
地 FANUC 是否提供试用/评估授权。部分地区 FANUC 也会面向客户提供培训用的教学版本。
“一句话:正规项目请使用原厂授权介质,这个成本不该省。”
“安全提示:PMC 程序涉及急停与互锁逻辑。任何上传操作前必须完成当前程序的完整备份,
并在非生产时段执行;上传后必须逐项验证安全相关逻辑。本文的步骤以具体软件版本与机床型
号为准,菜单名称可能存在差异。”
一、软件获取与版本匹配
版本与系统的对应关系
软件侧要注意的是:不同代的软件对应不同代的 PMC,而真正决定你该选哪个 PMC 类型的,
是机床本身,不是软件版本。
“上表是”典型值”,不是”确定值”,不要照着选。 同一 CNC 系列的不同机床,PMC 类型
也可能不同——决定 PMC 资源的是 PMC 型号,不是 CNC 型号(这一点在 FANUC 0i-MD /
0i-MF PMC 差异对比里也强调过)。”
第 2 页
www.share5.cn
必须从机床侧确认的三项
新建工程前,先到机床上看清楚这三项,不要凭系统型号猜:
两条经验:
• PMC 型号选错不会立刻报错,但地址范围、指令集、程序步数上限都会与实际不一致,编译
时可能报地址溢出,回传后机床甚至无法正常启动。
• 容量”宁可按实际填写,不要图省事选大”。以为选大就能包住一切,结果现场机床根本不
认这个容量标识——这是很常见的栽跟头点。
一个必须先分清的概念:编辑格式 vs 存储卡格式
这是新手最容易懵的地方,两种格式不是一回事:
所以
:你从机床 CF 卡拷出来的
.000
文件,用 LADDER III 直接打开是识别不了的——
需要先”转入/反编译”成可编辑程序
。具体做法见第三节。
二、安装常见失败
软件装不上或装完连不通,多半是下面四类原因。
一条很实在的建议:做 PMC 传输的电脑,最好用一台带原生串口的老机器或工控机。USB 转
第 3 页
www.share5.cn
串口在长包传输时的稳定性差异很大,现场传一半失败比没串口更折腾。
三、从 NC 把程序拿到 PC(读取侧)
方式一:在线读取(Load from PMC)
PC 侧:
1. 新建一个与 NC 的 PMC 类型完全相同的梯形图文件。
2. 打开 2 级程序。
3. Tool → Load from PMC。
4. 在弹出的向导里选择传输方式(常见为 I/O by I/O key operation,即”两边各自按键
配合”模式),下一步。
5. 依次设定速率、停止位、奇偶校验位,下一步,直到完成。此时 PC 侧处于等待状态。
NC 侧(以 RS-232C 串口、FDCAS 设备为例):
SYSTEM
→
PMC
→
I/O
,设置:
然后按
[执行]
。
速率设置位置
:
SYSTEM
→
PMC
→
I/O
,按
右扩展键
会出现
SPEED
软键,进入后可设为例如
9600、2 位停止位、无奇偶校验
(
第 4 页
www.share5.cn
必须与 PC 侧完全一致
)。
方式二:用 CF 卡拷出来再在 PC 打开(更常用)
现场最稳的做法其实是先用 CF 卡从机床把梯形图存出来,再在电脑上处理。
PC 侧打开 .000 存储卡格式文件的完整步骤:
1. 打开 LADDER III,在打开对话框里把文件类型选成 ALL FILE(所有文件格式) —— 否
则看不到 .000 文件。
2. 选择拷出来的梯形图(如 PMC1.000),点「打开」。
3. 系统提示「已选择存储卡格式文件,存储卡格式文件将会转入到一个新的可编辑程序中」→
点「确定」。
4. 弹出新建程序画面。
5. 点 PMC Type 选择 PMC 格式 —— 必须与拷出该 PMC 的设备系统相符。
6. 点 Name 为新程序命名并选择保存路径。
7. 点 OK。
8. 系统提示「转入完成,开始进行程序反编译」→ 点「确认」。
9. 反编译结束后程序新建完成,点左侧 LADDER 即可查看梯形图。
“这个过程本质上就是一次反编译(反编译/反汇编)。相关背景见深度解析 FANUC
LADDER-III:编译、反编译与程序保护。”
四、在 PC 上编辑梯形图
第 5 页
www.share5.cn
打开后的主界面通常分为四块:
子程序按 END1 / END2 / END3 划分等级。绝大多数 PMC 上,第一级每 8 ms 执行一次,第
二级为 8×N ms,第三级为后台扫描。分级结构的完整说明见 FANUC PMC 顺序程序 END1
END2 END3 详解。
改图前的三条纪律:
1. 改之前先另存一份,不要在原文件上直接改。
2. 改完必须编译,编译通过才能回传。
3. 改安全相关逻辑(急停、互锁、门开关)要加倍谨慎,改完必须逐项验证,且电气终端互锁
不能省。
关于在线编辑:有些场合可以直接在线改,但常会遇到”在线编辑失效”的提示——通常是保护
或运行权限问题,见发那科梯形图在线编辑失效 4 种解除方法。
五、上传回 NC(回传侧)
这是本文的核心。要点是:两边都要操作,且 NC 侧要先进入”等待读入”状态。
PC 侧
1. 打开要上传的程序。
2. 先编译(必须编译通过)。
3. Tool → Store to PMC。
第 6 页
www.share5.cn
4. 向导里选择传输方式(如 I/O by I/O key operation),依次下一步直到完成。
NC 侧(以兰生数控技术答疑给出的串口配置为例)
SYSTEM
→
PMC
→
I/O
,设置:
设置完成后按
[EXEC]
执行。
方向千万别搞反
:
FUNCTION=READ
是
往 NC 里读(上传/回传)
;
FUNCTION=WRITE
是
从 NC 往外写(下载/备份)
。这两个词在中文语境里很容易混淆,认准
READ=进、WRITE=出
。
另一种常见写法(RS-232C 串口)
按前述 mejxw 的连接教程,读入流程为:
1. NC 侧先做好读的准备:SYSTEM → PMC → I/O,选 READ,设备 FDCAS,数据类型 LADDER,
执行 → NC 进入等待梯形图读入的状态。
2. PC 侧:编译后 Tool → Store to PMC,选 I/O by I/O key operation,依次下一步到
完成。
3. NC 画面显示传输进行中,完成后 LADDER III 弹出完成对话框。
六、上传对参考点 / 零点有没有影响?
第 7 页
www.share5.cn
这是最高频的顾虑,明确回答:
位置数据本身不受影响。 机床的参考点/零点由绝对编码器(或增量回零)与 NC 侧的位置相关
参数决定,这些数据不属于 PMC 梯形图的管辖范围。上传梯形图是替换顺序程序,不会改写位
置记忆。
但有三件事必须注意,否则”理论上不影响”会变成”实际上出问题”:
1. 上传过程中 PMC 会停止运行 —— 停止状态下顺序程序不执行,Y 输出会全部刷新为 0。
如果机床有依赖 Y 保持的夹紧、抱闸类动作,上传期间可能松开。涉及重力轴、夹紧的场合
必须先做机械支撑。
2. 如果梯形图内容本身改了回零相关逻辑,回零行为当然会变。这不是”上传的副作用”,而
是”你改了程序”。
3. 上传后必须重新验证 —— 尤其是绝对位置机床,回零后要确认机械坐标、软限位、坐标系
是否正常。
结论:单纯”上传”这个动作不会动你的参考点;但上传过程会让机床输出清零、且上传后必须
验证,这两点不能省。相关排查见 FANUC 绝对位置丢失怎么办?1815#4(APZ) 参数设置与手
动回参考点与发那科梯形图 Y 输出上电全为 0 排查。
七、上传后必须做的 3 件事
1. 确认 PMC 处于运行状态
第 8 页
www.share5.cn
上传完成后,PMC 可能处于停止状态。必须确认并切回运行:
• 到 PMC 维护/运行画面查看状态。
• 若为停止,切换为运行。
• 运行中拒绝写入是”保护”不是故障(见发那科梯形图在线编辑失效 4 种解除方法)。
2. 立刻备份一份当前状态
上传完成后马上再备份一次,作为”这一版”的基线。备份必须是五件套完整的,见 FANUC PMC
备份与恢复:
“梯形图主程序 / PMC 参数 / Option 选项表 / 报警信息与标题 / 注释符号表,必须来自同一
台机器。”
3. 校验梯形图与安全逻辑
• 对照检查:改动的部分是否按预期生效。
• 安全逻辑逐项验证:急停、门开关、互锁、夹紧/抱闸。
• 非生产时段低速验证,不要一上来就自动加工。
八、没有 PC,能在面板上直接编辑吗?
可以。 机床内置有 PMC 编辑器,可以不依赖电脑直接改梯形图。
前提条件(两个都要满足):
1. 内置编辑功能需要系统支持(部分机型需要相应选项)。
2. 需要打开编辑许可 —— 否则改了写不进去。
大致路径
第 9 页
www.share5.cn
:
SYSTEM
→
PMC
→ 进入编辑/梯形图画面,找到内置编辑器入口。
实务建议:
• 内置编辑器适合小改动(改一个触点、改一个定时器值之类)。
• 大范围修改还是用 PC —— 面板操作的效率低,且没有符号表和注释的支持,容易改错。
• 内置编辑同样受程序保护限制,遇到写不进去先查保护与运行许可,见发那科梯形图在线编
辑失效 4 种解除方法。
写在最后
把顺序记住:
• 软件走官方授权,不要用来源不明的修改版 —— PMC 管的是急停和互锁,风险不值当。
• PMC 型号和容量从机床侧确认,不要凭系统型号猜;容量按实际填,不要图省事选大。
• 分清 .LAD(编辑格式,设备不认)和 .000(存储卡格式,设备认),从机床拷出来的要先
反编译才能在电脑上编辑。
• 回传时 READ=进、WRITE=出,DATA KIND=LADDER,两侧速率必须一致。
• 上传不会动参考点,但上传过程会让 Y 输出清零 —— 夹紧/抱闸/重力轴要提前防护。
• 上传完三件事:确认 PMC 在运行 → 立刻备份 → 校验安全逻辑。
免责声明:本文为个人技术经验整理,不提供任何软件的破解版、修改版或第三方下载。菜单名
称、参数项与操作步骤随软件版本与机床型号而异,请以你手上的实际软件与机床手册为准。PMC
程序涉及急停与互锁等安全逻辑,任何上传操作前必须完成完整备份并在非生产时段执行,上传
后须逐项验证安全功能。
相关阅读
• FANUC 0i-MD / 0i-MF PMC 差异对比 —— 地址数量、机型限制与移植注意事项
• FANUC PMC 备份与恢复 —— 备份五件套,上传前后都该看
• 深度解析 FANUC LADDER-III:编译、反编译与程序保护 —— .000 反编译的背景
• 发那科梯形图在线编辑失效 4 种解除方法 —— 写不进去怎么排查
• FANUC PMC 顺序程序 END1 END2 END3 详解 —— 分级结构与执行顺序
• 发那科梯形图 Y 输出上电全为 0 排查 —— 停止/运行切换导致输出清零
• FANUC PMC 梯形图入门教程:基本指令 + 功能指令对照 —— 指令与助记符对照
第 10 页
www.share5.cn
零基础系统学习入口:PMC 梯形图视频教程从零开始
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。