 PDF
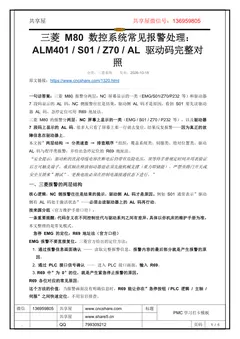
三菱 M80 数控系统常见报警处理:ALM401 / S01 / Z70 / AL 驱动码完整对照
三菱 M80 报警分两层:NC 屏幕显示的一类(EMG/S01/Z70/P232 等)和驱动器7 段码显示的 AL 码;NC 侧报警往往是结果,驱动侧 AL 码才是原因,看到 S01 要先读驱动器 AL 码,急停定位可用 R69 地址法。三菱 M80 的报警分两层:NC 屏幕上显示的一类(EMG / S01 / Z70 / P232 等),以及驱动器7 段码上显示的 AL 码。很多人只看了屏幕上那一行就去复位,结果反复报警——因为真正的故障信息在驱动器上。本文按”两层结构 → 分类速查 → 排查顺序“组织,覆盖系统类、伺服类、绝对位置类、驱动AL 码与程序类报警,并给出急停定位的 R69 地址法。“安全提示:驱动柜的直流母线电容在断
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
三菱数控系统三菱 M80 报警分两层:NC 屏幕显示的一类(EMG/S01/Z70/P232 等)和驱动器 7 段码显示的 AL 码;NC 侧报警往往是结果,驱动侧 AL 码才是原因,看到 S01 要先读驱动器 AL 码,急停定位可用 R69 地址法。 三菱 M80 的报警分两层:NC 屏幕上显示的一类(EMG / S01 / Z70 / P232 等),以及驱动器 7 段码上显示的 AL 码。很多人只看了屏幕上那一行就去复位,结果反复报警——因为真正的故障信息在驱动器上。 本文按”两层结构 → 分类速查 → 排查顺序“组织,覆盖系统类、伺服类、绝对位置类、驱动 AL 码与程序类报警,并给出急停定位的 R69 地址法。 “安全提示:驱动柜的直流母线电容在断电后仍带有危险电压,须等待手册规定时间并用表验证后方可触及端子。垂直轴在释放制动器前必须先做机械支撑(重力即储能)。严禁旁路门开关或安全互锁来”测试”。更换电池必须在控制电源接通状态下进行
本文档共 6 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/1320.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 6 页,便于复制与检索)
第 1 页
www.share5.cn
三菱 M80 数控系统常见报警处理:
ALM401 / S01 / Z70 / AL 驱动码完整对
照
分类:三菱系统发布:2026-10-18
原文链接:https://www.cncshare.com/1320.html
一句话答案:三菱 M80 报警分两层:NC 屏幕显示的一类(EMG/S01/Z70/P232 等)和驱动器
7 段码显示的 AL 码;NC 侧报警往往是结果,驱动侧 AL 码才是原因,看到 S01 要先读驱动
器 AL 码,急停定位可用 R69 地址法。
三菱 M80 的报警分两层:NC 屏幕上显示的一类(EMG / S01 / Z70 / P232 等),以及驱动器
7 段码上显示的 AL 码。很多人只看了屏幕上那一行就去复位,结果反复报警——因为真正的故
障信息在驱动器上。
本文按”两层结构 → 分类速查 → 排查顺序“组织,覆盖系统类、伺服类、绝对位置类、驱动
AL 码与程序类报警,并给出急停定位的 R69 地址法。
“安全提示:驱动柜的直流母线电容在断电后仍带有危险电压,须等待手册规定时间并用表验证
后方可触及端子。垂直轴在释放制动器前必须先做机械支撑(重力即储能)。严禁旁路门开关或
安全互锁来”测试”。更换电池必须在控制电源接通状态下进行。”
一、三菱报警的两层结构
核心逻辑:NC 侧报警往往是结果的提示,驱动侧 AL 码才是原因。例如 S01 通常表示”驱动
侧有 AL 码处于激活状态”——必须去读驱动器上的 AL 码再行动。
按来源分组(官方维护手册口径):
一条重要提醒:代码含义在不同控制世代与驱动系列之间有差异,具体以你机床的维护手册为准。
本文整理的是常见模式。
急停 EMG 的定位:R69 地址法(官方口径)
EMG 报警不要直接复位。三菱官方给出的定位方法:
1. 通过报警信息画面确认 —— 读取完整报警信息,报警内容的最后部分就是产生报警的原
因。
2. 通过 PLC 接口信号确认 —— 进入 PLC 接口画面,输入 R69。
3. R69 中”为 0″的位,就是产生紧急停止报警的原因。
R69 各位对应的常见原因:
这个方法的价值:当报警画面没有明确信息时,R69 能让你在”急停按钮 / PLC 逻辑 / 主轴 /
伺服”之间快速定位,不用盲目排查。
第 2 页
www.share5.cn
二、系统类报警(BAT / 1037 / 1002)
电池报警的关键后果:若电池亏电后断电,会导致参数与加工程序丢失,机床无法回零、无
法加工。所以 BAT 报警出现后不要拖延。
关于 Z52:官方维护手册中 Z52 = Battery fault(电池故障),其显示带类型信息。不同资料对
电池报警的显示写法(BAT / Z52)可能不同,以你的画面为准。
三、伺服类报警(S01 / S02 / S03 / S12)
先看”族”决定复位方式
这是最实用的一条:S 系的”族号”往往表示复位类别:
再看”详细编号”决定故障
详细编号(detail number)才是真正的故障,动手前先把它记下来。
ALM401(伺服异常)
部分中文资料把 ALM401 描述为”伺服异常报警,轴无法移动”,常见成因包括编码器线/动力
线接头松动氧化、导轨卡顿过载、伺服增益参数不匹配。
排查顺序(先硬件后软件,先外部后内部):
1. 断电后紧固线路 —— 编码器线、动力线接头。
2. 检查机械传动是否卡滞 —— 清理导轨、补充润滑。
3. 硬件确认无误后,导入机床原厂伺服参数并调试。
与 S01 / AL 码的关系:ALM401 这类显示属于 NC 侧的伺服类异常提示,最终仍要落到
驱动器的 AL 码上确认具体故障。不同资料与机型的显示写法可能有差异。
第 3 页
www.share5.cn
四、绝对位置类(Z70 / Z71 / Z73)
官方维护手册中的名称(Maintenance Manual M800/M80/E80 Series):
带轴位信息
:官方手册显示这些报警会附带
axis bit(轴位)
,例如 Z70 显示
0001 X
、Z71 显示
0002 X
、Z73 显示
0003 XYZ
。
这直接告诉你问题在哪个轴。
常见成因与处理
★ 电池更换顺序(高频问题,必须做对)
Z70 / Z71 / Z73 几乎总是追溯到绝对编码器的后备电池。正确顺序:
1. 在控制电源接通(ON)的状态下更换电池 —— 这是最关键的一条,断电换电池等于主动
丢弃位置数据。
2. 更换后确认报警是否消除(Z73 可能需要一次正确的上电流程)。
第 4 页
www.share5.cn
3. 若出现 Z70(位置丢失)→ 必须重新建立零点,之后机床才能正常回零与加工。
4. 完成后立即备份参数与程序(如备份到 U 盘)。
一条来自官方口径的预防原则:按计划更换电池,且必须在控制电源 ON 时更换,可以防止绝
大多数位置丢失事件。
五、MDS 驱动 AL 码表
这些显示在 MDS-D/DH、MDS-DM、MDS-E/EH 等放大器的 7 段显示上,同时在 NC 上通常
表现为 S01。
两条通用的硬规则:
• AL24(接地)/ AL32(过流)类,换件之前必须先做绝缘测试(兆欧表测电机与动力电缆)。
跳过这一步直接换驱动,新件大概率再坏。
• AL34/AL36 通信类先查光缆,不要一上来就判定驱动器损坏。
六、程序类(P232 无程序号码)
第 5 页
www.share5.cn
P232 = 无程序号码,多发生在调用对刀宏程序的场景。
常见成因:
• 宏程序文件缺失
• 参数配置错误
• 外部信号异常
处理:
1. 核对宏程序的存储路径是否正确。
2. 修正相关参数。
3. 检查触发调用的外部信号。
相关:官方维护手册中还有 P273 = Macro call nesting over(宏调用嵌套超限),属程序错误
类。
七、预防性维护清单(降低报警复发率)
排查总原则:先硬件后软件,先外部后内部。多数常见报警不需要深度拆解,通过线路检查、参
数恢复、机械润滑即可处理。
写在最后
• 两层结构:NC 屏报警是提示,驱动 7 段 AL 码才是原因。S01 出现必须去读 AL 码。
第 6 页
www.share5.cn
• EMG 不要直接复位,用 R69 定位(Bit4=EXIN、Bit6=PLC、BitE=SPIN、BitF=SRV)。
• S 系的族号决定复位方式:S01 断电重启、S03 复位键可清;详细编号才是真故障。
• Z70/Z71/Z73 几乎都指向绝对编码器电池 → 通电状态换电池,Z70 则需重建零点。
• 接地/过流类先兆欧表测电机电缆,通信类先查光缆。
• 先硬件后软件,先外部后内部。
免责声明:本文依据三菱电机官方《M800/M80/E80 Series Maintenance Manual》、三菱电机自
动化(中国)公开技术资料及行业公开资料整理。报警代码含义、子编号与 R69 位定义随控制
世代、驱动系列(MDS-A 至 MDS-E 及后续)与软件版本而异,请以你手上机床的官方维护手
册为准。涉及驱动器与电机的作业存在高压危险,须遵守锁定挂牌(LOTO)规程;严禁旁路安
全互锁。
相关阅读
• 三菱 M80/M70 伺服参数速查:#2201–#2210 全表与伺服报警 37 —— 本篇讲报警,调参
部分看这篇
• SINUMERIK 828D 报警代码一览表(中文)— NC / PLC / SINAMICS 三区对照 —— 另一
品牌的号段分区思路
• SINUMERIK 828D 报警排查:8 类高频报警的确认与处理步骤 —— 现象分类排查的通用方
法
• FANUC 伺服报警代码对照表 SV0301-SV0441(按报警号可搜索) —— FANUC 侧的伺服
报警处理
• FANUC 绝对位置丢失怎么办?1815#4(APZ) 参数设置 —— 电池带电更换原则的跨品牌对
照
• 数控机床伺服振动、过冲、异响怎么调?现象分类排查表 —— 振动类问题的通用排查
零基础系统学习入口:PMC 梯形图视频教程从零开始
延伸阅读:本文按报警类型讲”具体某条怎么修”。想先学会怎么读任意一条三菱报警
——M01/S/Y/Z/AL 五系族谱、4 位细节号(0032/0050/0052)判定与复位等级表,见《三菱
M80/M70 报警代码怎么读?五系族谱 + 细节号判定与复位等级》。
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。