 PDF
三菱 M80 急停 EMG 报警怎么查?R69各位含义对照与”报警画面无信息时”的反查方法
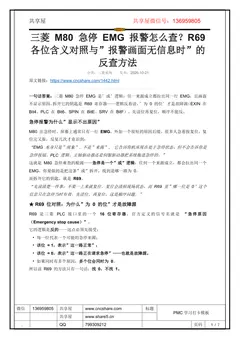
三菱 M80 急停 EMG 是’或’逻辑:任一来源成立都拉出同一行 EMG,且画面不显示原因。拆开它的钥匙是 R69 寄存器——逻辑反着读,’为 0 的位’才是故障源(EXIN 在Bit4、PLC 在 Bit6、SPIN 在 BitE、SRV 在 BitF)。先读位再复位,顺序不能反。急停报警为什么”显示不出原因”M80 出急停时,屏幕上通常只有一行 EMG,外加一个很短的原因后缀。很多人急着按复位,复位完又报,反复几次才意识到:“EMG 本身只是”现象”,不是”来源”。 它告诉你机床现在处于急停状态,但不会告诉你是急停按钮、PLC 逻辑、主轴驱动器还是伺服驱动器把系统拖进急停的。”这就是 M80 急停难查的根源——急停是一个”或”
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
三菱数控系统三菱 M80 急停 EMG 是’或’逻辑:任一来源成立都拉出同一行 EMG,且画面不显示原因。拆开它的钥匙是 R69 寄存器——逻辑反着读,’为 0 的位’才是故障源(EXIN 在 Bit4、PLC 在 Bit6、SPIN 在 BitE、SRV 在 BitF)。先读位再复位,顺序不能反。 急停报警为什么”显示不出原因” M80 出急停时,屏幕上通常只有一行 EMG,外加一个很短的原因后缀。很多人急着按复位,复位完又报,反复几次才意识到: “EMG 本身只是”现象”,不是”来源”。 它告诉你机床现在处于急停状态,但不会告诉你是急停按钮、PLC 逻辑、主轴驱动器还是伺服驱动器把系统拖进急停的。” 这就是 M80 急停难查的根源——急停是一个”或”逻辑:任何一个来源成立,都会拉出同一个 EMG。你要做的是把这条”或”拆开,找到是哪一路为 0。 而拆开它的钥匙,就是 R69。 “先说清楚一件事:不要一上来就复位。复位会清掉现场状态,而
本文档共 7 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/1442.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 7 页,便于复制与检索)
第 1 页
www.share5.cn
三菱 M80 急停 EMG 报警怎么查?R69
各位含义对照与”报警画面无信息时”的
反查方法
分类:三菱系统发布:2026-10-21
原文链接:https://www.cncshare.com/1442.html
一句话答案:三菱 M80 急停 EMG 是’或’逻辑:任一来源成立都拉出同一行 EMG,且画面
不显示原因。拆开它的钥匙是 R69 寄存器——逻辑反着读,’为 0 的位’才是故障源(EXIN 在
Bit4、PLC 在 Bit6、SPIN 在 BitE、SRV 在 BitF)。先读位再复位,顺序不能反。
急停报警为什么”显示不出原因”
M80 出急停时,屏幕上通常只有一行 EMG,外加一个很短的原因后缀。很多人急着按复位,复
位完又报,反复几次才意识到:
“EMG 本身只是”现象”,不是”来源”。 它告诉你机床现在处于急停状态,但不会告诉你是
急停按钮、PLC 逻辑、主轴驱动器还是伺服驱动器把系统拖进急停的。”
这就是 M80 急停难查的根源——急停是一个”或”逻辑:任何一个来源成立,都会拉出同一个
EMG。你要做的是把这条”或”拆开,找到是哪一路为 0。
而拆开它的钥匙,就是 R69。
“先说清楚一件事:不要一上来就复位。复位会清掉现场状态,而 R69 里”哪一位是 0″这个
信息只在急停当时有效。先读位,再复位,这是顺序问题。”
★ R69 位对照:为什么”为 0 的位”才是故障源
R69 是三菱 PLC 接口里的一个 16 位寄存器,官方定义的信号名就是 “ 急停原因
(Emergency stop cause)”。
它的逻辑是反的——这点必须先接受:
• 每一位代表一个可能的急停来源;
• 该位 = 1,表示”这一路正常”;
• 该位 = 0,表示”这一路正在请求急停”——也就是故障源。
• 如果同时有多个原因,多个位会同时为 0。
所以读 R69 的方法只有一句话:找 0,不找 1。
第 2 页
www.share5.cn
已确认的 4 个位(三菱电机官方公开资料)
这 4 个是官方《M80 紧急停止解除方法》明确给出的,也是现场最常见的原因:
剩下 12 个位:别猜,查手册
必须说清楚:R69 的全部 16 位各自的完整定义,在公开资料里只能确认上面这 4 个。 剩余
位的含义写在《M800/M80/M80V 系列 PLC 接口手册》(文献号如 IB-1501616)的 R69 信
号表里,而且会随控制型号、驱动系列和软件版本变化。
我不打算在这里给你编一个 16 位全表——猜错的位号比没有表更危险,会让你把排查方向带到
完全错误的支路上。
正确的做法是:在你这台机床的接口手册里翻到 R69 那一页,把剩下的位抄下来贴在电柜门后
面。这件事只做一次,之后这台机的急停就是几分钟的事。
“更实用的判断技巧:读 R69 时看位,不要看整个字。R69 是一个 16 位字,画面上通常按十
六进制显示——完全可能出现”整个字看着不是 0,但你要的那一位偏偏是 0″的情况。按位判
断,别从整体数值推断。”
EMG 报警的完整子类型清单
除了上面 4 个,官方《M800/M80/E80/C80 Series 报警/参数手册》(IB-1501279)里还列出
了其他几种 EMG 子类型。报警信息的后缀就告诉你属于哪一种:
“上表按官方手册整理,参数号与子码含义随机床型号、软件版本变化,请以你手上机床的官方
手册为准。看到不认识的后缀,先记下来去手册里查,不要凭经验套。”
四类常见来源的现场动作
拿到”哪一位是 0″之后,四类的查法完全不同。
第 3 页
www.share5.cn
EXIN(Bit4)—— NC 侧 EMG 接口与急停按钮之间的电路
最常见,也最好查:它就是硬件急停回路本身。
按这个顺序走:
1. 确认所有急停按钮都已复位(操作面板、手持单元、对面的第二操作站——多操作站的机床
最容易漏)。
2. 顺着回路量:急停按钮常闭触点 → 安全继电器/接触器线圈 → NC 的 EMG 输入端子。断
在哪个环节,就查哪个。
3. 重点查断线和端子松动,官方 remedy 明确提到”检查是否断线”。
4. 若回路里串了门开关、光栅、超程开关等安全器件,它们同样是这条链上的一环。
“提醒:CVIN 与 EXIN 都指向”急停输入信号有效”,但 CVIN 明确指向供电单元侧的外部
急停输入,两者的排查对象不完全一样,别混为一谈。”
PLC(Bit6)—— 内置 PLC 的 YC2C 被置 1
这一类意味着:不是硬件按钮按下了,而是梯形图自己把急停置起来了。
• YC2C 是 PLC 侧发给 NC 的”急停请求”信号。它被置 1,NC 就进急停。
• 查法是在梯形图里反查 YC2C 的线圈:往上找驱动它的触点条件——是门开关、是液压压
力、是润滑、是刀库位置、还是某个自定义的安全条件?
• 这类最适合用梯形图的”触点/线圈搜索”功能定位,比从硬件下手快得多。
“注意区分:Bit6 是 PLC 主动请求急停;Bit4 是外部硬件信号。两者症状一样,但一个要改逻
辑,一个要修线路。”
SPIN(BitE)—— 主轴驱动器侧
原因在主轴驱动器:
• 先看主轴驱动器本身有没有报警(MDS 驱动单元上的 7 段码)——这是最直接的线索;
• 检查主轴驱动器的急停输入信号是否有效(官方 remedy 明确提到);
• 检查主轴驱动器与 NC 之间的通讯/连接电缆;
• 若机床实际未装主轴驱动单元,也会归到这一路。
“通用思路参见三菱 M80 报警处理:ALM401 / S01 / Z70 / AL 驱动码完整对照——屏幕报警
是结果,驱动器 7 段码才是原因,这个原则在这里同样适用。”
SRV(BitF)—— 伺服驱动器侧
原因在伺服驱动器/伺服系统:
• 官方描述是”伺服系统发生报警导致急停”,所以第一步是看伺服驱动器上的报警码;
• 查伺服驱动器的主回路供电、控制电源、急停输入;
• 查驱动器与 NC 之间的通讯电缆与终端电阻;
• 逐轴排除:如果是某一轴引发,把该轴脱开确认。
第 4 页
www.share5.cn
报警画面没有信息时:标准的反查路径
这是 R69 最值钱的用途。当报警画面上只有孤零零一个 EMG、或者给你一个看不懂的后缀时,
按官方给出的路径走:
1. 先试报警信息画面:进入报警画面,读取完整报警信息。报警内容的最后一部分就是产生报
警的原因(官方原文)。很多情况下这里已经给出 EXIN / PLC / SPIN / SRV 这样的后缀,
直接对号入座即可。
2. 报警画面没信息时,转 PLC 接口画面:进入 PLC 接口信号(I/F 诊断)画面。
3. 输入 R69,进入 R69 的显示画面。
4. 逐位读,找”0″:R69 中显示为 0 的位,就是产生紧急停止报警的原因。
5. 按位对号入座,进入上一节的四类排查动作。
两条操作纪律:
• 先读位,后复位。复位会清掉状态,读完再按。
• 读位时截图存证。多原因并存时(多位同时为 0),一次截图能省掉反复复位的麻烦,也是
维修记录的依据。
第 5 页
www.share5.cn
与 FANUC / 828D 的急停定位方式对比
换系统时最容易在这里犯糊涂——三家的思路完全不同:
三个最容易混淆的点:
• M80 是”反逻辑”(0 = 故障),而 FANUC/828D 的信号通常是高有效(1 = 有效)。换
系统时按老习惯读位,方向会完全读反。
• M80 的 R69 是”原因汇总字”,一次能看到多个来源;FANUC 没有等价物,要逐个信号
去 PMC 里找。
• 828D 的急停要靠 PLC 侧应答(相关报警与接口见 SINUMERIK 828D 报警代码一览表),
这和”读位找原因”是两条完全不同的路。
复位不了的三种情况
按了复位立刻又报,或者根本复位不掉,基本逃不出这三类:
① 条件根本没有消失
最常见。比如急停按钮还卡在按下位置、门还开着、气压还不够、驱动器报警还没清。NC 只是
如实反映状态——条件在,急停就在。处理:按查到的来源一路消除条件,而不是反复按复位。
② 梯形图把它保持了
Bit6(PLC)这一类尤其常见:YC2C 是被梯形图置 1 的,只要置位条件还在、或者有自保持回
路没被复位,你怎么按外部复位都没用。处理:在梯形图里看 YC2C 的线圈,找到置位它并保
持的那一段,确认复位条件是否设计正确。
③ 硬件故障
急停按钮触点粘连、继电器线圈烧、端子松动、电缆断线、驱动器本身坏了。这类不会因为你复
位而自愈。处理:回到 EXIN / SPIN / SRV 对应的硬件回路,用万用表一段一段量。
第 6 页
www.share5.cn
“最后一条铁律:严禁短接或旁路急停回路来”验证”问题。急停是最后一道安全防线,绕过它
带来的风险远大于省下的排查时间。”
延伸阅读:三菱 M80 数控系统常见报警处理:ALM401 / S01 / Z70 / AL 驱动码完整对
照 · FANUC 无报警信息故障怎么查?诊断号对照与排查 · SINUMERIK 828D 报警代码一
览表(中文)
免责声明:本文依据三菱电机官方《M80 紧急停止解除方法》技术资料、《M800/M80/E80/C80
Series 报警/参数手册》(IB-1501279)与《M800/M80V 系列 PLC 接口手册》整理。R69 位
定义、EMG 子码与参数号随机床型号、驱动系列与软件版本而异,请以你手上机床的官方手册
为准。涉及驱动器与电机的作业存在高压危险,须遵守锁定挂牌(LOTO)规程;严禁旁路安全
互锁。
常见问题
三菱 M80 急停报警怎么查原因?
两条路,按顺序用:
1. 先看报警信息画面:读取完整报警信息,报警内容的最后一部分就是产生报警的原因(官方
原文),通常会给出 EXIN / PLC / SPIN / SRV 之类的后缀,直接对号入座。
2. 报警画面没有信息时,读 R69:进入 PLC 接口(I/F 诊断)画面,输入 R69,找显示为 0
的位——那就是故障源。已确认的对应关系是 Bit4=EXIN(NC 侧 EMG 接口与急停按钮之
间的电路)、Bit6=PLC(YC2C 被置 1,按梯形图查)、BitE=SPIN(主轴驱动器)、BitF=SRV
第 7 页
www.share5.cn
(伺服驱动器)。
两条操作纪律:先读位后复位(复位会清掉状态),以及读位时截图存证(可能多位同时为 0)。
R69 里每一位代表什么?为什么是 0 的位才是故障源?
R69 是三菱 PLC 接口里的一个 16 位寄存器,官方信号名就是”急停原因”。它用的是反逻辑:
该位 = 1 表示这一路正常,该位 = 0 表示这一路正在请求急停,所以”为 0 的位”才是故障源;
如果同时有多个原因,多个位会同时为 0。
能公开确认的 4 个位是 Bit4=EXIN、Bit6=PLC、BitE=SPIN、BitF=SRV。其余位的完整定义在
《M800/M80/M80V 系列 PLC 接口手册》的 R69 信号表里,且随型号与软件版本变化——建
议把你这台机的表抄下来贴在电柜门后,别凭经验猜位号。读的时候记住:按位判断,不要从整
个字的数值推断。
M80 报警画面上只有 EMG 没有其他信息,正常吗?
正常,而且这正是 EMG 的特点:它只报现象,不报来源。急停是一个”或”逻辑——急停按钮、
PLC 逻辑、主轴驱动器、伺服驱动器,任何一路成立都会拉出同一个 EMG。
遇到这种情况就用官方给出的反查路径:报警信息画面没信息 → 进 PLC 接口画面 → 输入
R69 → 逐位读 → 为 0 的位就是原因。这条路是官方明确说明用于”报警画面中没有报警信息
时”确认原因的方法。
M80 急停复位后立刻又报警是什么原因?
基本逃不出三类:
• 条件没消失:按钮还卡着、门还开着、气压不够、驱动器报警没清。NC 只是如实反映状态,
反复按复位没用。
• 梯形图保持了它:Bit6(PLC)这一类最常见——YC2C 是被梯形图置 1 的,只要置位条件
还在、或有自保持回路没被复位,外部复位就无效。要在梯形图里查 YC2C 的线圈和它的复
位条件。
• 硬件故障:触点粘连、继电器烧、端子松动、电缆断线、驱动器坏了。这类不会自愈,只能
回到对应硬件回路逐段量。
无论哪一种,都不要短接或旁路急停回路来”验证”问题——急停是最后一道安全防线。
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。