 PDF
三菱M64 系统车螺纹乱牙故障维修实例|主轴编码器干扰解决方案
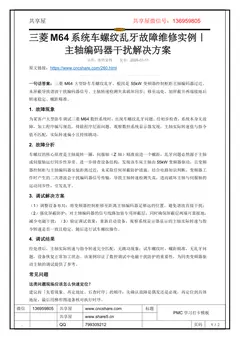
三菱M64 大型卧车车螺纹乱牙,根因是55kW 变频器控制柜距主轴编码器过近、未屏蔽导致谐波干扰编码器信号、主轴转速检测失真破坏同步;移至远处、加屏蔽并两端接地后转速稳定、螺距精准。1. 故障现象为某客户大型卧车调试三菱M64 数控系统时,出现车螺纹乱牙问题。经初步检查,系统本身无故障,加工程序编写规范,排除程序层面问题。观察数控系统显示器发现,主轴实际转速值与指令值不匹配,实际转速偏小且持续跳动。2. 故障分析车螺纹的核心原理是主轴旋转一圈,伺服轴(Z 轴)精准前进一个螺距,乱牙问题必然源于主轴或伺服轴运行同步性异常。进一步排查设备结构,发现该车床主轴由55kW 变频器驱动,且变频器控制柜与主轴编码器安装距离过近,未采取任何屏蔽防
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
三菱数控系统三菱M64 大型卧车车螺纹乱牙,根因是55kW 变频器控制柜距主轴编码器过近、 未屏蔽导致谐波干扰编码器信号、主轴转速检测失真破坏同步;移至远处、加屏蔽并两端接地后转速稳定、螺距精准。 1. 故障现象为某客户大型卧车调试三菱M64 数控系统时,出现车螺纹乱牙问题。经初步检查,系统本身无故障,加工程序编写规范,排除程序层面问题。观察数控系统显示器发现,主轴实际转速值与指令值不匹配,实际转速偏小且持续跳动。 2. 故障分析车螺纹的核心原理是主轴旋转一圈,伺服轴(Z 轴)精准前进一个螺距,乱牙问题必然源于主轴或伺服轴运行同步性异常。进一步排查设备结构,发现该车床主轴由55kW 变频器驱动,且变频器控制柜与主轴编码器安装距离过近,未采取任何屏蔽防护措施。结合电路知识判断,变频器工作时产生的二次谐波会干扰编码器信号传输,导致主轴转速检测失真,进而破坏主轴与伺服轴的运动同步性,引发乱牙。 3. 调试解决方案 (1)调整设备布局:将变频器控制
本文档共 2 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/260.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 2 页,便于复制与检索)
第 1 页
www.share5.cn
三菱M64 系统车螺纹乱牙故障维修实例|
主轴编码器干扰解决方案
分类:维修案例发布:2026-01-11
原文链接:https://www.cncshare.com/260.html
一句话答案:三菱M64 大型卧车车螺纹乱牙,根因是55kW 变频器控制柜距主轴编码器过近、
未屏蔽导致谐波干扰编码器信号、主轴转速检测失真破坏同步;移至远处、加屏蔽并两端接地后
转速稳定、螺距精准。
1. 故障现象
为某客户大型卧车调试三菱M64 数控系统时,出现车螺纹乱牙问题。经初步检查,系统本身无故
障,加工程序编写规范,排除程序层面问题。观察数控系统显示器发现,主轴实际转速值与指令
值不匹配,实际转速偏小且持续跳动。
2. 故障分析
车螺纹的核心原理是主轴旋转一圈,伺服轴(Z 轴)精准前进一个螺距,乱牙问题必然源于主轴
或伺服轴运行同步性异常。进一步排查设备结构,发现该车床主轴由55kW 变频器驱动,且变频
器控制柜与主轴编码器安装距离过近,未采取任何屏蔽防护措施。结合电路知识判断,变频器工
作时产生的二次谐波会干扰编码器信号传输,导致主轴转速检测失真,进而破坏主轴与伺服轴的
运动同步性,引发乱牙。
3. 调试解决方案
(1)调整设备布局:将变频器控制柜移至距离主轴编码器足够远的位置,避免谐波直接干扰;
(2)强化屏蔽防护:对主轴编码器的信号线路加装专用屏蔽层,同时确保屏蔽层两端可靠接地,
减少电磁干扰;(3)验证调试效果:重新启动设备,观察系统显示器显示的主轴实际转速与指
令转速是否一致且稳定,随后进行试车螺纹操作。
4. 调试结果
经处理后,主轴实际转速与指令转速完全匹配,无跳动现象;试车螺纹时,螺距精准,无乱牙问
题,设备恢复正常加工状态。该案例印证了数控调试中电磁干扰防护的重要性,为同类变频器驱
动主轴的调试提供了参考。
常见问题
这类问题现场应该怎么快速定位?
建议按「先看现象、再定地址、后查时序」的顺序:先确认故障是偶发还是必现,再定位到具体
地址,最后用梯形图逐条核对执行时序。
第 2 页
www.share5.cn
排查时应该以什么为准?
以现场实测为准,不是以程序为准。顺序是电气图 / 地址表 → 现场实测 → 梯形图程序,顺序
反了越改越偏。
修改后如何验证是否真正解决?
做完整记录:改前记录相关状态,改后重启立即读取同一批地址比对。地址应以后台实测为准,
不要套用理论结论。
延伸阅读
• 三菱 M80 数控系统常见报警处理:ALM401 / S01 / Z70 / AL 驱动码完整对照
• FANUC 基本报警代码大全_PS/BG/SR 报警号速查表_共享屋
• FANUC 无报警信息故障怎么查?诊断号 DGN000/DGN003/DGN005 等隐性故障对照与排
查
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。