 PDF
文档简介
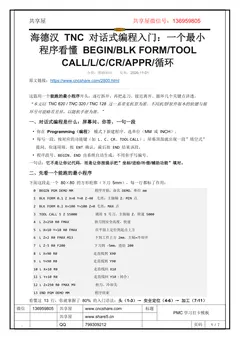
西门子 828D / 840D这篇用一个能跑的最小程序开头,逐行拆开,再把走刀、接近离开、循环几个关键点讲透。 “本文以 TNC 620 / TNC 320 / TNC 128 这一系常见机型为准。不同机型/软件版本的软键与循环号可能略有差异,以随机手册为准。” 一、对话式编程是什么:屏幕问、你答,一句一段 • 你在 Programming(编程) 模式下新建程序,选单位(MM 或 INCH)。 • 每写一段,按对应的功能键(如 L、C、CR、TOOL CALL),屏幕顶部就出现一段”填空式” 提问,你逐项填、按 ENT 确认,最后按 END 结束该段。 • 程序段号、BEGIN、END 由系统自动生成,不用你手写编号。 一句话:它不是让你记代码,而是让你按提示把”坐标/进给/补偿/辅助功能”填对。 二、先看一个能跑的最小程序下面这段走一个 80×80 的方形轮廓(下刀 5mm),每一行都标了作用: 0 BEGIN PGM DEMO MM 程序开始,命名 D
本文档共 7 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/2800.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 7 页,便于复制与检索)
第 1 页
www.share5.cn
海德汉 TNC 对话式编程入门:一个最小
程序看懂 BEGIN/BLK FORM/TOOL
CALL/L/C/CR/APPR/循环
分类:基础知识发布:2026-11-01
原文链接:https://www.cncshare.com/2800.html
这篇用一个能跑的最小程序开头,逐行拆开,再把走刀、接近离开、循环几个关键点讲透。
“本文以 TNC 620 / TNC 320 / TNC 128 这一系常见机型为准。不同机型/软件版本的软键与循
环号可能略有差异,以随机手册为准。”
一、对话式编程是什么:屏幕问、你答,一句一段
• 你在 Programming(编程) 模式下新建程序,选单位(MM 或 INCH)。
• 每写一段,按对应的功能键(如 L、C、CR、TOOL CALL),屏幕顶部就出现一段”填空式”
提问,你逐项填、按 ENT 确认,最后按 END 结束该段。
• 程序段号、BEGIN、END 由系统自动生成,不用你手写编号。
一句话:它不是让你记代码,而是让你按提示把”坐标/进给/补偿/辅助功能”填对。
二、先看一个能跑的最小程序
下面这段走一个 80×80 的方形轮廓(下刀 5mm),每一行都标了作用:
0 BEGIN PGM DEMO MM 程序开始,命名 DEMO,单位 mm
1 BLK FORM 0.1 Z X+0 Y+0 Z-40 毛坯:主轴轴 Z,MIN 点
2 BLK FORM 0.2 X+100 Y+100 Z+0 毛坯:MAX 点
3 TOOL CALL 5 Z S5000 调用 5 号刀,主轴轴 Z,转速 5000
4 L Z+250 R0 FMAX 抬刀到安全高度,快速
5 L X+10 Y+10 R0 FMAX 在平面上定位到起点上方
6 L Z+2 R0 FMAX M13 下到工件上方 2mm,主轴+冷却开
7 L Z-5 R0 F200 下刀到 -5mm,进给 200
8 L X+90 R0 走直线到 X90
9 L Y+90 R0 走直线到 Y90
10 L X+10 R0 走直线回 X10
11 L Y+10 R0 走直线回 Y10(闭合)
12 L Z+250 R0 FMAX M9 抬刀,冷却关
13 END PGM DEMO MM 程序结束
看懂这 13 行,你就掌握了 80% 的入门语法:头(1-3)→ 安全定位(4-6)→ 加工(7-11)
第 2 页
www.share5.cn
→ 收尾(12-13)。
三、程序头的三件套:BEGIN / BLK FORM / TOOL CALL
① BEGIN PGM 名字单位
0 BEGIN PGM DEMO MM
。名字自定,单位
MM
或
INCH
。最后一段必须
END PGM DEMO MM
与之对应。
② BLK FORM:毛坯定义(只影响图形模拟,不定义也能跑,但强烈建议定义)
• BLK FORM 0.1 Z X+0 Y+0 Z-40:Z 是主轴轴,后面是毛坯的 MIN 点(最小 X/Y/Z)。
• BLK FORM 0.2 X+100 Y+100 Z+0:这是 MAX 点(最大 X/Y/Z)。
• 圆柱毛坯用 BLK FORM CYLINDER Z R50 L105。
③ TOOL CALL:调刀
第 3 页
www.share5.cn
TOOL CALL 5 Z S5000
= 调用
5 号刀
,刀具轴
Z
,主轴转速
5000
。调用后
务必先退到安全位置
,再进给,避免换刀/下刀撞件。
四、走刀基本段:L / C / CR,还有 R0·RL·RR 和 DR
直线
L
:
L X+90 Y+90 R0 F200
。X/Y/Z 是目标坐标,
第 4 页
www.share5.cn
F
是进给,
FMAX
是快速。
圆弧有两种写法:
• C X... Y... DR+:给终点和圆弧中心(用 CC 先定中心/极点),DR+ 顺时针、DR- 逆时
针。
• CR X... Y... R... DR+:给终点、半径 R 和方向,不用先定中心,更常用。
• 还有 CT(相切圆弧)、RND(倒圆)、CHF(倒角)。
半径补偿 R0 / RL / RR:
• R0 = 不补偿(本文例子走的中心线);
• RL = 左补偿、RR = 右补偿(铣轮廓时按刀具在轮廓左侧/右侧选,配合刀具半径自动偏移)。
增量坐标
I
:
IX
/
IY
/
IZ
表示”相对当前位置再走多少”,不是绝对坐标。钻孔/阵列常用。
第 5 页
www.share5.cn
五、接近与离开轮廓:APPR / DEP
直接
L
扎到轮廓起点,容易在工件上留下刀痕甚至过切。规范做法是用
接近/离开
功能:
• 接近 APPR:常见 APPR LT(沿直线相切接近)、APPR LCT(相切圆弧接近)等,指定接近
点和半径。
• 离开 DEP:加工完用 DEP ... 沿切线/直线离开,再抬刀。
这样刀具是”切着进去、切着出来”,拐角质量更好,也不容易在起刀点啃出坑。
六、固定循环:CYCL DEF 200 钻孔,最快上手
重复性的孔、型腔别手写,用固定循环。以钻孔为例:
3 TOOL CALL 5 Z S5000
4 L Z+250 R0 FMAX
5 PATTERN DEF POS1(X+10 Y+10 Z+0) POS2(X+90 Y+90 Z+0)
6 CYCL DEF 200 DRILLING
第 6 页
www.share5.cn
Q200=2 ;安全距离
Q201=-20 ;孔深
Q206=250 ;下刀进给
Q202=5 ;每次啄钻深度
Q210=0 ;顶部停留
Q203=0 ;工件表面坐标
Q204=20 ;第二安全高度
7 CYCL CALL PAT FMAX M13
9 END PGM ...
• CYCL DEF 定义循环(这里 200 = 钻孔),Q 参数是循环的”填空项”。
• PATTERN DEF 定义孔位阵列,CYCL CALL PAT 在所有孔位调用循环。
• 不同机型循环号可能不同(如 200/201/203…),以你机器的循环手册为准。
七、入门最常踩的 6 个坑
1. 忘了 TOOL CALL 后先退刀:调完刀直接进给,容易在换刀点附近撞件。规范是调刀 → 抬
到安全高度 → 再定位。
2. R0/RL/RR 混用:铣轮廓该用 RL/RR 时用了 R0,等于按刀具中心走,尺寸差一个刀半径。
第 7 页
www.share5.cn
3. DR+ / DR- 反了:圆弧方向错,走出来是另一侧的弧,甚至过切。
4. 增量 I 当绝对用:IX+10 是”再走 10″,不是”走到 X10″,在阵列里用错会整排跑偏。
5. M13/M9 忘配:M13 主轴+冷却开、M9 冷却关;忘了开主轴就下刀,或者干切冒烟。
6. 单位搞错:MM 程序里填了英制数,或反之,尺寸直接差 25.4 倍。
常见问题
对话式编程和 ISO/G 代码有什么区别?
Klartext 是海德汉的”问答式”编程语言,一段一段用文字/参数描述动作,屏幕会提示你填什么,
可读性高、不易记错;ISO/G 代码是通用文本指令。TNC 也支持运行 ISO 程序,但在机床上
直接编写,Klartext 更直观,也更容易被图形模拟检查。
一定要定义 BLK FORM 吗?
严格说不定义也能运行程序,但 BLK FORM 是图形模拟的毛坯依据。不定义,模拟画面就没有
工件、看不出是否过切或撞件。养成”先定毛坯再编程”的习惯,调试会安全很多。
为什么程序里 R0 / RL / RR 一定要分清?
它们决定刀具相对编程轨迹偏移多少:
R0
不偏移(走中心线),
RL
/
RR
按刀具半径向左/右偏移。铣外形、铣型腔如果该补偿却没补,实际轮廓会比图纸小(或大)一个刀半径,尺
寸直接报废。入门先用
R0
走中心线练手,铣真实轮廓时再切到
RL
/
RR
并核对刀具半径。
最后更新:2026-11-01
海德汉 TCH PROBE 31/481 测刀循环
海德汉 TNC 刀具管理 tool_p.tch
海德汉 TNC 程序段速查表
海德汉 TNCremo / TNCcmd 传输程序
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。