 PDF
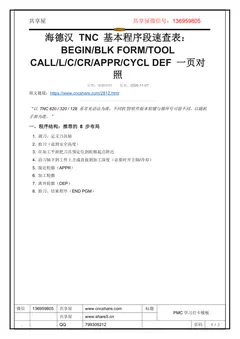
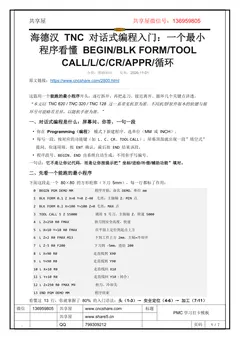
海德汉 TNC 基本程序段速查表:BEGIN/BLK FORM/TOOLCALL/L/C/CR/APPR/CYCL DEF 一页对照
“以 TNC 620 / 320 / 128 系常见语法为准;不同机型/软件版本软键与循环号可能不同,以随机手册为准。” 一、程序结构:推荐的 8 步布局 1. 调刀、定义刀具轴 2. 抬刀(退到安全高度) 3. 在加工平面把刀具预定位到轮廓起点附近 4. 沿刀轴下到工件上方或直接到加工深度(必要时开主轴/冷却) 5. 接近轮廓(APPR) 6. 加工轮廓
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
西门子 828D / 840D“以 TNC 620 / 320 / 128 系常见语法为准;不同机型/软件版本软键与循环号可能不同,以随机手册为准。” 一、程序结构:推荐的 8 步布局 1. 调刀、定义刀具轴 2. 抬刀(退到安全高度) 3. 在加工平面把刀具预定位到轮廓起点附近 4. 沿刀轴下到工件上方或直接到加工深度(必要时开主轴/冷却) 5. 接近轮廓(APPR) 6. 加工轮廓 7. 离开轮廓(DEP) 8. 抬刀、结束程序(END PGM)
本文档共 3 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/2812.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 3 页,便于复制与检索)
第 1 页
www.share5.cn
海德汉 TNC 基本程序段速查表:
BEGIN/BLK FORM/TOOL
CALL/L/C/CR/APPR/CYCL DEF 一页对
照
分类:基础知识发布:2026-11-01
原文链接:https://www.cncshare.com/2812.html
“以 TNC 620 / 320 / 128 系常见语法为准;不同机型/软件版本软键与循环号可能不同,以随机
手册为准。”
一、程序结构:推荐的 8 步布局
1. 调刀、定义刀具轴
2. 抬刀(退到安全高度)
3. 在加工平面把刀具预定位到轮廓起点附近
4. 沿刀轴下到工件上方或直接到加工深度(必要时开主轴/冷却)
5. 接近轮廓(APPR)
6. 加工轮廓
7. 离开轮廓(DEP)
8. 抬刀、结束程序(END PGM)
第 2 页
www.share5.cn
二、最常用程序段全表
三、走刀段要素速查
四、常用 M 代码
“M 代码的具体含义以机床厂/机型为准;有些 M 是机床厂自定义(如换刀、夹紧),别照搬。”
常见问题
这张表和正文是什么关系?
这页是”对号表”:写/读程序时快速查某个段怎么写、某个要素什么含义。正文《海德汉 TNC 对
话式编程入门》用一个 13 行完整程序逐行讲清为什么这么写,包括常见错误,适合入门系统学。
为什么 BEGIN 和 END 的名字必须一致?
BEGIN PGM 名 MM
和
END PGM 名 MM
里的名字是程序标识,系统靠它配对。名字不一致或改了 Begin 没改 End,程序结构就不完整,容易报错或
模拟异常。改程序名时两处一起改。
R0 和 RL/RR 在速查表里怎么选?
第 3 页
www.share5.cn
速查表只告诉你取值,怎么选看用途:走刀具中心线、练手或钻孔定位用
R0
;铣外形、铣型腔这类要按刀具半径偏移的,用
RL
(刀在轮廓左)或
RR
(刀在轮廓右)。选错就是差一个刀半径的尺寸误差。
最后更新:2026-11-01
海德汉 TNC 对话式编程入门(完整)
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。