 PDF
阅读FANUC PMC 程序看不懂主要有哪些因素?
看不懂 FANUC PMC 程序,根因落在六类:程序结构(无分段、无注释、层级过深、滥用跳转)、符号命名混乱、逻辑理解难度(反向逻辑、互锁、状态机)、现场脱节、阅读者自身习惯,以及缺乏系统学习方法。本文汇总 50 个具体原因并给出系统性提升「读懂 PMC」能力的路径与两本必看书籍。为什么看不懂 FANUC PMC 程序?50 个原因全解析学会学习、学会分享、学会创作,人人都可以学会PMC 2026 年的目标–整理和解决学习PMC程序中的各种问题。如果你有目标,有此方向,可以考虑加入【PMC 阅读学习群】精通FANUC PMC 必备的两个过程,阅读PMC 程序以及编写和调试PMC 程序很多人没有经历这个过程,所以学会PMC,也仅仅停留
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
FANUC PMC 梯形图看不懂 FANUC PMC 程序,根因落在六类:程序结构(无分段、无注释、层级过深、滥用跳转)、符号命名混乱、逻辑理解难度(反向逻辑、互锁、状态机)、现场脱节、阅读者自身习惯,以及缺乏系统学习方法。本文汇总 50 个具体原因并给出系统性提升「读懂 PMC」 能力的路径与两本必看书籍。 为什么看不懂 FANUC PMC 程序?50 个原因全解析学会学习、学会分享、学会创作,人人都可以学会PMC 2026 年的目标–整理和解决学习PMC 程序中的各种问题。 如果你有目标,有此方向,可以考虑加入【PMC 阅读学习群】 精通FANUC PMC 必备的两个过程,阅读PMC 程序以及编写和调试PMC 程序很多人没有经历这个过程,所以学会PMC,也仅仅停留在表面。 那么在阅读PMC 过程中有哪些因素会影响我们读懂PMC 程序呢? 以下是个人的总结,不知道,大家是否也有同样的问题呢? 一、结构类(程序本身结构问题) 1. 程序无分段、无功能块划
本文档共 5 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/558.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 5 页,便于复制与检索)
第 1 页
www.share5.cn
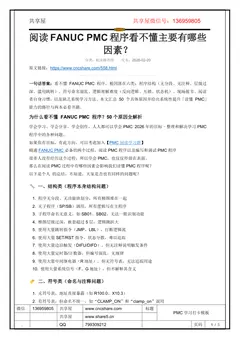
阅读FANUC PMC 程序看不懂主要有哪些
因素?
分类:机床梯形图发布:2026-02-20
原文链接:https://www.cncshare.com/558.html
一句话答案:看不懂 FANUC PMC 程序,根因落在六类:程序结构(无分段、无注释、层级过
深、滥用跳转)、符号命名混乱、逻辑理解难度(反向逻辑、互锁、状态机)、现场脱节、阅读
者自身习惯,以及缺乏系统学习方法。本文汇总 50 个具体原因并给出系统性提升「读懂 PMC」
能力的路径与两本必看书籍。
为什么看不懂 FANUC PMC 程序?50 个原因全解析
学会学习、学会分享、学会创作,人人都可以学会PMC 2026 年的目标–整理和解决学习PMC
程序中的各种问题。
如果你有目标,有此方向,可以考虑加入【PMC 阅读学习群】
精通FANUC PMC 必备的两个过程,阅读PMC 程序以及编写和调试PMC 程序
很多人没有经历这个过程,所以学会PMC,也仅仅停留在表面。
那么在阅读PMC 过程中有哪些因素会影响我们读懂PMC 程序呢?
以下是个人的总结,不知道,大家是否也有同样的问题呢?
一、结构类(程序本身结构问题)
1. 程序无分段、无功能块划分,所有梯图堆在一起
2. 无子程序(SP/SB)调用,所有逻辑写在主程序
3. 子程序命名无意义,如SB01、SB02,无法一眼识别功能
4. 梯图层级过深,嵌套超过5 层,逻辑跳跃大
5. 使用大量跳转指令(JMP、LBL),打断逻辑流
6. 使用大量SET/RST 指令,状态分散,难以追踪
7. 使用大量边沿触发(DIFU/DIFD),但无注释说明触发条件
8. 使用大量定时器/计数器,但编号混乱,无规律
9. 使用大量中间继电器(R 地址),但无符号表,无法追踪用途
10. 使用大量系统信号(F、G 地址),但不解释其含义
二、符号类(命名与注释问题)
1. 无符号表,地址直接暴露(如R100.0、X10.3)
2. 有符号表,但命名不统一,如“CLAMP_ON”和“clamp_on”混用
第 2 页
www.share5.cn
3. 符号名过于抽象,如“TEMP1”、“FLAG_A”,无法理解含义
4. 符号名过于冗长,如“HYDRAULIC_PUMP_MOTOR_START_BUTTON”,梯图显示不全
5. 注释缺失,或注释与逻辑不符(过期注释)
6. 注释写成“废话文学”,如“此点为真时表示为真”
7. 注释只写“动作”,不写“条件”,如“夹紧”但不写“何时夹紧”
8. 注释使用口语化、方言、缩写,如“老张说的那个信号”
9. 注释中英文混用,且拼写错误频发
10. 注释只写在第一个网络,后续网络不复用,导致断档
三、逻辑类(理解难度)
1. 使用“反向逻辑”(常闭点控制动作),但不说明原因
2. 使用“互锁”逻辑,但不说明互锁条件
3. 使用“状态机”思想,但无状态说明表
4. 使用“步进逻辑”(S 地址),但无步序图
5. 使用“组合条件”触发动作,但条件分散在多个网络
6. 使用“延时逻辑”(定时器串联),但不说明延时目的
7. 使用“脉冲逻辑”(一个扫描周期有效),但不说明用途
8. 使用“复位优先”或“置位优先”逻辑,但不说明设计意图
9. 使用“异或”或“非”逻辑,但不说明异常场景
10. 使用“模拟量比较”逻辑,但不说明阈值来源
你在阅读PMC(可编程机床控制器,即FANUC 的PLC)程序时,总结的“影响我们读懂PMC
程序的因素”非常深刻。确实,很多人只停留在“能看”而不是“能懂”,更谈不上“能改、能
调”。以下是我根据你的思路,结合多年现场调试、教学、维修经验,系统梳理出的50 条影响
“读懂PMC 程序”的关键因素,分为结构、符号、逻辑、现场、习惯、文档、心理、工具、经
验、教学十大类,供你参考和补充:
一、结构类(程序本身结构问题)
1. 程序无分段、无功能块划分,所有梯图堆在一起
2. 无子程序(SP/SB)调用,所有逻辑写在主程序
3. 子程序命名无意义,如SB01、SB02,无法一眼识别功能
4. 梯图层级过深,嵌套超过5 层,逻辑跳跃大
5. 使用大量跳转指令(JMP、LBL),打断逻辑流
6. 使用大量SET/RST 指令,状态分散,难以追踪
7. 使用大量边沿触发(DIFU/DIFD),但无注释说明触发条件
第 3 页
www.share5.cn
8. 使用大量定时器/计数器,但编号混乱,无规律
9. 使用大量中间继电器(R 地址),但无符号表,无法追踪用途
10. 使用大量系统信号(F、G 地址),但不解释其含义
二、符号类(命名与注释问题)
1. 无符号表,地址直接暴露(如R100.0、X10.3)
2. 有符号表,但命名不统一,如“CLAMP_ON”和“clamp_on”混用
3. 符号名过于抽象,如“TEMP1”、“FLAG_A”,无法理解含义
4. 符号名过于冗长,如“HYDRAULIC_PUMP_MOTOR_START_BUTTON”,梯图显示不全
5. 注释缺失,或注释与逻辑不符(过期注释)
6. 注释写成“废话文学”,如“此点为真时表示为真”
7. 注释只写“动作”,不写“条件”,如“夹紧”但不写“何时夹紧”
8. 注释使用口语化、方言、缩写,如“老张说的那个信号”
9. 注释中英文混用,且拼写错误频发
10. 注释只写在第一个网络,后续网络不复用,导致断档
三、逻辑类(理解难度)
1. 使用“反向逻辑”(常闭点控制动作),但不说明原因
2. 使用“互锁”逻辑,但不说明互锁条件
3. 使用“状态机”思想,但无状态说明表
4. 使用“步进逻辑”(S 地址),但无步序图
5. 使用“组合条件”触发动作,但条件分散在多个网络
6. 使用“延时逻辑”(定时器串联),但不说明延时目的
7. 使用“脉冲逻辑”(一个扫描周期有效),但不说明用途
8. 使用“复位优先”或“置位优先”逻辑,但不说明设计意图
9. 使用“异或”或“非”逻辑,但不说明异常场景
10. 使用“模拟量比较”逻辑,但不说明阈值来源
四、现场类(与实际设备脱节)
1. 程序中使用了未接入的输入点(如X20.0 无接线)
2. 程序中使用了被短接或强制置位的信号
第 4 页
www.share5.cn
3. 程序中使用了被屏蔽的报警信号(如跳过急停)
4. 程序逻辑与机床实际动作不符(如程序有刀库逻辑,但机床无刀库)
5. 程序中使用了旧版本功能(如M 代码译码已改,但PMC 未更新)
6. 程序中使用了“预留”功能,但现场未配置
7. 程序中使用了“厂家调试”逻辑,但未删除(如调试按钮)
8. 程序中使用了“特殊模式”逻辑(如调试模式、空运行),但无说明
9. 程序中使用了“外部设备”信号(如机器人、夹具),但现场未连接
10. 程序中使用了“区域限制”逻辑(如仅限欧洲版),但国内未启用
五、习惯类(阅读者自身问题)
不熟悉FANUC 地址体系(X/Y/F/G/R/K/D/T/C)
不熟悉PMC 指令集(如MOVE、COMP、PARI)
不习惯从“右往左”读梯图(日系风格)
不习惯“扫描周期”思维,认为逻辑是“实时”的
不习惯“状态保持”思维,认为线圈断电就复位
不习惯“并行分支”思维,认为梯图是顺序执行
不习惯“边沿触发”思维,认为信号一直有效
不习惯“子程序调用”思维,认为所有逻辑都在主程序
不习惯“交叉引用”工具,手动翻页找信号
不习惯“对比调试”法,总试图“一次性看懂”
六、建议:如何系统性提升“读懂FANUC PMC”的能力?
七、结语:一句话总结
““看不懂PMC,往往不是因为你不会PLC,而是因为你不知道它在‘为谁打工’。””
八、推荐学习资料:两本必看书籍
第 5 页
www.share5.cn
针对以上学习中遇到的问题,推荐两本从入门到精通FANUC PMC 必看的书籍
FANUC PMC 维修学习资料
看懂PMC,其实没那么难
如果你正在学习 FANUC PMC,欢迎加入【PMC 阅读学习群】,与 thousands 技术同行一起
解决实际问题
常见问题
这类问题现场应该怎么快速定位?
建议按「先看现象、再定地址、后查时序」的顺序:先确认故障是偶发还是必现,再定位到具体
地址,最后用梯形图逐条核对执行时序。
排查时应该以什么为准?
以现场实测为准,不是以程序为准。顺序是电气图 / 地址表 → 现场实测 → 梯形图程序,顺序
反了越改越偏。
修改后如何验证是否真正解决?
做完整记录:改前记录相关状态,改后重启立即读取同一批地址比对。地址应以后台实测为准,
不要套用理论结论。
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。