 PDF
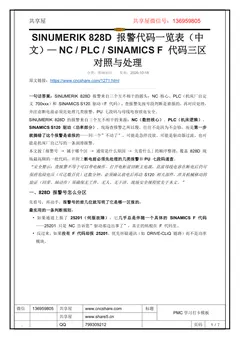
SINUMERIK 828D 报警代码一览表(中文)— NC / PLC / SINAMICS F 代码三区对照与处理
SINUMERIK 828D 报警来自三个互不相干的源头:NC 核心、PLC(机床厂自定义 700xxx)和 SINAMICS S120 驱动(F 代码);查报警先按号段判断是谁报的,再对应处理,并注意断电前必须先处理几类报警、PU 七段码与母线电容放电安全。SINUMERIK 828D 的报警来自三个互不相干的来源:NC(数控核心)、PLC(机床逻辑)、SINAMICS S120 驱动(功率部分)。现场查报警之所以慢,往往不是因为不会修,而是第一步就搞错了这个报警是谁报的——同一个”不动了”,可能是急停没放、可能是驱动器过流、也可能是机床厂自己写的一条润滑报警。本文按「报警号 → 属于哪个区 → 通常是什么原因 → 先看什么」的顺
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
西门子 828D / 840DSINUMERIK 828D 报警来自三个互不相干的源头:NC 核心、PLC(机床厂自定义 700xxx)和 SINAMICS S120 驱动(F 代码);查报警先按号段判断是谁报的,再对应处理, 并注意断电前必须先处理几类报警、PU 七段码与母线电容放电安全。 SINUMERIK 828D 的报警来自三个互不相干的来源:NC(数控核心)、PLC(机床逻辑)、 SINAMICS S120 驱动(功率部分)。现场查报警之所以慢,往往不是因为不会修,而是第一步就搞错了这个报警是谁报的——同一个”不动了”,可能是急停没放、可能是驱动器过流、也可能是机床厂自己写的一条润滑报警。 本文按「报警号 → 属于哪个区 → 通常是什么原因 → 先看什么」的顺序整理,覆盖 828D 现场最高频的一批代码,并附上断电前必须先处理的几类报警和PU 七段码速查。 “安全警示:查报警不等于可以带电操作。打开电柜前切断主电源,直流母线电容在断电后仍可保持危险
本文档共 7 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/1271.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 7 页,便于复制与检索)
第 1 页
www.share5.cn
SINUMERIK 828D 报警代码一览表(中
文)— NC / PLC / SINAMICS F 代码三区
对照与处理
分类:基础知识发布:2026-10-18
原文链接:https://www.cncshare.com/1271.html
一句话答案:SINUMERIK 828D 报警来自三个互不相干的源头:NC 核心、PLC(机床厂自定
义 700xxx)和 SINAMICS S120 驱动(F 代码);查报警先按号段判断是谁报的,再对应处理,
并注意断电前必须先处理几类报警、PU 七段码与母线电容放电安全。
SINUMERIK 828D 的报警来自三个互不相干的来源:NC(数控核心)、PLC(机床逻辑)、
SINAMICS S120 驱动(功率部分)。现场查报警之所以慢,往往不是因为不会修,而是第一步
就搞错了这个报警是谁报的——同一个”不动了”,可能是急停没放、可能是驱动器过流、也可
能是机床厂自己写的一条润滑报警。
本文按「报警号 → 属于哪个区 → 通常是什么原因 → 先看什么」的顺序整理,覆盖 828D 现
场最高频的一批代码,并附上断电前必须先处理的几类报警和PU 七段码速查。
“安全警示:查报警不等于可以带电操作。打开电柜前切断主电源,直流母线电容在断电后仍可
保持危险电压(可达数百伏)达数分钟,必须确认放电后再动 S120 相关部件。涉及机械移动的
验证(回零、轴动作)须确保无工件、无人、无干涉。现场安全规程优先于本文。”
一、828D 报警号怎么分区
先看号,再动手。报警号的前几位就写明了它是哪一区报的:
最实用的一条判断规则:
• 如果通道上报了 25201(伺服故障),它几乎总是伴随一个具体的 SINAMICS F 代码
——25201 只是 NC 告诉您”驱动那边出事了”,真正的病根在 F 代码里。
• 反过来,如果没有 F 代码却报 25201,优先怀疑通讯(如 DRIVE-CLiQ 链路)而不是功率
模块。
第 2 页
www.share5.cn
“想横向对比其他系统的报警体系,可看 FANUC 报警代码一览表(按报警号快速查询)。”
二、必须在断 NC 前处理的 5 类报警
这几类的共同点是:它们提示的是”支撑系统”的状态,而不是加工过程的问题。带着它们断电,
下次上电可能就起不来了。
2100 的处理口径(与 FANUC 侧一致的原则):电池应在 NC 带电状态下更换。官方诊断手
册明确提示「为避免数据丢失,NCK 电池只能在 NC 接通时更换」。一旦进入 2101 / 2102,
就意味着缓冲 RAM 中的数据可能已经丢失,必须重新初始化并恢复备份。
2110 的复位条件:温度必须下降 7 °C 才能复位传感器,之后用清除键或 NC 启动键清除报
警。
2130 的处理:进入「调试操作区 → 口令 → 更改口令」,为各访问级设置自定义口令。
2140 维修开关置位会删 SRAM —— 上电前必查
这是本节唯一值得单独展开的一条,因为它造成的损失是不可逆的。
机制:初始化(维修)开关被设置在”整体复位”位置时,该模块的 SRAM 会在下一次模块复
位时被删除,NC 数据存储器被清除。此时 NC 没有准备就绪,接口信号被设置。
为什么危险:这个开关是物理拨码,位置不显眼。很多人调完机忘了拨回,然后在别的地方断了
个电——下一次上电,数据就没了。
处置:
第 3 页
www.share5.cn
1. 将初始化开关调回”零”位。
2. 报警原因和报警提示会同时消失,不需要其它处理。
上电前检查清单(断电作业前必看一遍):
• 维修 / 初始化开关是否在零位
• 2100 类电池报警是否已处理(未处理则不要断电)
• 备份是否是最近一次的、且包含 HMI 数据/补偿数据/PLC 数据
• CF 卡 / SD 卡是否在位、写保护是否误开
三、NC 类高频报警
3000 急停的正确处理顺序:先排除物理原因(按钮、安全链、门开关),再看 PLC 逻辑(是
否有未满足的使能条件),最后才复位。反复复位是最没价值的操作——如果急停是真实的安全
链断开,复位一百次也不会好。
4060 / 4065 的信号意义:这两个是信息,不是故障,但它们说明机床数据或保持型数据发生过
变更/丢失。看到它们,应当立刻核对当前机床数据是否是正确版本,而不是直接清掉继续干活。
四、轴类报警:25000 / 25201 与 F 代码的联动
轴类报警最容易误导人,因为报警号指向”轴”,根因却在驱动。理解下面这张联动关系图,能
省掉大量试错:
联动判断口诀:
第 4 页
www.share5.cn
• 先看 F 代码,再看轴报警编号。25201 是”结果”,F30001 才是”原因”。
• 207xxx 类直接指向驱动本身(过载、堵转),通常伴随电机电流异常。
• 21612 / 23115 这类是连带或信号层问题,单独盯着它查会跑偏。
• 多轴同时报同类轴报警,先查公共部分(进线电源、直流母线、24 V 逻辑电源、DRIVE-CLiQ
总线),不要逐轴换件。
一个典型的真实场景(供对照):某钻攻中心使用一年后频繁报 207900(电机锁定/挡块处转速
调节器)、21612(复位使能原因 3)、23115(编码器振幅错误)、25201、25000 一串报警。
分析结论是:207900 指向机械过载,其余几条均指向编码器链路——排查顺序应为「编码器电
缆接头是否松动(可换线测试)→ 信号干扰与接地是否良好 → 24 V 电源是否稳定(编码器接
口需 24 V,波动会造成电子铭牌供电不足报警)→ 电子铭牌接口本身 → 编码器本体」。
“这一条与 FANUC 伺服报警代码对照表(可按号搜索) 的思路相同:报警号不等于故障元件。”
五、SINAMICS S120 驱动 F 代码表(F30001–F7011)
下面是 828D 上最常见的 SINAMICS S120 F 代码。F30xxx 是功率单元,F31xxx 是编码器,
F7xxx 是驱动功能与电机温度。
几条关键判据:
• F30001 过流 ≠ 一定换模块。官方排查口径明确:过流与接地类代码,在装上(退回)驱
动器之前必须先用兆欧表测电机和电缆。跳过这一步换件,新件大概率再坏一遍。
• F30003 欠电压先查进线,不是先查驱动模块本身。
• F7011 电机过热要区分真假:先确认是否真的过载/散热堵塞,再判断温度传感器本身是否故
障。
• Axxxxx 是警告,Fxxxxx 是故障。警告不会立刻停机,但通常预示着即将升级成故障,别
忽略。
第 5 页
www.share5.cn
六、PLC 侧报警 700xxx —— 为什么读不出内容
700xxx 段是 PLC 用户报警,内容由机床厂(MTB)自己定义。这是 828D 报警体系里最让人
困惑的一段:你在官方诊断手册里永远查不到 700xxx 的具体含义,因为西门子也不知道你这台
机床的第七轴叫什么、润滑泵接在哪个点。
为什么会这样:
正确的查法(按顺序):
1. 先读 HMI 上的报警文本本身。机床厂通常会写清条件的名称(润滑、气压、液压、门开关
等),文本就是第一手信息。
2. 查机床厂的报警清单 / 随机文件。这是唯一权威来源。
3. 在 PLC 程序里反查。用 Programming Tool 打开 PLC 用户程序,搜索该报警号对应的置
位条件网络,看是哪个输入/标志触发的。
4. 查对应的 I/O 点。找到报警条件后,回到电气图查实际物理信号。
重要提醒:不要拿别的机床厂的 700xxx 含义来套自己这台。同一个号在两台机床上可以代表完
全无关的两件事。网上流传的”700xxx 对照表”只对特定机型有效。
第 6 页
www.share5.cn
七、PU 七段码(7-seg)错误码速查
七段显示屏位于 PU 前面板,与状态 LED 一起指示运行状态。这些代码以连续滚动文本(”走
马灯”)的形式显示。
DIDAC 诊断包怎么生成并提供给西门子
什么时候需要:出现 C(Crash/内核恐慌)或其它需要西门子分析的疑难故障时,技术支持会要
求提供诊断数据。
操作方式:PU 前面板的 DIAG/RESET 按钮有两个功能——
输出位置
:
/card/user/sinumerik/didac/out_<...>.7z
提交给西门子时应附带的信息(官方建议):
• 报警号以及报警文本
• 发出报警信息前的操作/运行方式说明
• 有关状态 LED 指示灯和操作状态(连续运行、接通阶段、重启等)的附加信息
这些信息与诊断包一起提交,可以显著加快处理速度。
第 7 页
www.share5.cn
写在最后
把这条主线记住,828D 的报警就不乱了:
• 号段决定归属:0xx–9xxx 是 NC,2xxxx 是轴,700xxx 是机床厂自己写的,F/A 开头是
驱动。
• 25201 是结果不是原因,真正的病根在 F 代码里。
• 2100 / 2120 / 2140 这几条要在断电前处理完,否则下次上电可能就起不来。
• 过流与接地类 F 代码,换件之前先兆欧表测电机和电缆。
顺带提醒:换电池、动维修开关之前,先确认手上有一份完整的、最近的备份。
免责声明:本文为个人技术经验整理。报警号含义与处理方式以你手上机床的西门子官方诊断手
册与机床厂随机文件为准——不同软件版本、不同机床厂的 PLC 用户报警定义可能存在差异。
涉及驱动器与功率模块的操作存在高压危险,请遵守本厂安全规程。
相关阅读
• SINUMERIK 828D 报警号分段速查表:000000–799999 分段规则与「这条报警该找谁」判
定表 —— 先按号段判断这条报警归谁管,再回本页查具体代码
• FANUC 报警代码一览表(按报警号快速查询) —— 跨系统对照,同为按号检索的速查页
• FANUC 伺服报警代码对照表 SV0301-SV0441(按报警号可搜索) —— 另一品牌的驱动报
警处理思路
• FANUC PMC 报警怎么读和清 —— 报警的读取与清除逻辑
• FANUC PMC 参数备份与恢复 —— 换电池前的备份操作与常见事故
• FANUC PMC 地址类型速查:GRD 辨析 —— 理解接口数据类型的底层逻辑
零基础系统学习入口:PMC 梯形图视频教程从零开始
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。