 PDF
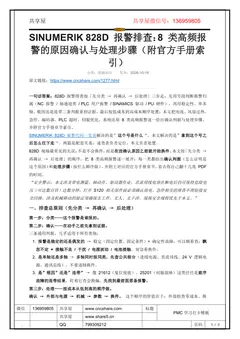
SINUMERIK 828D 报警排查:8 类高频报警的原因确认与处理步骤(附官方手册索引)
828D 报警排查按「先分类 → 再确认 → 后处理」三步走:先用号段判断报警归属(NC 报警 / 轴通道类 / PLC 用户报警 / SINAMICS 驱动 / PU 硬件),再用稳定性、单多轴、根因还是连带三条判据拿到证据,最后按低成本到高成本顺序处置;本文把电池、风扇过热、急停、编码器、PLC 超时、伺服优化、系统还原 8 类高频报警逐一给出确认判据与处理步骤,并附官方手册章节索引。SINUMERIK 828D 报警代码一览表解决的是”这个号是什么“,本文解决的是”拿到这个号之后怎么往下走“。两篇是配套关系:速查表负责定位,本文负责处置。828D 现场最常见的失误,不是不会换件,而是在没确认原因之前就开始换件。本文按「先分类
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
西门子 828D / 840D828D 报警排查按「先分类 → 再确认 → 后处理」三步走:先用号段判断报警归属(NC 报警 / 轴通道类 / PLC 用户报警 / SINAMICS 驱动 / PU 硬件),再用稳定性、单多轴、根因还是连带三条判据拿到证据,最后按低成本到高成本顺序处置;本文把电池、风扇过热、 急停、编码器、PLC 超时、伺服优化、系统还原 8 类高频报警逐一给出确认判据与处理步骤, 并附官方手册章节索引。 SINUMERIK 828D 报警代码一览表解决的是”这个号是什么“,本文解决的是”拿到这个号之后怎么往下走“。两篇是配套关系:速查表负责定位,本文负责处置。 828D 现场最常见的失误,不是不会换件,而是在没确认原因之前就开始换件。本文按「先分类 → 再确认 → 后处理」的顺序,把 8 类高频报警逐一展开:每一类都给出确认判据(怎么证明是这个原因)和处理步骤(按什么顺序做),并附上对应的官方手册章节,省去你自己翻十几兆 PDF 的时间。
本文档共 9 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/1277.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 9 页,便于复制与检索)
第 1 页
www.share5.cn
SINUMERIK 828D 报警排查:8 类高频报
警的原因确认与处理步骤(附官方手册索
引)
分类:基础知识发布:2026-10-18
原文链接:https://www.cncshare.com/1277.html
一句话答案:828D 报警排查按「先分类 → 再确认 → 后处理」三步走:先用号段判断报警归
属(NC 报警 / 轴通道类 / PLC 用户报警 / SINAMICS 驱动 / PU 硬件),再用稳定性、单多
轴、根因还是连带三条判据拿到证据,最后按低成本到高成本顺序处置;本文把电池、风扇过热、
急停、编码器、PLC 超时、伺服优化、系统还原 8 类高频报警逐一给出确认判据与处理步骤,
并附官方手册章节索引。
SINUMERIK 828D 报警代码一览表解决的是”这个号是什么“,本文解决的是”拿到这个号之
后怎么往下走“。两篇是配套关系:速查表负责定位,本文负责处置。
828D 现场最常见的失误,不是不会换件,而是在没确认原因之前就开始换件。本文按「先分类 →
再确认 → 后处理」的顺序,把 8 类高频报警逐一展开:每一类都给出确认判据(怎么证明是
这个原因)和处理步骤(按什么顺序做),并附上对应的官方手册章节,省去你自己翻十几兆 PDF
的时间。
“安全警示:本文涉及带电测量、轴动作、驱动器作业。直流母线电容在断电后仍可保持危险电
压(可达数百伏)达数分钟,打开 S120 相关部件前必须确认放电。急停相关的排查不得短接安
全回路。涉及机械移动的验证须确保无工件、无人、无干涉。现场安全规程优先于本文。”
一、排查总原则(先分类 → 再确认 → 后处理)
第一步:分类——这个报警是谁报的。
第二步:确认——在动手之前先拿到证据。
三条通用判据,几乎适用于所有类别:
1. 报警是稳定的还是偶发的 → 稳定(固定位置、固定条件)= 确定性故障,可以顺着查;飘
忽不定 = 接触不良 / 干扰 / 电源波动 / 电池接触,别急着换件。
2. 是单轴还是多轴 → 多轴同时报同类,先查公共部分(进线电源、直流母线、24 V 逻辑电
源、通讯总线),不要逐轴换件。
3. 是”根因”还是”连带” → 像 21612(复位使能)、25201(伺服故障)这类往往是前序
故障的连带结果,盯着它查会跑偏。先找到最前面那条报警。
第三步:处理——按成本从低到高的顺序做。
确认 → 外部与电源 → 机械 → 参数 → 换件。 这个顺序的价值在于:外部检查零成本、换
第 2 页
www.share5.cn
件成本最高且不可逆(拆下来的件退不回去)。
“一条贯穿全文的口径:报警号不等于故障元件。同一个号段下,根因可能来自电源、机械、参
数、通讯中的任意一环。这条在 FANUC 伺服报警代码对照表里成立,在 828D 上同样成立。”
二、电池类(2100)与数据备份
确认判据:2100 = NCK 电池预警阈值到达,电池电压处于预报警区间(约 2.7–2.9 V)。
为什么这条必须单独讲:它是唯一一个”还能带电更换”的窗口。再往下走就不可逆了:
处理步骤:
1. 确认当前是 2100 还是已经到 2101/2102 —— 决定后面是”换电池”还是”换电池 + 恢
复备份”。
2. 在 NC 带电状态下更换电池。官方诊断手册明确:为避免数据丢失,NCK 电池只能在 NC
接通时更换。(这条与 FANUC 绝对位置电池的处置原则一致,参见 FANUC 绝对位置丢
失 / APZ 参数完整流程。)
3. 换之前先做一次完整备份 —— 包括但不限于 NC 数据、PLC 数据、HMI 数据、驱动数据、
补偿数据。
4. 换完验证:清除报警后,确认 NC 就绪、方式组就绪正常发出,且机床数据没有被重置(即
没有出现 4060 / 4065)。
必须记住的一条:2100 出现后不要拖延到下次停机再说。电池电压是单调下降的,拖到 2102 就
第 3 页
www.share5.cn
是”数据可能已经丢了”,性质完全不同。
三、风扇 / 过热类(2120 / 2110)
这两条常常成对出现,且顺序是风扇在前、温度在后。
确认判据:
• 2120:先确认风扇是否真的在转、转速是否达标。若输出「类型 1」,组件可被强制断开以
避免机械损坏(参见设备手册”双风扇/电池模块”章节)。
• 2110:复位条件是温度必须下降 7 °C(不是降到阈值以下就自动好,是要比触发点低
7 °C)。
处理步骤:
1. 先处理 2120(风扇)。风扇不停,温度报警必然复现——只清 2110 不修风扇是典型的无
效修复。
2. 更换带风扇和 NCK 电池的系统(官方处置口径)。
3. 温度下降 7 °C 后,用清除键或 NC 启动键清除报警。
4. 若 2120 反复出现:查柜内环境温度与通风,而不是继续换风扇。
注意:2110 与 2120 的处置是”请通知授权人员/维修部门”级别,不要在未处理的情况下让机
床长时间运行。
四、急停类(3000)与 DB2600 应答位
第 4 页
www.share5.cn
这是”按复位消不掉”投诉最多的一类。原因很简单:3000 不是靠复位消除的,它要靠接口信
号应答。
官方定义(诊断手册原文口径):
“3000 急停:在 NCK/PLC 接口上有急停请求 DB2600 DBX0.1(急停)。排除方法:消除急
停原因,并通过 PLC/NCK 接口应答急停 DB2600 DBX0.2(应答急停)。程序继续:用复位键
在该方式组中所有通道中删除报警,重新启动零件程序。”
关键理解:
确认判据(按顺序,不要跳):
1. 物理急停按钮是否真的被释放了 —— 拍下的按钮、拉线开关、门开关。
2. 安全链是否完整 —— 急停回路、安全继电器、门锁回路。
3. PLC 用户程序里是否有未满足的急停条件 —— 这才是”复位消不掉”最常见的真因:
DB2600 DBX0.1 仍被 PLC 程序置位,NC 当然一直报。
4. DB2600 DBX0.2 是否真的被置位过 —— 光消除原因不够,必须有应答动作。
处理步骤:
1. 消除物理原因(释放急停、恢复安全链)。
2. 由 PLC 程序置位 DB2600 DBX0.2 完成应答。
3. 用复位键在该方式组的所有通道中删除报警,重新启动零件程序。
“严禁的处置方式:不得短接或屏蔽安全回路来”消除”急停报警。急停是保护人的,把它旁路
掉等于拆掉最后一道防线。查不到原因就继续查,不要绕过。”
3001(内部急停)与 3000 不同:官方注明”没有显示此报警“,处置为”不需要采取任何补救
措施”,用复位键清除即可。它通常是内部触发,不需要外部应答动作。
第 5 页
www.share5.cn
五、编码器与反馈类(25000 / 21305)
这两条都指向”位置反馈不可靠”,但一个是硬件层,一个是供电层,判据完全不同。
21305 的确认判据(官方给了一个非常好用的判据):
““检查编码器和电缆是否短路(拆除电缆时不会出现故障)””
这句话的实际用法是:
• 拔掉编码器电缆后故障消失 → 问题在编码器或电缆侧(短路/损坏)。
• 拔掉电缆后故障依旧 → 问题在电源馈电侧(编码器 5V/24V 或 D/A 转换器 ±15V 的供
电本身)。
这是本类报警性价比最高的一次判断:一次拔插就能把范围砍掉一半,比逐段换线快得多。
25000 的排查顺序(结合现场案例的通用做法):
1. 编码器电缆接头是否松动 —— 可换线测试(最快)。
2. 信号干扰 —— 检查电源与驱动器的接地是否良好。
3. 24 V 电源是否稳定 —— 编码器接口需要 24 V 供电,24 V 波动会造成电子铭牌供电不足
从而报警。
4. 电子铭牌(SMI)接口或其本身是否损坏。
5. 编码器本体是否故障。
21305 处理完之后的必做动作:该通道的坐标轴必须重新回参考点(官方反应里写得很明确)。
不要清掉报警就直接干活。
第 6 页
www.share5.cn
注意:21305 的”程序继续”是关闭/打开系统,即需要断电重启,不是清除键能解决的。
六、PLC 启动超时(MD10120 $MN_PLC_RUNNINGUP_TIMEOUT)
官方定义(诊断手册):
“2001 PLC 没启动:PLC 必须在机床数据 MD10120 $MN_PLC_RUNNINGUP_TIMEOUT 中
确定的时间段(默认设置:1 秒)内发出至少 1 个使用期限信号(sign of life)。上电后 PLC 必
须在定义的时间段内发出至少 1 个使用期限信号。广告(adsbygoogle = window.adsbygoogle ||
[]).push({});排除方法:① 检查 MD10120 中的监控时间,使该时间和第 1 个 OB1 循环相匹配;
② 确定 PLC 中的故障原因(用户程序中是循环还是停止)并消除故障。”
与 2000 的区别(很容易搞混):
确认判据:
• 2001 说明 PLC 在开机后 1 秒内没能跑起来,属于启动阶段问题,不是运行中的偶发。
• 官方明确要求区分两种故障性质:用户程序中的”循环”还是”停止”。
– 停止(Stop):PLC 处于停止态 —— 可能是编程工具设为停止、调试开关设为停止、或
因报警进入停止。
– 循环(Loop):PLC 在跑,但卡在某个循环里出不来 —— 这种情况没有 ISTACK 条目,
分析时要注意。
处理步骤:
1. 先判断是”停止”还是”循环” —— 这决定后续方向完全不同。
2. 若是停止:查是否人为设为停止(编程工具/调试开关),或是否因其它报警进入停止态。
3. 若是循环:查用户程序的循环逻辑(等待某个永远等不到的条件,是最典型的一类)。
4. 若 PLC 确实正常但启动慢:核对 MD10120 的监控时间与第 1 个 OB1 循环是否匹配,
必要时调整。
5. 官方注明:若上述情况都不适用,应通过西门子支持渠道提交故障文本申请服务支持。
“提醒:MD10120 加大是”让报警不再出现”,不是”修好了”。如果 PLC 本身启动就要 3
秒,把监控时间改成 5 秒只是掩盖问题。优先修 PLC 程序,而不是优先改机床数据。”
七、伺服优化与 NCU-Link(2196 / MD18720)
2196 的官方定义:
“2196 联接轴有效和 MD18720 $MN_MM_SERVO_FIFO_SIZE != %1(%1 = MD18720 中所
需要的值)说明:只在 NCU-Link 系统上才出现。可能的故障原因:① 需要通过 NCU-Link 分
配至少一根轴时,必须设置 MD18720 = 3 或 4;② 该 NCU 的 IPO 周期快于 Link 通讯周期,
因此必须将 MD18720 设为报警中建议的值。反应:NC 没有准备就绪。”
确认判据:
• 先确认这台机床是不是 NCU-Link 系统。不是 Link 系统就不会有 2196 —— 如果你在单
第 7 页
www.share5.cn
机上看到它,说明参数配置与实际拓扑不符。
• 报警文本里给了建议值(%1),这是最直接的处置依据:把 MD18720 设成报警中建议的
值。
处理步骤:
1. 看报警文本中 %1 给出的建议值。
2. 将 MD18720 $MN_MM_SERVO_FIFO_SIZE 设为该值(Link 分配轴时通常为 3 或 4)。
3. 若是 IPO 周期与 Link 通讯周期不匹配导致,需同时考虑调整周期关系,而不只是改 FIFO
大小。
4. 改完关闭/打开系统生效。
关于”伺服优化”:更换驱动功率模块、电机,或改动机械传动后,通常需要重新执行拓扑识别、
电机识别与优化流程,让控制参数与实际特性匹配。具体操作步骤请以你手上 828D 的调试手册
与 SINAMICS 相关章节为准,不同软件版本的操作路径存在差异,本文不展开具体菜单路径以
免误导。
八、系统还原 / SSD 备份恢复(PU 级故障的最后手段)
当出现 NO ARC / NO SD / NO SSD / SD Error / SIGErr / C(Crash)等 PU 级故障,或需要
更换 PU、更换 SD 卡时,走的是这条路。这是最后手段,不是常规操作。
先分清三种”备份”:
第 8 页
www.share5.cn
系统还原点的创建时机(官方口径):在安装 CNC 软件后,或安装多个软件包后立即创建。
更换 SD 卡的标准流程(官方调试注意事项):
1. 前提:PPU 功能正常、eMMC 上的系统数据可用;故障发生前已创建过备份(*.DSF 或
*.ard)。
> 若没有备份,则只能重装 CNC 软件 —— 这一条决定了你现在的备份值多少钱。
1. 将替换用的新 SD 卡插入 PPU,并连接 SINUMERIK 服务系统。
2. 用服务系统启动控制系统:上电后以已安装的 CNC 软件(eMMC)启动,已加载的 NC 与
PLC 数据被初始化。
3. 主菜单选择 “Restore NCU Software and Data”。
4. 选择 “Restore backup from USB stick”(服务系统还提供从网络驱动器恢复、从 SD 卡
上的系统还原点恢复等选项)。
5. 进入主菜单 Diagnosis → “Check storage integrity”,使 Linux 分区适配全新的 SD
卡。
6. 关闭控制系统、断开服务系统,再正常上电启动。
两个易踩的坑:
• 更换 PU/PPU 并还原备份后出现 150434# 报警:若 SD 卡来自另一个受 SD 卡加密保护
的系统,需要安全密码解密。在 SINUMERIK Operate 启动后,通过设置 → 安全 → HMI
安全 → “安全内存恢复” 输入安全密码,系统会重新启动并对 SD 卡加密。
• 自动数据备份(828D 软件版本需大于 SW4.95 ):由显示机床数据 MD9119
$MM_ENABLE_AUTO_SAVE_DATA_ARCHIVE = 1 激活,可自动定期备份 NC / PLC /
HMI / 系统 / 驱动数据,存档为 .asd 格式。注意:自动数据备份存档只能用于生成此存档
的机床,无法传输到其他机床。
备份的通用纪律:恢复完成后重启控制系统,并按机床规程重新回参考点。
九、官方手册章节索引
官方文档是全的,但动辄十几兆的 PDF 不适合现场快速查。下面按”你要解决什么”做索引,
直接定位到对应手册与章节:
几条使用建议:
• 先按号段选章节,再在章节内按号查找,不要从 PDF 第一页往下翻。
• 注意软件版本。诊断手册有 0723 / 0724 / 0725 等多个版本,报警含义与处置在新版本中可
能有修订,请以你手上机床对应版本为准。
• 700xxx 不要在这几份手册里找,西门子手册里没有它,去机床厂的随机文件里找。
• 提交支持请求时(官方在多处注明):应提供报警号与报警文本、报警前的操作/运行方式说
明,以及 PU 的状态 LED 与操作状态(连续运行 / 接通阶段 / 重启)。这些信息能显著
加快处理速度。
第 9 页
www.share5.cn
写在最后
把这套流程固化成习惯,828D 的报警排查会快很多:
• 先分类(谁报的)→ 再确认(拿到证据)→ 后处理(按成本从低到高)。
• 多轴同报先查公共部分;连带报警先找最前面那条。
• 21305 拔电缆能一次砍掉一半范围;3000 要靠 DB2600 DBX0.2 应答,不是靠复位键;2110
要降 7 °C 才能复位。
• 2100 是电池的最后窗口,拖到 2102 就是数据问题了。
• 改机床数据(MD10120 加大、屏蔽报警)是掩盖不是修复。
最重要的一条:备份是这一切的前提。没有备份的情况下,很多”最后手段”根本无从谈起。
免责声明:本文为个人技术经验整理。报警含义、机床数据编号与处置步骤以你手上机床的西门
子官方手册与机床厂随机文件为准——不同软件版本、不同机床厂配置可能存在差异。涉及驱动
器与功率模块的作业存在高压危险,急停回路不得短接或屏蔽。请遵守本厂安全规程。
相关阅读
• SINUMERIK 828D 报警号分段速查表:号段规则与三步判定法 —— 拿到报警号先定号段与
来源,再按类别查处置步骤
• SINUMERIK 828D 报警代码一览表(中文)— NC / PLC / SINAMICS 三区对照 —— 本页
的配套速查表,先定位号码再回来看处置
• FANUC 伺服报警代码对照表 SV0301-SV0441(按报警号可搜索) —— 另一品牌的驱动报
警处理思路
• FANUC 绝对位置丢失怎么办?1815#4(APZ) 参数设置与手动回参考点 —— 电池带电更换
原则的跨品牌对照
• FANUC PMC 参数备份与恢复 —— 备份操作与常见事故
• FANUC 报警代码一览表(按报警号快速查询) —— 跨系统横向对照
零基础系统学习入口:PMC 梯形图视频教程从零开始
延伸阅读:828D 电池报警 2100/2101/2102 怎么处理?带电换还是断电换、哪些数据会丢、风
扇电池模块怎么拔
延伸阅读:SINUMERIK 828D/840D 轮廓误差与跟随误差调参(25050/25040/25080 监控报警
触发后的完整处置顺序:先判供电与机械、再调 Kv 与前馈)
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。