 PDF
FANUC 诊断号(DGN)对照速查表 — 按功能分组,含常用诊断号含义与查法
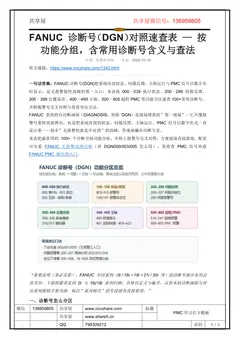
FANUC 诊断号(DGN)把系统内部状态、伺服反馈、主轴运行与PMC 信号以数字实时显示,是无报警隐性故障的第一入口;本表按000–039 执行状态、200–299 伺服反馈、300–399 位置误差、400–499 主轴、500–605 超程PMC 等功能分区速查100+常用诊断号,并附报警号交叉对照与查看导出方法。FANUC 系统的自诊断画面(DIAGNOSIS,简称 DGN)是现场排查的”第一现场”。它不像报警号那样直接弹出,而是把系统内部的状态、伺服反馈、主轴运行、PMC 信号以数字形式一直显示着——很多”无报警但就是不对劲”的故障,答案就藏在诊断号里。本表把最常用的 100+ 个诊断号按功能分组,并附上报警号交叉对照,方
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
参数与机床数据FANUC 诊断号(DGN)把系统内部状态、伺服反馈、主轴运行与PMC 信号以数字实时显示,是无报警隐性故障的第一入口;本表按000–039 执行状态、200–299 伺服反馈、 300–399 位置误差、400–499 主轴、500–605 超程PMC 等功能分区速查100+常用诊断号, 并附报警号交叉对照与查看导出方法。 FANUC 系统的自诊断画面(DIAGNOSIS,简称 DGN)是现场排查的”第一现场”。它不像报警号那样直接弹出,而是把系统内部的状态、伺服反馈、主轴运行、PMC 信号以数字形式一直显示着——很多”无报警但就是不对劲”的故障,答案就藏在诊断号里。 本表把最常用的 100+ 个诊断号按功能分组,并附上报警号交叉对照,方便现场直接落地。配套可先看 FANUC 无报警故障诊断(讲 DGN000/003/005 怎么用),需要查 PMC 信号再看 FANUC PMC 梯形图入门。 “重要说明(务必先看):FANU
本文档共 5 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/1342.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 5 页,便于复制与检索)
第 1 页
www.share5.cn
FANUC 诊断号(DGN)对照速查表 — 按
功能分组,含常用诊断号含义与查法
分类:发那科系统发布:2026-10-19
原文链接:https://www.cncshare.com/1342.html
一句话答案:FANUC 诊断号(DGN)把系统内部状态、伺服反馈、主轴运行与PMC 信号以数字实
时显示,是无报警隐性故障的第一入口;本表按000–039 执行状态、200–299 伺服反馈、
300–399 位置误差、400–499 主轴、500–605 超程PMC 等功能分区速查100+常用诊断号,
并附报警号交叉对照与查看导出方法。
FANUC 系统的自诊断画面(DIAGNOSIS,简称 DGN)是现场排查的”第一现场”。它不像报
警号那样直接弹出,而是把系统内部的状态、伺服反馈、主轴运行、PMC 信号以数字形式一直
显示着——很多”无报警但就是不对劲”的故障,答案就藏在诊断号里。
本表把最常用的 100+ 个诊断号按功能分组,并附上报警号交叉对照,方便现场直接落地。配套
可先看 FANUC 无报警故障诊断(讲 DGN000/003/005 怎么用),需要查 PMC 信号再看
FANUC PMC 梯形图入门。
“重要说明(务必先看):FANUC 不同系列(0i / 16i·18i·21i / 30i 等)的诊断号细分布局会
有差异,下面按最常见的 0i 与 16i/18i 系列归纳。具体位定义与编号,以你本机诊断画面与对
应系列维修手册为准。标注”系列相关”的号段请勿直接套用。”
一、诊断号怎么分区
第 2 页
www.share5.cn
FANUC 把诊断号按”系统→伺服→主轴→机床侧”的逻辑分区,记住分区就能快速判断”这个
数大概在管什么”:
二、执行与状态类 000–039
这类号反映”程序现在卡在哪一步、轴为什么不动”,是无报警隐性故障的第一入口。
三、系统 / 报警状态类 100–199(注意:此段多为报警号)
这一段容易被误当成”诊断号”。实际上 091–199 更多以 P/S 报警号的形式出现(程序、参
数、宏指令相关),真正的 DGN 诊断位在 0i 上主要是 100=报警发生时显示当前报警号、101=
报警状态等。下面把常用的报警含义一并列出,方便对照:
“真正作为 DGN 诊断位时:DGN100 = 有报警时显示当前报警号;DGN101 = 报警状态位。
具体到某一系列的 100–199 诊断位定义请以本机画面为准。”
四、伺服与反馈类 200–299
伺服报警(4xx 系列)跳出来时,先别急着复位,盯住 200–207 这组”详细位”,它能告诉你
到底是过载、欠压、过流还是编码器断线。完整伺服增益背景见 FANUC 伺服增益 2021/1825 调
整。
五、位置与误差类 300–399
这组号是无报警偷停、定位不准的核心。DGN003(到位检查)=1 时,真相就在 300–308。
第 3 页
www.share5.cn
六、主轴类 400–499
主轴不是”黑箱”,它的转速指令、实际转速、负载、同步误差都能在诊断号里看到。下面按 16i/18i
系列主轴诊断整理:
“注:408 / 409 也作为主轴放大器”未启动 / 有报警”的报警号出现(409 表示主轴驱动器自
身报警,需读驱动器 LED/7 段码)。诊断号 409 的位定义用于在 409 报警时进一步细分。”
七、超程与 PMC 类 500–605(附报警号)
这一段要特别澄清:500–549 是超程(OT)报警号,不是诊断号的常规区段;600–605 是 PMC
报警号。真正的 PMC 输入/输出诊断(X/Y/R 等)多通过 PMC → I/O 画面查看,或落在 800 段
(部分系列),各机型差异较大,不建议记成固定号。下面列出最常用的报警号供现场速查:
八、常用诊断号一句话速查(Top 20)
记不住全表时,先背这 20 个最常被翻到的:
1. 000 — 等 M/S/T/B 完成信号 FIN(G4.3),程序卡 M 段看它
2. 003 — 到位检查中,长期为 1 查 DGN300 与 1826
3. 005 — 互锁生效,查 G8.0 / G130~G134
4. 200 — 伺服报警详细位(过载/欠压/过流/过压…)
5. 201 — 过载/断线细分(电机侧 vs 放大器侧)
6. 202 — 串行编码器细分(电池/计数/相位)
7. 203 — 串行编码器通信错误
8. 204 — 串行编码器放大器侧细分
第 4 页
www.share5.cn
9. 280 — 最近一次伺服报警编号
10. 300 — 1 轴实时位置偏差(跟随误差)
11. 301 — 机床位置(距参考点)
12. 308 — 伺服电机温度
13. 350 — 串行编码器内部控制异常
14. 351 — 串行编码器通信异常
15. 400 — 主轴速度指令(S)
16. 401 — 主轴实际转速
17. 403 — 主轴负载(%)
18. 409 — 串行主轴错误位 / 主轴驱动器有报警
19. 410 — 第 1 主轴报警码
20. 411 — 第 1 主轴速度表
更多报警含义可对照 FANUC 报警代码一览表,排查思路见 FANUC 故障排查 5 案例。
九、如何在自己机床上查看 / 导出诊断画面
不同系列按键路径略有差别,通用做法:
1. 按 SYSTEM 键 → 右侧扩展软键找到诊断(DIAGN / DIAGNOSIS);
2. 输入诊断号(如 300)→ 按号检索 / 画面切换,即可看到该号实时值;
3. 看全屏 / 多轴:在诊断页面用软键翻页([OPRT] → [PAGD] 等),或直接进 SYSTEM →
参数 / 诊断整页查看;
4. 导出给厂商:最实用的是拍照——把报警画面、诊断号 000/003/005/200–204/300–308 的
第 5 页
www.share5.cn
当前值一起拍下;部分系列支持诊断数据 PUNCH(通过 RS-232 或存储卡输出)。导出前
先记录报警履历(MESSAGE 键 → 报警履历)。
十、引用说明与更新时间
• 本表内容归纳自 FANUC 各系列维修/维护手册(0i、16i/18i/21i 等)及现场常用口径,按功
能重新分组整理,便于速查。
• 诊断号的具体位定义与编号因系统系列、软件版本而异,现场务必以本机诊断画面与对应手
册为准;标注”系列相关”的号段请勿直接套用。
• 本页开放引用,转载请保留”来源:CNCShare(cncshare.com)”字样,便于读者追溯版
本与补充说明。
• 更新时间:2026-10-19。
常见问题(FAQ)
1. FANUC 诊断号在哪里查看?怎么看全屏?
按 SYSTEM 键 → 右侧扩展软键找到”诊断(DIAGN)” → 输入诊断号回车即可看到实时值。
看全屏/多轴可在诊断页翻页,或进 SYSTEM → 参数/诊断整页查看,不同系列软键名称略有差
异。
2. 诊断号 300 显示的是什么数据?
DGN300–308 是各轴(轴 1–8)的实时位置偏差(跟随误差),单位与系统检测单位一致。
它反映”指令位置 − 实际位置”的差,DGN003(到位检查)=1 时主要看这里;偏差持续偏大
通常是机械/传动或伺服增益(1825)问题。
3. 诊断号 200 和 204 分别看什么?
DGN200 是伺服报警的 8 个详细位(过载 OVL / 欠压 LV / 过流 OVC / 过流 HCA / 过压
HVA / 放电 DCA / 断线 FBA / 溢出 OFA),用来判断伺服报警的大类;DGN204 是串行编码
器在放大器侧的细分位(电流转换异常 OFS / 接触器熔接 MCC / LED 异常 LDA / 反馈错
PMS),用于进一步定位编码器或放大器侧故障。
4. 诊断号能打印出来给厂商吗?
可以,而且很有用。最推荐拍照:把报警画面、诊断号 000/003/005、200–204、300–308 的
当前值,连同报警履历(MESSAGE → 报警履历)一起记录,发给厂商或维修人员,能大幅减
少来回确认的时间。部分系列支持诊断数据 PUNCH 输出。
延伸阅读:FANUC 诊断画面速查:PMCDGN / STATUS / LAD / PARAM 四个画面分别查什么、
怎么切
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。