 PDF
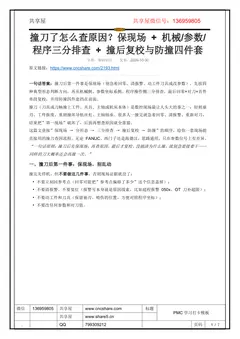
撞刀了怎么查原因?保现场 + 机械/参数/程序三分排查 + 撞后复校与防撞四件套
撞刀后第一件事是保现场(别急着回零、清报警、动工件刀具或改参数),先按四种典型形态判断方向,再从机械侧、参数坐标系侧、程序操作侧三分排查,最后回零+对刀+首件单段复校,并用防撞四件套挡在前面。撞刀(刀具或刀柄撞上工件、夹具、主轴或机床本体)是数控现场最让人头大的事之一:轻则崩刃、工件报废,重则撞坏导轨丝杠、主轴轴承。很多人一撞完就急着回零、清报警、重新对刀,结果把”第一现场”破坏了,后面再想查原因就全靠猜。这篇文章按”保现场 → 分形态 → 三分排查 → 撞后复校 → 防撞”的顺序,给你一套现场能直接用的撞刀查因流程。无论 FANUC、西门子还是海德汉,思路通用,只在参数位号上有差异。“一句话原则:撞刀后先保现场,再查原因,最后才复
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
参数与机床数据撞刀后第一件事是保现场(别急着回零、清报警、动工件刀具或改参数),先按四种典型形态判断方向,再从机械侧、参数坐标系侧、程序操作侧三分排查,最后回零+对刀+首件单段复校,并用防撞四件套挡在前面。 撞刀(刀具或刀柄撞上工件、夹具、主轴或机床本体)是数控现场最让人头大的事之一:轻则崩刃、工件报废,重则撞坏导轨丝杠、主轴轴承。很多人一撞完就急着回零、清报警、重新对刀, 结果把”第一现场”破坏了,后面再想查原因就全靠猜。 这篇文章按”保现场 → 分形态 → 三分排查 → 撞后复校 → 防撞”的顺序,给你一套现场能直接用的撞刀查因流程。无论 FANUC、西门子还是海德汉,思路通用,只在参数位号上有差异。 “一句话原则:撞刀后先保现场,再查原因,最后才复校。没搞清为什么撞,就别急着接着干—— 同样的刀大概率还会再撞一次。” 一、撞刀后第一件事:保现场,别乱动撞完先停机,但不要做这几件事,否则现场证据就没了: • 不要立刻回参考点(回零可能把”
本文档共 7 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/2193.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 7 页,便于复制与检索)
第 1 页
www.share5.cn
撞刀了怎么查原因?保现场 + 机械/参数/
程序三分排查 + 撞后复校与防撞四件套
分类:基础知识发布:2026-10-30
原文链接:https://www.cncshare.com/2193.html
一句话答案:撞刀后第一件事是保现场(别急着回零、清报警、动工件刀具或改参数),先按四
种典型形态判断方向,再从机械侧、参数坐标系侧、程序操作侧三分排查,最后回零+对刀+首件
单段复校,并用防撞四件套挡在前面。
撞刀(刀具或刀柄撞上工件、夹具、主轴或机床本体)是数控现场最让人头大的事之一:轻则崩
刃、工件报废,重则撞坏导轨丝杠、主轴轴承。很多人一撞完就急着回零、清报警、重新对刀,
结果把”第一现场”破坏了,后面再想查原因就全靠猜。
这篇文章按”保现场 → 分形态 → 三分排查 → 撞后复校 → 防撞”的顺序,给你一套现场能
直接用的撞刀查因流程。无论 FANUC、西门子还是海德汉,思路通用,只在参数位号上有差异。
“一句话原则:撞刀后先保现场,再查原因,最后才复校。没搞清为什么撞,就别急着接着干——
同样的刀大概率还会再撞一次。”
一、撞刀后第一件事:保现场,别乱动
撞完先停机,但不要做这几件事,否则现场证据就没了:
• 不要立刻回参考点(回零可能把”参考点偏移了多少”这个信息盖掉);
• 不要清报警、不要复位(报警号本身就是原因线索,比如超程报警 050x、OT 刀补超限);
• 不要动工件和刀具(保留崩刃、啃伤的位置,方便对照程序坐标);
• 不要改任何参数和对刀值。
第 2 页
www.share5.cn
正确动作:机床锁住、拍三张照片(撞点特写、刀柄与主轴相对位置、CRT 报警画面和程序当
前行),然后把当前坐标系 G54~G59 的数值、刀具补偿 D 值、程序停在哪一行,先记下来。
这一份”事故快照”后面排查全靠它。
二、撞刀的四种典型形态
先判断撞的是哪一类,方向就不一样:
第 3 页
www.share5.cn
经验:Z 扎刀和”工件飞出”多半是坐标系/刀补问题(程序侧);超程撞限位多半是回零/软限
位/程序轨迹问题;换刀撞多半是刀长/刀库管理问题。把形态定下来,后面三分支排查就能精准
下手。
三、机械侧排查:导轨、丝杠、撞块、限位
如果撞得狠,先排除机械损伤,这步不能省:
• 看导轨和防护:撞点附近导轨有没有啃伤、压痕、润滑油被挤出的痕迹;防护罩有没有变形
卡死。
• 手盘丝杠:在伺服断电(或轴解锁)状态下,用手轻盘对应轴丝杠,感受有没有卡滞、异响。
若明显卡死或手感”有一段特别重”,怀疑丝杠/轴承受损,不要强行通电移动。
• 查撞块和限位开关:硬限位撞块是否移位、限位开关是否撞坏或松动;行程两端重复定位精
度是否还在。
• 查主轴:刀柄蹭主轴时,重点看主轴锥孔有没有拉伤、BT 拉钉有没有弯、主轴端跳是否变
大(用百分表打一下)。
机械侧有硬伤,先修机械,再谈复校——带着损伤复校只会越撞越糟。
四、参数与坐标系侧:软限位、参考点、G54
这一类是”无形的撞”,程序没改但坐标逻辑错了:
第 4 页
www.share5.cn
• 软限位(以 FANUC 为例:参数 1320 正向 / 1321 负向,存储行程极限):如果撞在软限
位之内却超程,先看 1320/1321 是否被误改小,或工件坐标系偏移后实际轨迹越界。
• 参考点偏移:撞前如果机床回零就不准,撞后更乱。检查参考点位置参数(如 FANUC 1850
栅格偏移)有没有被改;撞后第一次回零要确认”回零完成”指示灯真亮了,别假回零。
• G54~G59 丢失/设错:最常见也最隐蔽。工件坐标系被误清、被上一层程序覆盖、或输入时
符号反了(正变负),刀就直接奔着夹具去。撞后复校第一件事就是重对 G54。
• 刀补 D/H 单位与号:刀长 H、刀径 D 的补偿号有没有指错刀;半径补偿 G41/G42 左右
反了也会切到该留的地方。
判据:如果手动 jog 移动轴不撞、但自动运行就撞,基本锁定在坐标系/刀补/程序;如果手动 jog
同一位置也撞,先查机械和软限位。
五、程序与操作侧:刀补、换刀点、G 代码
自动化撞刀,八成出在这层:
• 刀补漏写/指错:T 指令调用了刀具,但对应的 D/H 补偿没设或设成 0,刀长按 0 算,直
接扎下去。
• 换刀点/第二参考点不对:换刀靠 G28 或第二参考点(如 FANUC 1241 系列),若该点被
改低、改偏,换刀时 Z 没抬够就平移,刀柄削到工件或卡盘。
第 5 页
www.share5.cn
• G 代码常见坑:G00 快速进给走斜线(两轴同时动)撞到凸起;忘记 G43 刀长补偿;模态
G41/G42 没取消导致下一刀带补偿;子程序里坐标系被偷偷平移(G52/G92 局部坐标)没
复位。
• 首件没单段/没空运行:改完程序不仿真、不单段、不空运行就自动干,是撞刀第一责任人。
六、撞后复校:回零 + 对刀 + 首件单段
确认机械没硬伤、原因大致清楚后,才进入复校:
1. 回参考点:逐轴回零,确认回零完成;若回零就报警,先解决回零问题再往下。
2. 重对刀:重新对 G54(和所有用到的工件坐标系),重新测刀长 H、刀径 D,并和撞前记
录的数值比对——差很多说明之前就设错了,这就是撞因。
3. 空运行 + 单段:先把程序空运行(机床锁住或 Z 抬高)走一遍,确认轨迹;再实切首件用
单段、50% 进给、手放急停旁,过几刀确认不撞再提速。
4. 比对报警号:把当时报警号(如超程 050x、OT、PS 程序错误)和现在的现象对应上,确
认根因已消除,而不是”碰巧这次没撞”。
七、防撞四件套:把事故挡在前面
与其撞了再查,不如让它撞不上:
• 对刀仪 / 机内测头:刀长自动测,杜绝”D/H 设成 0″这类人为漏设。
• 空运行仿真:每次改程序先仿真或空运行,轨迹可疑立刻改,不上机赌。
• 软限位 + 行程保护:把 1320/1321 这类软限位设合理,并给长刀/大夹具留余量;关键轴加
行程监控。
• 首件单段 + 急停在手:首件永远单段、进给打低、手不离急停——这一条能挡掉九成撞刀。
第 6 页
www.share5.cn
常见问题(FAQ)
撞刀后工件坐标偏了怎么找回?
先别回零、别改 G54。把撞前记下的 G54 数值、刀具补偿值和程序停的行号找出来,和现在系
统里的数值逐项比对:如果 G54 数值变了,多半是被误覆盖或清零,按撞前记录还原即可;如
果是刀长 H 变了,重测刀长;如果数值都对但位置还是偏,怀疑参考点漂移,按”回零 → 对
刀 → 空运行”流程重来一遍。关键是用撞前快照还原,而不是凭记忆重设。
软限位和硬限位哪个先起作用?
软限位(参数 1320/1321 这类存储行程极限)先起作用:轴到软限位边界时系统就报 OT 超程
并停止,根本走不到硬限位。硬限位是最后一道机械/电气保险(撞块 + 限位开关),正常情况
不该被碰到。如果连软限位都撞过去了,说明软限位参数被改小、或被关掉(有的系统软限位可
设 0 无效),这时硬限位才兜底——所以撞到硬限位是”软限位已经失效”的信号,要查参数。
撞刀会把滚珠丝杠撞坏吗?
可能,但要看撞的多狠。轻撞(蹭一下、微量过切)一般只伤刀和工件;但高速大扭矩撞上刚性
障碍(如工作台、卡盘、硬夹具),丝杠可能塑性变形、轴承滚道压痕、螺母预紧失效,表现为
手盘卡滞、定位精度掉、异响。判断是否受损:伺服断电后手盘丝杠,有明显卡滞或某段特别重
第 7 页
www.share5.cn
就疑似受损,不要再强行通电移动,找维修量精度和间隙再定要不要换。
最后更新:2026-10-30
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。