 PDF
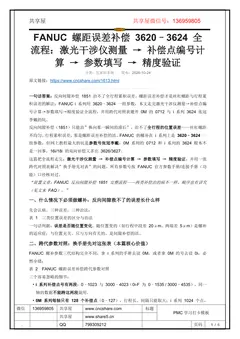
FANUC 螺距误差补偿 3620–3624 全流程:激光干涉仪测量 → 补偿点编号计算 → 参数填写 → 精度验证
反向间隙补偿 1851 治不了全行程累积误差,螺距误差补偿才是丝杠螺距与行程累积误差的解法;FANUC i 系列用 3620–3624 一组参数,本文走完激光干涉仪测量→补偿点编号计算→参数填写→精度验证全流程,并用跨代对照表避开 0M 的 0712 与 i 系列 3624 张冠李戴的坑。反向间隙补偿(1851)只能治”换向那一瞬间的滞后”,治不了全行程的位置误差——丝杠螺距不均匀、行程累积误差,那是螺距误差补偿的活。FANUC 的螺补在 i 系列上是 3620–3624 一组参数,但网上教程最大的坑是参数号张冠李戴:0M 系列的 0712 和 i 系列的 3624 根本不是一回事,16i/18i 的双向补偿又多出 3626/362
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
参数与机床数据反向间隙补偿 1851 治不了全行程累积误差,螺距误差补偿才是丝杠螺距与行程累积误差的解法;FANUC i 系列用 3620–3624 一组参数,本文走完激光干涉仪测量→补偿点编号计算→参数填写→精度验证全流程,并用跨代对照表避开 0M 的 0712 与 i 系列 3624 张冠李戴的坑。 反向间隙补偿(1851)只能治”换向那一瞬间的滞后”,治不了全行程的位置误差——丝杠螺距不均匀、行程累积误差,那是螺距误差补偿的活。FANUC 的螺补在 i 系列上是 3620–3624 一组参数,但网上教程最大的坑是参数号张冠李戴:0M 系列的 0712 和 i 系列的 3624 根本不是一回事,16i/18i 的双向补偿又多出 3626/3627。 这篇把全流程走完:激光干涉仪测量 → 补偿点编号计算 → 参数填写 → 精度验证,并用一张跨代对照表解决”换手册先对表”的问题。所有参数号按 FANUC 官方参数手册/连接手册(功能)口径核对
本文档共 6 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/1613.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 6 页,便于复制与检索)
第 1 页
www.share5.cn
FANUC 螺距误差补偿 3620–3624 全
流程:激光干涉仪测量 → 补偿点编号计
算 → 参数填写 → 精度验证
分类:发那科系统发布:2026-10-24
原文链接:https://www.cncshare.com/1613.html
一句话答案:反向间隙补偿 1851 治不了全行程累积误差,螺距误差补偿才是丝杠螺距与行程累
积误差的解法;FANUC i 系列用 3620–3624 一组参数,本文走完激光干涉仪测量→补偿点编
号计算→参数填写→精度验证全流程,并用跨代对照表避开 0M 的 0712 与 i 系列 3624 张冠
李戴的坑。
反向间隙补偿(1851)只能治”换向那一瞬间的滞后”,治不了全行程的位置误差——丝杠螺距
不均匀、行程累积误差,那是螺距误差补偿的活。FANUC 的螺补在 i 系列上是 3620–3624 一
组参数,但网上教程最大的坑是参数号张冠李戴:0M 系列的 0712 和 i 系列的 3624 根本不
是一回事,16i/18i 的双向补偿又多出 3626/3627。
这篇把全流程走完:激光干涉仪测量 → 补偿点编号计算 → 参数填写 → 精度验证,并用一张
跨代对照表解决”换手册先对表”的问题。所有参数号按 FANUC 官方参数手册/连接手册(功
能)口径核对过。
“前置文章:FANUC 反向间隙补偿 1851 完整流程——两类补偿治的病不一样,顺序也有讲究
(见文末 FAQ)。”
一、什么情况下必须做螺补:反向间隙救不了的误差长什么样
先会认病。三种误差,三种治法:
表 1 三类位置误差的区分与治法
一句话判据:误差是否随位置变化。随位置变的(如行程中段差 20μm、两端差 5μm)是螺补
的适应症;与位置无关、只与方向有关的,是间隙补偿的活。
二、跨代参数对照:换手册先对这张表(本篇核心价值)
FANUC 螺补参数三代结构完全不同,拿 i 系列的手册去设 0M,或者拿 0M 的号去设 0i,必
然全错:
表 2 FANUC 螺距误差补偿跨代参数对照
三个容易忽略的细节:
• i 系列补偿点号有两段:0–1023 与 3000–4023(0i-F 为 0–1535 / 3000–4535),同一
轴的数据不能跨这两段混用。
• 0M 系列每轴只有 128 个补偿点(0–127),行程长、间隔只能取大;i 系列 1024 个点,
第 2 页
www.share5.cn
间隔可以取到很小,精度上限高得多。
• 3624 有下限:补偿间隔不得小于最大进给速度 ÷ 7500。快移 15000mm/min 的轴,间隔
至少 2mm(填 2000),否则补偿输出跟不上指令。
三、补偿前必做的 4 项准备
表 3 螺补前的 4 项准备(顺序不能反)
四、测量与补偿点编号计算
测量用激光干涉仪,测点沿行程均布。程序要点(官方推荐的检测程序结构):每点都从同一方
向单向定位逼近(先正向走 5mm 再负向走回 5mm,把反向间隙顺掉)→ G04 暂停 5 秒等激
光计数 → 记录 → 每点反复 5 次取平均。
编号计算是整个流程最容易算错的一步。以 X 轴行程 −400 ~ +800mm、补偿间隔 50mm、参
考点补偿号取 100 为例:
表 4 补偿点编号计算完整算例(间隔 50mm,参考点补偿号 100)
为什么 3621 是”减完加 1″:补偿点是”间隔的格子”,从参考点向负向数 8 个间隔,落在
第 8 格边界上的点号是 100−8=92,而最远那个点本身也要占一个补偿号,所以 +1 得 93。
正向侧没有这个问题(100+16=116 就是正端点的号)。
3621/3622 填反的后果:补偿区间整体镜像,误差不但没被补掉,反而被放大一倍——而且不报
警,只在激光复测时才发现,是现场最贵的低级错误之一。
第 3 页
www.share5.cn
五、参数逐项填写:3620 / 3621 / 3622 / 3623 / 3624 / 3625
表 5 i 系列螺补参数逐项填写说明
写入路径与反向间隙补偿相同:MDI 或急停 → SETTING 画面 PARAMETER WRITE=1(报
P/S 100 属正常)→ SYSTEM → PARAM 输参数号 → NO.SRH → 输入 → PWE 回 0。补偿
数据在螺补画面里填(SYSTEM → 连续菜单 → [PITCH] 软键),不是普通参数画面——这是
新手最常找不到的地方。
六、数据符号陷阱:补偿数据 = 测量数据取负,而且是增量
两条规则,违反任何一条补偿都会跑偏:
1. 符号:补偿数据 = 测量数据取负。实测某点位置偏差 +5μm(比指令靠前 5μm),补偿
值填 −5。
2. 形态:填的是增量,不是绝对值。每个补偿点填的是”相对于相邻负侧补偿点”的增量(沿
负方向看的增量值)——FANUC 螺补是增量型补偿,官方双向手册原文即”always set
incremental values as viewed in the negative direction”。
一个测量点对应多个补偿点时怎么分配:测量间隔通常大于补偿间隔(比如每 20mm 测一个点,
补偿间隔 5mm,一个测量点对应 4 个补偿点)。此时把该点的补偿量分散填到对应的 4 个补
偿点里,代数和等于该测量点的补偿值。官方算例:−800.000 处测得偏差 1μm,补偿值应为
−1,对应 4 个补偿点,填 0、−1、0、0(和为 −1)——而不是 4 个点全填 −1(那样总量
超补 4 倍)。
“部分机型支持”总值输入”模式(0i 系列参数 3602#0 APE),可按累计值直接填;用不用它
第 4 页
www.share5.cn
取决于你的测量软件输出格式,现场核对机型手册。”
七、双向补偿(3605#0):正反两个方向分别建表
普通存储型螺补不区分移动方向,正反向用同一套数据。双向补偿(Bidirectional Pitch Error
Compensation)让正、负方向各用一套数据,反向时还能像间隙补偿那样自动换算,专门治”正
反向路径不重合”(半闭环机床的典型病)。
表 6 双向螺补附加参数(16i/18i/0i 支持机型)
补偿点号可用 0–1023 与 3000–4023 两段(0i-F 到 1535/4535),正负方向数据可以共用
号段,但同一轴不能跨段。
八、验证:±3μm → ±1.5μm 是怎么测出来的
补偿完必须复检,方法跟初测完全一致:激光干涉仪、同样的测点、同样的单向定位方式、热平
衡状态。一组公开的实测对照(X 轴,补偿前后同一条件):
表 7 螺补前后复检对照(官方手册级流程的实测案例)
复检不过的三个常见原因:① 符号整体填反(误差变两倍,立刻能发现);② 补偿点区间
3621/3622 算错(只补了一部分行程);③ 热平衡没做到(数据对得上机床却对不上零件)。
补偿后要把螺补数据单独备份(ALL I/O 或螺补画面单独输出),换主板/恢复数据时它是独立资
产——备份方法见 FANUC 数据备份与恢复完整教程。
第 5 页
www.share5.cn
九、旋转轴与直线轴的差异
• 3625 必填:旋转轴要设”每转移动量”,直线轴不填。
• 单位变成角度:补偿数据按检测单位以角度值填;IS-B 标准下最小检测单位可到 0.001°
(3.6″),具体以机型手册为准。
• 双向补偿旋转轴还多一步:需对 3625 型参数按每转移动量核算补偿点跨度,号段排布与直
线轴同理。
• 旋转轴的测量通常用角度基准(多面棱体/角度干涉仪),流程与直线轴相同:单向逼近 → 暂
停计数 → 取负 → 增量填。
常见问题(FAQ)
FANUC 螺距误差补偿用激光干涉仪还是千分表?
正式补偿必须用激光干涉仪。千分表只能测单点往返差值,适合反向间隙(1851)那种”单点、
双向、随方向变”的误差;螺距误差是全行程、随位置变的误差,需要能沿行程逐点采集绝对位
置偏差的仪器,千分表的量程和精度都做不到。现场没有激光计时,可先用千分表 + 块规做几
个关键点的粗检,判断”要不要做螺补”,但正式数据必须上激光。测量时注意单向定位逼近(先
同向走 5mm 再回退),把反向间隙从数据里剔掉。
3621 和 3622 分别代表什么?为什么填反了补偿会完全失效?
3621 是负向最远端的补偿点号,3622 是正向最远端的补偿点号,两者圈定补偿区间的起止。
填反之后,系统按镜像后的区间取补偿数据——本该在行程中段补 +5μm,实际在对称位置补了
−5μm,原误差被放大成两倍,而且全程不报警,只在激光复测时才暴露。计算公式记牢:3621
第 6 页
www.share5.cn
= 参考点号 − 负向行程÷间隔 + 1;3622 = 参考点号 + 正向行程÷间隔。
螺距误差补偿做了还需要反向间隙补偿吗?两者的先后顺序是什么?
两个都要做,治的病不同:螺补治”全行程位置误差”,间隙补偿治”换向滞后”,互不替代。
顺序一定是先间隙、后螺补:①先测间隙、补 1851/1852(或先清零);②再做螺补测量与补偿。
反过来做的话,测螺距时每次单向逼近虽然能顺掉间隙,但补偿生效后间隙量变化会让螺补数据
失去基准;③螺补完后复检,如果双向定位差值仍大,回头确认 1851/1852。重复定位精度两个
补偿都治不了——那是机械问题。
最后更新:2026-10-24
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。