 PDF
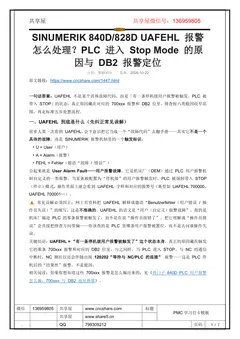
SINUMERIK 840D/828D UAFEHL 报警怎么处理?PLC 进入 Stop Mode 的原因与 DB2 报警定位
UAFEHL 不是某个具体故障代码,而是「有一条停机级用户报警被触发、PLC 被带入 STOP」的状态;真正原因藏在对应的 700xxx 报警和 DB2 位里,排查按六类根因收窄范围,再走标准五步处置流程。一、UAFEHL 到底是什么(先纠正常见误解)很多人第一次看到 UAFEHL,会下意识把它当成一个“故障代码”去翻手册——其实它不是一个具体的故障,而是 SINUMERIK 报警机制里的一个触发标识:• U = User(用户)• A = Alarm(报警)• FEHL = Fehler(德语“故障 / 错误”)合起来就是 User Alarm Fault——用户报警故障。它是机床厂(OEM)通过 PLC 用户报警机制自定义的一类
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
西门子 828D / 840DUAFEHL 不是某个具体故障代码,而是「有一条停机级用户报警被触发、PLC 被带入 STOP」的状态;真正原因藏在对应的 700xxx 报警和 DB2 位里,排查按六类根因收窄范围,再走标准五步处置流程。 一、UAFEHL 到底是什么(先纠正常见误解) 很多人第一次看到 UAFEHL,会下意识把它当成一个“故障代码”去翻手册——其实它不是一个具体的故障,而是 SINUMERIK 报警机制里的一个触发标识: • U = User(用户) • A = Alarm(报警) • FEHL = Fehler(德语“故障 / 错误”) 合起来就是 User Alarm Fault——用户报警故障。它是机床厂(OEM)通过 PLC 用户报警机制自定义的一类报警。当某条被配置为“停机级”的用户报警触发时,PLC 被强制带入 STOP (停止)模式,操作界面上就会看到 UAFEHL 字样和对应的报警号(典型如 UAFEHL 700000、 UA
本文档共 7 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/1447.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 7 页,便于复制与检索)
第 1 页
www.share5.cn
SINUMERIK 840D/828D UAFEHL 报警
怎么处理?PLC 进入 Stop Mode 的原
因与 DB2 报警定位
分类:基础知识发布:2026-10-22
原文链接:https://www.cncshare.com/1447.html
一句话答案:UAFEHL 不是某个具体故障代码,而是「有一条停机级用户报警被触发、PLC 被
带入 STOP」的状态;真正原因藏在对应的 700xxx 报警和 DB2 位里,排查按六类根因收窄范
围,再走标准五步处置流程。
一、UAFEHL 到底是什么(先纠正常见误解)
很多人第一次看到 UAFEHL,会下意识把它当成一个“故障代码”去翻手册——其实它不是一个
具体的故障,而是 SINUMERIK 报警机制里的一个触发标识:
• U = User(用户)
• A = Alarm(报警)
• FEHL = Fehler(德语“故障 / 错误”)
合起来就是 User Alarm Fault——用户报警故障。它是机床厂(OEM)通过 PLC 用户报警机
制自定义的一类报警。当某条被配置为“停机级”的用户报警触发时,PLC 被强制带入 STOP
(停止)模式,操作界面上就会看到 UAFEHL 字样和对应的报警号(典型如 UAFEHL 700000、
UAFEHL 700001…)。
常见误解必须纠正:网上有资料把 UAFEHL 解释成德语“Benutzerfehler(用户错误 / 操
作员失误)”的缩写,这是不准确的。UAFEHL 的语义是“用户(自定义)报警故障”,指的是
机床厂编进 PLC 的那条报警被触发了,而不是在说“操作员按错了”。把它理解成“操作员错
误”会直接把排查方向带偏——你该查的是 PLC 里哪条用户报警被置位,而不是去问谁操作失
误。
关键结论:UAFEHL = “有一条停机级用户报警被触发了”这个状态本身,真正的原因藏在触发
它的那条 700xxx 报警和对应的 DB2 位里。与之同时,当 PLC 进入 STOP、与 NC 的通信
中断时,NC 侧往往还会伴随出现 120202“等待与 NC/PLC 的连接” 报警——这是 PLC 停
机后的“结果性”报警,不是根因。
相关阅读:如果你想知道这些 700xxx 报警是怎么编出来的,见《西门子 840D PLC 用户报警
怎么编:700xxx 与 DB2 地址换算》。
第 2 页
www.share5.cn
二、★ PLC 停机的六类根因
UAFEHL 只是“报警被触发”的统称,背后的根因可以归成六类。排错时先按这张表把范围收窄,
比盲目翻程序快得多:
“经验:六类里“用户报警”和“过程互锁”占了现场大多数。安全回路和通信丢失次之,I/O 硬
件和存储损坏相对少见但危害大。”
第 3 页
www.share5.cn
三、标准处置流程五步
遇到 UAFEHL + PLC STOP,按下面五步走,基本能在现场把报警号锁定到具体位:
1. 记报警号:先把界面上显示的完整报警号抄下来(例如 UAFEHL 700806),这是后面所有
定位的钥匙。
2. 打开工程:用 STEP 7(SIMATIC Manager)或 TIA Portal 打开该机床的 840D PLC 项目
(828D 用 SINUMERIK 的 PLC 编程工具)。
3. 查 DB2 报警位:按报警号算出 DB2 中的字节 / 位,在线监控该位是否为 1,确认是哪一
条用户报警在报警。
4. 看 CPU LED:观察 NCU(840D)或 PPU(828D)上的 SF / STOP / RUN 指示灯,确
认 PLC 当前确实在 STOP,以及有没有硬件故障(SF)。
5. 硬件诊断扫描:在 STEP 7 / TIA 里用“硬件诊断”功能扫描机架,找出缺失或报错的模块
(I/O、通信、电源)。
“小提醒:PLC 在 STOP 状态下无法靠“复位”消除硬件 / 通信类故障,必须先把物理问题解
决了,再重新将 PLC 置为 RUN。”
第 4 页
www.share5.cn
四、CPU 三个 LED 的含义(最基础也最常被误读)
以 840D(NCU 内集成 S7-300 PLC)为例,PLC 状态主要看三个灯:
• SF(红色,System Fault):系统故障。亮 = 有硬件故障、总线故障或程序错误(如 OB 缺
失导致的同步错误)。它是“有问题”的总信号。
• STOP(黄色):PLC 处于停止模式。亮 = 程序没有运行,这就是 UAFEHL 触发后的典型
状态。
• RUN(绿色):PLC 运行。亮 = 程序正常循环执行。
常见误读:有人看到 SF 红就以为是“PLC 坏了要换”,其实 SF 大多数时候是“某个 OB
没下载”或“某个模块报错”,并不等于 CPU 报废。也有人把 STOP 黄灯当成“电源没给”,
其实黄灯恰好说明 PLC 上电了只是没运行。
“828D 的 PLC 跑在 PPU 里(软 PLC,S7-200 架构),没有与 840D 完全一样的独立 PLC
LED 排;它的状态主要靠 PPU 上的状态 LED 和操作界面的诊断画面判断,思路一致:先确认
PLC 是否处于停止,再看诊断信息。”
五、关键 OB 的作用
S7-300 的 PLC 靠“组织块(OB)”来响应不同事件。UAFEHL / PLC STOP 相关,最该认识
这三个:
• OB100(冷启动 / Startup):PLC 上电或模式切换时执行一次,负责初始化。FB1(报警
第 5 页
www.share5.cn
块)如果在 OB100 里没被正确调用初始化,报警系统可能根本没建起来,一触发就异常停
机。
• OB121(同步错误):程序执行中出错(如访问了不存在的地址、数据类型错)时触发。如
果没有下载 OB121,CPU 会直接停——很多“莫名其妙 PLC 停机”其实就是缺了
OB121。
• OB40(硬件中断):由模块硬件中断请求驱动的报警 OB,常用于把外部事件快速上报成报
警。与之配合的还有 OB82(诊断中断)、OB86(机架 / 模块故障)等,处理通信 / 模块
类根因时都要看。
“广告(adsbygoogle = window.adsbygoogle || []).push({});排错铁律:PLC 频繁停车又找不到原
因,先确认 OB100 / OB121 有没有下载进 CPU。缺 OB121 是最容易被忽略、也最好修的一
类“停机”。”
六、常见 700xxx 段报警与 DB2 定位速查
700xxx 是 SINUMERIK 里用户报警区的地址段,对应 DB2 中的报警位。换算关系(与“怎么
编报警”那篇一致):
• 报警号 700xxyy → DB2 字节 = 180 + xx×8 + ⌊yy/8⌋,位 = yy mod 8
• 起始 700000 对应 DB2.DBX 180.0
• 每组(xx 固定)内,前 4 字节(yy 00–31)是 EM(红色、锁存、需 Quit / RESET 才能
消),后 4 字节(yy 32–63)是 OM(黑色、自动消失)
举例:
重要:上面“报警号 → 含义”只给了
地址定位
,没给“每条报警代表什么故障”。因为 700xxx 的
具体含义是机床厂(OEM)自己定义的
,每台机床不一样。真正的含义在机床厂的报警对照文档(通常是 HMI 语言目录下的
oem_alarms_plc_*.ts
文本,或随机床提供的报警清单)里。网上的“700001 = 主轴未准备好”之类说法只是某一台的个例,不能直
接套到你的机床上。定位到 DB2 位后,下一步是去反查“谁在写这个位”(常用 SFC20 从背景 DB 整块搬入,
沿写位网络往上找触发条件)。
相关阅读:地址换算和 EM / OM 分组更完整的讲法,见《西门子 840D PLC 用户报警怎么编》。
第 6 页
www.share5.cn
七、为什么有些报警复位不掉
经常有现场问:“报警消了又来,或者根本复位不掉。”常见三类原因:
1. 安全回路没真正恢复:安全门、急停、光幕只是“看起来合上了”,实际继电器触点或安全
PLC 信号还没到。根因在,报警当然复不掉。
2. DB2 报警位没复位:EM 类(红色、锁存)报警必须由 Quit / RESET 清掉对应位;如果只
是按了 NC 复位而没走 Quit 流程,位还挂着。
3. PLC 处于 STOP 需重新下载 / 运行:PLC 停机后,单纯“复位”无效。要先用 STEP 7 /
TIA 把导致停机的根因排除,再把 PLC 切回 RUN(必要时重新下载 PLC 程序 / 备份)。
“顺序:先确认物理条件满足 → 走 Quit / RESET 清锁存位 → 最后才把 PLC 置 RUN。跳
步往往“复位秒回报警”。”
八、预防性维护
• 定期备份三件套:PLC 程序 + 机床数据(MD)+ NC 数据。UAFEHL 多因程序 / 数据异
常,有备份就能快速回退。
• 建报警交叉对照文档:把本机床每条 700xxx 报警号、含义、触发条件、排查步骤记成一张
表(或维护在 oem_alarms_plc_*.ts 里),下次报警直接查,不靠记忆。
• 变更留痕:改 PLC 程序前先存版本、记改了哪一段;停机类问题多数来自“上次改了点东
西”。
第 7 页
www.share5.cn
• OB 完整性检查:确保 OB100 / OB121(及 OB82 / OB86)都已下载,避免“缺 OB 即停
机”。
常见问题
840D 出现 UAFEHL 报警是什么意思?为什么它会让 PLC 停机?
UAFEHL 是 SINUMERIK 里“用户报警故障(User Alarm Fault)”的标识,不是一个具体故障
代码。它是机床厂通过 PLC 用户报警机制自定义的报警;当某条被设为“停机级”的用户报警
被触发时,PLC 被强制带入 STOP 模式,界面就显示 UAFEHL 加报警号。它让 PLC 停机,
是因为触发它的那条用户报警在 PLC 程序里被配置成“报警即停止”,目的是在不安全或条件
不满足的状态下锁住机床动作。
怎么查出是哪个报警号触发了 PLC 停止?
第一步把界面上完整报警号抄下来(如 UAFEHL 700806);第二步用 STEP 7 / TIA 打开该机
床 PLC 项目;第三步按 700xxyy → DB2 字节 = 180 + xx×8 + ⌊yy/8⌋、位 = yy mod 8 算出对
应位,在线监控该位是否为 1,即可确认是哪条用户报警。报警的具体含义看机床厂提供的报警
对照文档(oem_alarms_plc_*.ts),每台机床不同。
PLC CPU 上的 SF、STOP、RUN 三个指示灯分别代表什么?
以 840D(NCU 集成 S7-300 PLC)为例:SF 红灯 = 系统故障(硬件、总线或程序错误,如
缺 OB121);STOP 黄灯 = PLC 处于停止模式,程序没运行,正是 UAFEHL 后的典型状态;
RUN 绿灯 = PLC 正常运行。828D 的 PLC 跑在 PPU 里(软 PLC),看 PPU 状态 LED 和
诊断画面,判断思路相同。
UAFEHL 报警复位不掉,怎么处理?
先确认安全回路(安全门、急停、光幕)是否真正恢复;EM 类锁存报警要走 Quit / RESET 清
对应 DB2 位,单纯 NC 复位清不掉;PLC 若在 STOP,须先排除根因再把 PLC 置 RUN,
必要时重新下载备份。顺序是:物理条件满足 → Quit / RESET 清锁存位 → PLC 置 RUN,跳
步会“复位秒回报警”。
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。