 PDF
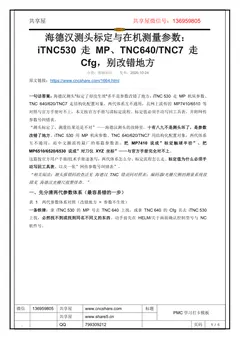
海德汉测头标定与在机测量参数:iTNC530 走 MP、TNC640/TNC7 走Cfg,别改错地方
海德汉测头"标定了却没生效"多半是参数改错了地方:iTNC 530 走 MP 机床参数、TNC 640/620/TNC7 走结构化配置对象,两代体系互不通用,且网上流传的 MP7410/6510 等对照与官方手册对不上;本文按官方手册写清标定流程、标定值必须手动写回工具表,并附网传参数号纠错表。“测头标定了,测量结果还是不对”——海德汉测头的故障里,十有八九不是测头坏了,是参数改错了地方。iTNC 530 用 MP 机床参数、TNC 640/620/TNC7 用结构化配置对象,两代体系互不通用;而中文圈流传最广的那篇参数表,把 MP7410 说成”标定触球半径”、把MP6510/6520/6530 说成”对刀仪 XYZ 坐标”——与
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
西门子 828D / 840D海德汉测头"标定了却没生效"多半是参数改错了地方:iTNC 530 走 MP 机床参数、 TNC 640/620/TNC7 走结构化配置对象,两代体系互不通用,且网上流传的 MP7410/6510 等对照与官方手册对不上;本文按官方手册写清标定流程、标定值必须手动写回工具表,并附网传参数号纠错表。 “测头标定了,测量结果还是不对”——海德汉测头的故障里,十有八九不是测头坏了,是参数改错了地方。iTNC 530 用 MP 机床参数、TNC 640/620/TNC7 用结构化配置对象,两代体系互不通用;而中文圈流传最广的那篇参数表,把 MP7410 说成”标定触球半径”、把 MP6510/6520/6530 说成”对刀仪 XYZ 坐标”——与官方手册完全对不上。 这篇按官方用户手册/技术手册逐条写:两代体系怎么分、标定流程怎么走、标定值为什么必须手动写回工具表、以及一张”网传参数号纠错表”。 “相关阅读:测头报错码的查法见海德汉 T
本文档共 6 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/1664.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 6 页,便于复制与检索)
第 1 页
www.share5.cn
海德汉测头标定与在机测量参数:
iTNC530 走 MP、TNC640/TNC7 走
Cfg,别改错地方
分类:基础知识发布:2026-10-24
原文链接:https://www.cncshare.com/1664.html
一句话答案:海德汉测头"标定了却没生效"多半是参数改错了地方:iTNC 530 走 MP 机床参数、
TNC 640/620/TNC7 走结构化配置对象,两代体系互不通用,且网上流传的 MP7410/6510 等
对照与官方手册对不上;本文按官方手册写清标定流程、标定值必须手动写回工具表,并附网传
参数号纠错表。
“测头标定了,测量结果还是不对”——海德汉测头的故障里,十有八九不是测头坏了,是参数
改错了地方。iTNC 530 用 MP 机床参数、TNC 640/620/TNC7 用结构化配置对象,两代体系
互不通用;而中文圈流传最广的那篇参数表,把 MP7410 说成”标定触球半径”、把
MP6510/6520/6530 说成”对刀仪 XYZ 坐标”——与官方手册完全对不上。
这篇按官方用户手册/技术手册逐条写:两代体系怎么分、标定流程怎么走、标定值为什么必须手
动写回工具表、以及一张”网传参数号纠错表”。
“相关阅读:测头报错码的查法见海德汉 TNC 错误码对照表;编码器/光栅尺侧的测量系统故
障见海德汉光栅尺报警排查。”
一、先分清两代参数体系(最容易错的一步)
表 1 两代参数体系对照(改错地方 = 参数不生效)
一条铁律:拿 iTNC 530 的 MP 号去 TNC 640 上找,或拿 TNC 640 的 Cfg 名去 iTNC 530
上找,必然找不到或找到同名不同义的东西。动手前先在 HELM/关于画面确认控制型号与 NC
软件号。
第 2 页
www.share5.cn
二、三维测头标定:环规固定 → CAL R → 输入环规半径 → 转 180° 再测
什么时候必须重新标定(官方清单):首次配置、探针折断、更换探针、探测进给改变、机床受
热等引起的异常、(TNC 640 还多一条)激活的刀具轴改变。
TNC 640 官方流程(与 iTNC 530 的 CAL. R 同源,界面略异):
1. 把已知高度和半径的环规(或标准球/检验销)牢固定位在工作台上;
2. 手动方式把测头球头放进环规内孔;
3. 按 TOUCH PROBE → CALIBRATE TS 选择标定循环(测长度 / 环规测半径与中心偏置 /
标准球测半径与中心偏置 / 3D 标定(选项 92));
4. 输入环规直径、安全间隙、新标定主轴角(默认取测头表里的 CAL_ANG);
5. 按机床 START:测头自动探测全部探测点,算出有效球头半径;若测头可反向 Orient,自
动算出中心偏置(CAL_OF);
6. 检查结果 → 按 OK 生效 → END 结束。
iTNC 530 的对应操作是 TOUCH PROBE → CAL. R:选刀具轴、输环规半径、连按四次机床
START(四个轴方向各碰一次内孔)得有效半径;要测中心偏置再按 180° 软键(测头回转由
机床厂在 MP6160 里设定的 M 功能触发)、再按四次 START。
“官方提示:能否测中心偏置取决于机床厂是否做过准备——”TNC needs to be specially
prepared by the machine manufacturer”,没做过准备的机器做到半径即可,别硬找 180° 软
键。”
第 3 页
www.share5.cn
三、触发式测头标定:CAL L 测有效长度、CAL R 测半径与中心对齐
表 2 CAL L 与 CAL R 的分工(iTNC 530 官方流程)
长度基准的通常约定:刀具基准(tool datum)一般是主轴端面,环规上表面 Z=0 由现场设定
——这也是”同一根探针两台机器标出来不一样”的常见原因,基准定义不同,值就不同。
四、标定值必须手动写回工具表——”标定了却没生效”的根子
这是全场最重要的一条,且两代行为不同:
表 3 标定值写回对照(官方口径)
现场判据:程序里用 TOOL CALL 调用测头、或换探针后测量整体偏一个常量——先查工具表
里的 R/L 是不是旧值,而不是怀疑测头。多套标定数据的管理:iTNC 530 设 MP7411 bit1=1 可
在工具表里管多组标定数据(长度/半径/中心偏置/主轴角),但用哪组就要先用 TOOL CALL 激
活哪个刀号,不论自动还是手动模式。
五、MP 参数对照:官方核实版 + 网传纠错表
先说能在一个来源里官方核实的 iTNC 530 测头相关 MP:
表 4 iTNC 530 测头相关 MP(官方手册核实)
再看流传最广的中文参数表——它把 MP 号和张冠李戴的概念混在了一起:
表 5 网传 MP 号纠错(本站按官方手册核对,未核实项已标注)
对刀仪(TT)位置相关参数官方是另一组:MP6580 系列(测头接触中心相对机床基准的坐标)、
MP6540.x(测头接触面周围安全区)、MP6550(探测循环快移)。改 TT 参数看这一组,别去
看 65xx 里的测量误差/进给参数。
第 4 页
www.share5.cn
六、Cfg 对照:TNC 640/620/TNC7 的结构化配置
TNC 640 一代的测头配置分散在配置对象 + 表格 + MOD 对话框三处:
表 6 TNC 640 一代测头配置落点
给现场的建议:在 TNC 640 上改测头相关配置,优先走 MOD → Set up touch probes 和标
定对话框(官方文档明确支持的路径),需要动 Cfg/MP 时先导出配置备份,改完逐项验证——
不要凭一张来路不明的参数号清单下手。
七、生效方式差异:改 MP 看重启,改 Cfg/表格看确认
• MP(iTNC 530):每个 MP 在手册里都有“生效行为”列——RUN = 重启 NC 生效,PLC
RUN = PLC 重启生效。改前先看这一列,改完按对应方式重启;”所有 MP 都要整机重启”
和”MP 改完立即生效”都是误传。改前必须备份参数文件(iTNC 530 的参数备份文件扩展
名 .PHA)。
• Cfg / 配置对象(TNC 640 一代):结构化配置多在确认/激活后即时生效;标定值按 OK 后”
立即生效、无需重新取刀”(官方原话)。
• 表格值(tool.t / tchprobe.tp):写进去就生效,但程序里如果已经 TOOL CALL 过旧值,
换探针/改表后要重新取刀或重启程序,否则跑的还是旧补偿——这是”改了表没生效”的另
一半原因。
八、对刀仪(TT)参数:MP65xx 组的正确打开方式
TT130 这类对刀仪的官方参数组(iTNC 530 Technical Manual):
表 7 TT 对刀仪参数(官方核实,按需取用)
第 5 页
www.share5.cn
对刀仪测不准时按这个顺序查:探测方向(6505)→ 测量误差/进给(6510/6520)→ 接触面距
离与直径(6530/6531)→ 安全区(6540)→ 位置基准(6580)。
九、工件找正(基本旋转)与基准点写入 PRESET 表
• 基本旋转:测两个柱销/孔算角度(Cycle 402 一类),结果存 Q150,TNC 自动做基本旋
转补偿;也可以转旋台代替补偿。循环开始时若已有基本旋转会被重置,倾斜平面功能激活
时不允许用。
• 基准点存哪(官方 Q303/Q305 规则):Q303=1 → 写 PRESET.PR 预设表(TNC:\ 目录,
基于机床坐标系 REF);Q303=0/-1 → 写当前 datum 表(工件坐标系)。预设表里的值
用 Cycle 247 激活,datum 表里的值用 Cycle 7 激活——存错表、用错激活循环,是”明
明设了零点却不认”的经典原因。
• 手动模式下测的值也可用 ENTER IN PRESET TABLE 软键直接写预设表(REF 基准);
覆盖当前激活基准时 TNC 会警告,ENT 确认/NO ENT 取消。
十、测量循环常见报错与排查
表 8 测量循环常见报错与排查顺序
排错总原则:先确认”改的是不是本代该改的地方”(第一节),再确认”标定值进没进该进的
表”(第四节),最后才动速度/间隙类参数。测头相关错误码的查法(120/130/160/201/280 族)
见海德汉 TNC 错误码对照表。
常见问题(FAQ)
海德汉改完测头参数为什么没生效?
第 6 页
www.share5.cn
三个高频原因,按概率排:①改错了代——iTNC 530 的 MP 号拿到 TNC 640 上找,或反过来;
动手前先确认控制型号与 NC 软件号。②没看重启行为——MP 手册里每个参数有”生效行为”
列(RUN/PLC RUN),该重启没重启,改完屏幕显示是新值、内核还是旧值。③改的是表、跑
的是旧值——tool.t/tchprobe.tp 写进去虽然立即生效,但程序里已经 TOOL CALL 过旧值的话,
换探针/改表后要重新取刀或重启程序,否则跑的仍是旧补偿。另外改 MP 前必须备份参数(iTNC
530 是 .PHA 文件),改崩了能回滚。
iTNC530 和 TNC640 的测头参数是同一套吗?
不是,而且不能混用。iTNC 530 用 MP 数值参数体系(探测进给 MP6120/6360、安全间隙
MP6140、快移 MP6150/6361、回转 M 功能 MP6160、标定数据来源 MP7411 等),标定值
默认存 TNC 内部、可选写回 TOOL.T。TNC 640/620/TNC7 用结构化配置对象 + 表格对象:
测头登记走 MOD → Set up touch probes,半径进 tool.t 的 R 列、中心偏置和标定主轴角进
tchprobe.tp 的 CAL_OF/CAL_ANG 列,按 OK 后立即生效无需重新取刀。中文圈流传
的”MP7410=触球半径、MP6510/6520/6530=对刀仪 XYZ 坐标”是把两代/两组参数混在一起
的说法,官方手册里 MP7410 是缩放因子生效轴、MP6510/6520/6530 是 TT 对刀仪的测量误
差/进给/距离参数——照那张表改,改错地方还没效果。
测头标定完成后还需要做别的操作吗?
要,而且这一步最常被漏:iTNC 530 上标定值默认只存在 TNC 内部,程序里靠 TOOL CALL 用
测头时,必须在标定菜单里输工具号并按 ENTER R IN TOOL TABLE / ENTER L IN TOOL
TABLE 手动写回 TOOL.T(前提 MP7411 bit0=1 且 MP7260≠0);不写回,程序取的就是工
具表里的旧 R/L,测量整体偏一个常量。TNC 640 一代简单些:按 OK 即写入 tool.t / tchprobe.tp
并立即生效,但别用 END 直接跳出。收尾还建议:把标定日期和环规/标准球编号记进设备档案,
探针折断、换针、改探测进给、机床受热异常、激活刀具轴改变这五种情况按官方清单重新标定。
最后更新:2026-10-24
延伸阅读:海德汉 TCH PROBE 31/481 测刀循环参数对照(标定完 TT 之后的测刀环节:31.x
四行与 481 单行 Q 参数、Q340 三模式、MP6540 与 Cfg 安全区、逐齿 99/20 上限)
延伸阅读:海德汉换电池会丢程序吗?iTNC530/TNC640/TNC7 到底丢什么、留什么(换电池前
先看懂双存储架构,程序与机床参数在硬盘上,动不到)
相关:海德汉 TNC 门未关报警排查 —— 测头(TS/TT)的触发信号由 PLC 用门状态门控,
门开时会被抑制,做测头标定前先确认门链路正常。
相关:海德汉 TNC 刀具表与刀库表管理(TOOL.T / TOOL_P.TCH) —— 本文讲测头标定与
在机测量参数,那一篇讲 TOOL.T 里 L/R 偏置、刀具寿命这些日常该怎么填怎么看,都是 TNC
上”刀 / 测头”两类偏置数据的管理,维护时一起参考。
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。