 PDF
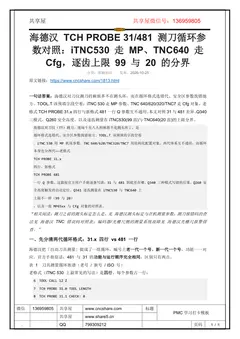
海德汉 TCH PROBE 31/481 测刀循环参数对照:iTNC530 走 MP、TNC640 走Cfg,逐齿上限 99 与 20 的分界
海德汉对刀仪测刀的麻烦多不在测头坏,而在循环格式选错代、安全区参数找错地方、TOOL.T 该预填字段空着:iTNC 530 走MP 参数、TNC 640/620/320/TNC7 走Cfg 对象,老格式TCH PROBE 31.x 四行与新格式481 一行Q 参数互不通用。本文对照31 与481 差异、Q340三模式、Q260 安全高度,以及逐齿测量在iTNC530(99 齿)与TNC640(20 齿)的上限分界。海德汉对刀仪(TT)测刀,现场十有八九的麻烦不是测头坏了,是循环格式选错代、安全区参数找错地方、TOOL.T 该预填的字段空着。iTNC 530 用 MP 机床参数、TNC 640/620/TNC320/TNC7 用结构化
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
西门子 828D / 840D海德汉对刀仪测刀的麻烦多不在测头坏,而在循环格式选错代、安全区参数找错地方、TOOL.T 该预填字段空着:iTNC 530 走MP 参数、TNC 640/620/320/TNC7 走Cfg 对象,老格式TCH PROBE 31.x 四行与新格式481 一行Q 参数互不通用。本文对照31 与481 差异、Q340 三模式、Q260 安全高度,以及逐齿测量在iTNC530(99 齿)与TNC640(20 齿)的上限分界。 海德汉对刀仪(TT)测刀,现场十有八九的麻烦不是测头坏了,是循环格式选错代、安全区参数找错地方、TOOL.T 该预填的字段空着 。iTNC 530 用 MP 机床参数、TNC 640/620/TNC320/TNC7 用结构化配置对象,两代体系互不通用;而循环本身也分两代——老格式 TCH PROBE 31.x 四行、新格式 TCH PROBE 481 一行 Q 参数。这篇按官方用户手册逐条写清:31 与 481 到
本文档共 8 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/1813.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 8 页,便于复制与检索)
第 1 页
www.share5.cn
海德汉 TCH PROBE 31/481 测刀循环参
数对照:iTNC530 走 MP、TNC640 走
Cfg,逐齿上限 99 与 20 的分界
分类:基础知识发布:2026-10-25
原文链接:https://www.cncshare.com/1813.html
一句话答案:海德汉对刀仪测刀的麻烦多不在测头坏,而在循环格式选错代、安全区参数找错地
方、TOOL.T 该预填字段空着:iTNC 530 走MP 参数、TNC 640/620/320/TNC7 走Cfg 对象,老
格式TCH PROBE 31.x 四行与新格式481 一行Q 参数互不通用。本文对照31 与481 差异、Q340
三模式、Q260 安全高度,以及逐齿测量在iTNC530(99 齿)与TNC640(20 齿)的上限分界。
海德汉对刀仪(TT)测刀,现场十有八九的麻烦不是测头坏了,是
循环格式选错代、安全区参数找错地方、TOOL.T 该预填的字段空着
。iTNC 530 用 MP 机床参数、TNC 640/620/TNC320/TNC7 用结构化配置对象,两代体系互不通用;而循环
本身也分两代——老格式
TCH PROBE 31.x
四行、新格式
TCH PROBE 481
一行 Q 参数。这篇按官方用户手册逐条写清:31 与 481 到底差在哪、Q340 三种模式写错的后果、Q260 安
全高度触发的自动定位、Q341 逐齿测量在 iTNC530 与 TNC640 上
上限不一样(99 与 20)
,以及一张 MP65xx 与 Cfg 对象的对照表。
“相关阅读:测刀之前的测头标定怎么走,见海德汉测头标定与在机测量参数;测刀报错码的查
法见海德汉 TNC 错误码对照表;编码器/光栅尺侧的测量系统故障见海德汉光栅尺报警排
查。”
一、先分清两代循环格式:31.x 四行 vs 481 一行
海德汉把「自动刀具测量」做成了一组循环,编号上老一代一个号、新一代一个号,功能一一对
应。官方手册原话:481 与 31 的功能与运行顺序完全相同,区别只有两点。
表 1 刀具测量循环族谱(老号 / 新号 / ISO 号)
老格式(iTNC 530 上最常见的写法)是四行,每个参数占一行:
6 TOOL CALL 12 Z
7 TCH PROBE 31.0 TOOL LENGTH
8 TCH PROBE 31.1 CHECK: 0
第 2 页
www.share5.cn
9 TCH PROBE 31.2 HEIGHT: +120
10 TCH PROBE 31.3 PROBING THE TEETH: 0
新格式是一行 Q 参数(TNC 640/620/TNC320/TNC7,iTNC 530 后期软件同样支持):
6 TOOL CALL 12 Z
7 TCH PROBE 481 TOOL LENGTH Q340=+1 ;CHECK
Q260=+100 ;CLEARANCE HEIGHT
Q341=+1 ;PROBING THE TEETH
官方明确的两点区别:① 481–483 在 DIN/ISO 编程方式下可用 G481–G483 调用,老格式
31–33 没有 ISO 号;② 新格式用固定结果参数 Q199,取代老格式里可选的「结果参数号」
(老格式要手填一个 Q 号存结果,不填就不存)。
“ 硬规矩:无论哪一代,先 TOOL CALL 再 TCH PROBE。TCH PROBE 是 DEF-active 循
环——定义被读到的那一刻就执行,位置必须写在它之前;且必须先 TOOL CALL 设定刀具轴。
另外刀具测量循环属于 Touch Probe Functions 软件选项(option 17),没开这个选项的机器上
循环根本不存在。”
二、Q340 三种模式:覆写、比较、只读——写错等于白测或误锁刀
Q340
第 3 页
www.share5.cn
(老格式对应
31.1 CHECK:
)决定这次测量
对 TOOL.T 做什么
,是全程最容易写错的一个参数。
表 2 Q340 三模式对照(官方口径)
官方原文口径:首次测量时 TNC 用实测值覆写 TOOL.T 中的刀具长度 L,DL = 0;复测时比
较实测长度与已存 L,把正负偏差作为 DL 写入,偏差同时可经 Q115 取用;偏差大于磨损或
破损公差(LTOL / LBREAK)时,TNC 将该刀具锁为状态 L。半径侧同理:DR / RTOL /
RBREAK,偏差同时进 Q116(33/483 与 32/482 才有 Q116)。
Q340=2 是 TNC 640 之后的新格式独有档位:只把结果读进 Q 参数,工具表一个字节都不动
——适合只想取个数、不想让程序改生产刀具数据的场合。老格式 CHECK 只有 0/1 两档,把 2
的思维带过去会直接语法报错。
“现场判据:加工中尺寸缓慢漂移、怀疑刀具磨损——用 Q340=1 复测,看 DL 有没有稳定负
增长;只想确认刀长对不对、不动生产数据——用 Q340=2。首测一定要 Q340=0,复测再
Q340=1,顺序反了会把旧刀补清零。”
三、Q260 安全高度与两代安全区:MP6540 vs safetyDistStylus
Q260
(老格式
31.2 HEIGHT:
)是
无碰撞高度
,参照当前工件原点。它有一个官方规定的自动兜底行为:
如果输入的安全高度低到刀尖会低于测头接触面,TNC 自动把刀具定位到测头接触面之上
——靠的就是「安全区」。
安全区本身在两代系统上是两套东西:
表 3 安全区参数两代对照(官方核实)
TNC7 官方参数文档在 safetyDistToolAx / safetyDistStylus 条目下直接标注了「iTNC 530:
6540.0 / 6540.1」的映射,可以放心对照。矩形触针测头(CfgTTRectStylus)同样有这对属性
(对象号 114317 / 114318,同样映射 MP6540.0 / 6540.1)。
“ 现场铁律:拿 MP6540 去 TNC 640 上找,或拿 safetyDistStylus 去 iTNC 530 上找,
必然白费功夫。两代的入口也不同:iTNC 530 在 MP 参数设定界面;TNC640 起在「编辑参数
→ 机床配置」的 Cfg 对象里(测头还可用 MOD → Machine settings 入口)。”
Q260 输入范围 −99999.9999 至 +99999.9999 mm,也可以用 PREDEF 预定义值。别把
第 4 页
www.share5.cn
Q260 当成「抬到多高都行」的自由参数:它低到一定程度就由安全区兜底,而安全区设小了,
预定位快移(MP6550 / Cfg 内对应值)时就有撞测头风险。
四、Q341 逐齿测量:99 齿与 20 齿的分界、旋转与静止
Q341
(老格式
31.3 PROBING THE TEETH:
)只有 0/1:是否逐齿测量。但
逐齿的上限在两代系统上不一样
,这是把 iTNC530 程序搬到 TNC640 报错的常见原因。
表 4 逐齿测量上限(官方手册核实)
测量方式由刀具直径与 TT 测量面直径的关系决定,官方规则:
• 刀具直径大于 TT 测量面直径 → 旋转测量。控制把刀具定位到偏离测头中心一个半径处
(该偏移量写在 TOOL.T 的 R_OFFS 列,Radius (TT: R_OFFS)),旋转着推向测量面,
测出最长齿。
• 刀具直径小于测量面直径,或钻头/球刀 → 静止测量。刀具定位到测量面中心上方不转,靠
R_OFFS = 0 激活这个模式。
第 5 页
www.share5.cn
• 逐齿测量:先预定位到测头侧面(刀尖到测头上边缘的距离由 offsetToolAxis 定义,
iTNC530 对应 MP6530.x,可再用 TOOL.T 的 L_OFFS 追加偏移);随后旋转径向探测
一次定出起始角,再靠主轴定向逐齿改角度测长。
也就是说:R_OFFS 这一个格子,就同时管着「旋转/静止」与「偏心量」两件事——填错它不
是测不准,是测量模式整个换掉。
“逐齿测量的主轴定向由 MP6560 指定 M 功能(iTNC530,0–999,−1 = 该功能禁用);旋
转测量的允许转速/切削速度来自 MP6572 / MP6570,详见第六节参数表。”
五、TOOL.T 预填字段:首次测量前必须填的五项
官方在循环说明的「编程前请注意」里给了硬性清单:首次测量一把刀之前,必须先把五项数据
填进 TOOL.T,缺一项循环就没法正确执行。
表 5 首次测量前 TOOL.T 必填字段(官方清单)
另外两条前提:TOOL.T 必须已激活(iTNC530 上由 MP7260 ≠ 0 一类设置决定工具表生效,
与测头标定文章里的口径一致);每次 TCH PROBE 之前先 TOOL CALL。
“现场判据:循环一跑就停在奇怪的位置、或者报安全区相关错误——先回 TOOL.T 看这五项,
尤其是 R_OFFS 是不是意外为 0(想旋转测却填了 0)或意外非 0(想静止测钻头却留着铣刀
的偏心量)。”
第 6 页
www.share5.cn
六、MP65xx 与 Cfg 参数对照:官方核实表
对刀仪相关参数集中在 iTNC530 的 MP65xx 组,TNC7 系列散落在 CfgTT /
CfgTTRoundStylus / CfgTTRectStylus 等配置对象里。下表左侧为 iTNC530 官方手册条目,
右侧为 TNC7 官方参数文档中标注了 iTNC530 映射的条目;没有官方映射依据的一律留空,
不硬凑。
表 6 iTNC530 MP65xx 与 TNC7 Cfg 对照(官方手册核实)
转速与进给的官方公式(iTNC530 口径,与 MP6570/MP6507 配套):
• 转速 n = MP6570 ÷ (r × 0.0063),其中 r 为刀具半径(mm)——MP6570 是允许的圆周
速度(m/min);
• 进给 v = 公差 × n(MP6507 bit0 = 0,按恒定公差算进给时)。
MP6530.x 的三个下标对应「行程范围 1/2/3」,是刀具按直径/长度分段选用不同测头位置的场
合;单测头机器通常只用第一组。
七、故障对照:DL 不写、锁刀、Q199 与逐齿失败
表 7 测刀循环常见现象 → 根因 → 检查项(官方口径整理)
Q199 的官方取值(新格式固定结果参数,替代老格式自选 Q 号):0.0 = 公差内;1.0 = 磨损
(超 LTOL);2.0 = 破损(超 LBREAK)。半径侧 32/482、33/483 的对应结果是 Q116;
Q115/Q116 的偏差值与锁刀判定走同一套公差。
第 7 页
www.share5.cn
八、现场 checklist:一次正确的测刀长这样
按顺序过一遍,比事后排查省半天:
1. 确认控制型号与软件代际(HELM/关于画面),决定用 31.x 还是 481,以及逐齿上限是 99
还是 20;
2. 确认 Touch Probe Functions 选项已开、TT 已用 30/480 标定(中心偏置需要时测过
180°);
3. TOOL.T 激活,目标刀具的 R、L、CUT、切削方向已填,R_OFFS / L_OFFS 按测量方式
填对;
4. TOOL CALL 之后再写 TCH PROBE 块,位置写在循环之前;
5. 首测 Q340=0,复测 Q340=1,只取数用 Q340=2;
6. Q260 给足,同时核对安全区(MP6540.0/.1 或 safetyDistToolAx/Stylus)不是小得离谱;
7. 逐齿(Q341=1)前确认齿数不超上限,且 MP6560 的主轴定向 M 功能有效;
8. 结果按需取 Q115 / Q116 / Q199,锁刀状态 L 出现时先确认真碎刀,再查 LTOL/LBREAK
是否过紧。
一句话收口:测刀循环本身不复杂,复杂的是两代格式、两套参数体系和一张必须填对的工具表
——格式选对代、参数找对地方、TOOL.T 填齐五项,九成的「对刀仪不准」在出门前就能排除。
第 8 页
www.share5.cn
常见问题
TCH PROBE 481 和 31 到底有什么区别,老程序要改写吗?
功能与运行顺序完全相同,官方口径只有两点区别:481–483 在 DIN/ISO 方式下可用
G481–G483 调用(31–33 没有 ISO 号),且新格式用固定结果参数 Q199 取代老格式自选
的结果参数号。iTNC 530 上两种写法都能用,搬到 TNC 640/620/TNC320 建议改写为 481 单
行 Q 参数格式。
为什么测完刀 DL 不变化,或者刀具直接被锁了?
DL 不变多半是首测行为(Q340=0 会用实测值覆写 L 并把 DL 归零)或复测时误写了
Q340=0;要积累磨损量必须用 Q340=1。被锁成状态 L 是偏差超过了 LTOL(磨损)或 LBREAK
(破损),先看 Q199:1.0 是磨损、2.0 是破损,确认真碎刀还是公差设得过紧,再决定换刀
还是放公差。
iTNC530 上能跑的 99 齿逐齿程序,为什么到 TNC640 就报错?
逐齿上限按代际分:iTNC 530 官方上限是 99 齿(状态画面最多回显 24 齿),TNC 640 / TNC
320 / TNC 128 是 20 齿。超过上限的程序搬到 TNC640 会直接失败,需要分批测或减少单次
测量的齿数,同时把 31.x 老格式改写为 481 新格式。
最后更新:2026-10-26
延伸阅读:海德汉换电池会丢程序吗?iTNC530/TNC640/TNC7 到底丢什么、留什么(海德汉现
场维护,换电池与备份是最常碰的两件事)
相关:海德汉 TNC 门未关报警 —— 测刀循环跑不起来时,除了循环参数,也要排查防护门 / 安
全联锁是否被判定为「开」。
相关:海德汉 TNC 刀具管理怎么用?TOOL.T 刀具表 + TOOL_P.TCH 刀库表 + L/R 补偿 +
寿命 —— 本文讲 TCH PROBE 31/481 测刀循环参数,那一篇讲刀具在系统里怎么登记
(TOOL.T 刀具表、TOOL_P.TCH 刀库表、L/R 补偿),两篇合起来就是”刀具怎么登记 + 怎
么自动测长”,做刀具管理前先把这两张表吃透。
海德汉 TNC 对话式编程入门
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。