 PDF
西门子840D 系统轮廓误差报警解决实例|雷尼绍编码器安装调试全攻略
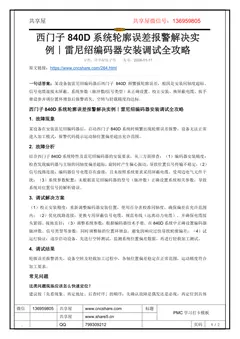
某设备装雷尼绍编码器后西门子 840D 频繁报轮廓误差,根因是安装同轴度超标、信号电缆虚接未屏蔽、系统参数(脉冲数/信号类型)未正确设置。校正安装、换屏蔽电缆、按手册设参并调位置环增益后报警消失,空转与轻载精度均达标。西门子840D 系统轮廓误差报警解决实例|雷尼绍编码器安装调试全攻略1. 故障现象某设备在安装雷尼绍编码器后,启动西门子840D 系统时频繁出现轮廓误差报警,设备无法正常进入加工模式,报警代码提示运动轴位置偏差超出允许范围。2. 故障分析结合西门子840D 系统特性及雷尼绍编码器的安装要求,从三方面排查:(1)编码器安装精度:检查发现编码器与主轴的同轴度偏差超标,旋转时产生偏心振动,导致位置信号传输不稳定;(2)信号线
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
西门子 828D / 840D某设备装雷尼绍编码器后西门子 840D 频繁报轮廓误差,根因是安装同轴度超标、 信号电缆虚接未屏蔽、系统参数(脉冲数/信号类型)未正确设置。校正安装、换屏蔽电缆、按手册设参并调位置环增益后报警消失,空转与轻载精度均达标。 西门子840D 系统轮廓误差报警解决实例|雷尼绍编码器安装调试全攻略 1. 故障现象某设备在安装雷尼绍编码器后,启动西门子840D 系统时频繁出现轮廓误差报警,设备无法正常进入加工模式,报警代码提示运动轴位置偏差超出允许范围。 2. 故障分析结合西门子840D 系统特性及雷尼绍编码器的安装要求,从三方面排查:(1)编码器安装精度: 检查发现编码器与主轴的同轴度偏差超标,旋转时产生偏心振动,导致位置信号传输不稳定;(2) 信号线路连接:编码器信号电缆存在虚接,且未按照系统要求采用屏蔽电缆,受周边电气元件干扰;(3)系统参数配置:未根据雷尼绍编码器的型号(脉冲数)正确设置系统相关参数,导致系统对位置信号的解析错误。
本文档共 2 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/264.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 2 页,便于复制与检索)
第 1 页
www.share5.cn
西门子840D 系统轮廓误差报警解决实
例|雷尼绍编码器安装调试全攻略
分类:共享屋电子书发布:2026-01-11
原文链接:https://www.cncshare.com/264.html
一句话答案:某设备装雷尼绍编码器后西门子 840D 频繁报轮廓误差,根因是安装同轴度超标、
信号电缆虚接未屏蔽、系统参数(脉冲数/信号类型)未正确设置。校正安装、换屏蔽电缆、按手
册设参并调位置环增益后报警消失,空转与轻载精度均达标。
西门子840D 系统轮廓误差报警解决实例|雷尼绍编码器安装调试全攻略
1. 故障现象
某设备在安装雷尼绍编码器后,启动西门子840D 系统时频繁出现轮廓误差报警,设备无法正常
进入加工模式,报警代码提示运动轴位置偏差超出允许范围。
2. 故障分析
结合西门子840D 系统特性及雷尼绍编码器的安装要求,从三方面排查:(1)编码器安装精度:
检查发现编码器与主轴的同轴度偏差超标,旋转时产生偏心振动,导致位置信号传输不稳定;(2)
信号线路连接:编码器信号电缆存在虚接,且未按照系统要求采用屏蔽电缆,受周边电气元件干
扰;(3)系统参数配置:未根据雷尼绍编码器的型号(脉冲数)正确设置系统相关参数,导致
系统对位置信号的解析错误。
3. 调试解决方案
(1)校正安装精度:重新调整编码器安装位置,使用百分表校准同轴度,确保偏差在允许范围
内;(2)优化线路连接:更换专用屏蔽信号电缆,规范布线(远离动力电缆),并确保电缆接
头紧固、接地良好;(3)调整系统参数:根据编码器技术手册,在840D 系统中正确设置编码器
脉冲数、信号类型等参数,同时调整轴的位置环增益,避免因响应过快导致轮廓偏差;(4)试
运行验证:逐步启动设备,先进行空转测试,监测系统位置偏差数据,再进行轻载加工测试。
4. 调试结果
轮廓误差报警消失,设备空转及轻载加工过程中,各轴位置偏差稳定在正常范围,运动精度符合
加工要求。
常见问题
这类问题现场应该怎么快速定位?
建议按「先看现象、再定地址、后查时序」的顺序:先确认故障是偶发还是必现,再定位到具体
第 2 页
www.share5.cn
地址,最后用梯形图逐条核对执行时序。
排查时应该以什么为准?
以现场实测为准,不是以程序为准。顺序是电气图 / 地址表 → 现场实测 → 梯形图程序,顺序
反了越改越偏。
修改后如何验证是否真正解决?
做完整记录:改前记录相关状态,改后重启立即读取同一批地址比对。地址应以后台实测为准,
不要套用理论结论。
延伸阅读
• SINUMERIK 828D 报警代码一览表(中文)— NC / PLC / SINAMICS F 代码三区对照与处
理
• 海德汉光栅尺报警排查:跟随误差超标、坐标突跳、尺寸漂移三类故障的逐段诊断
• SINUMERIK 840D PLC 用户报警详解:700000 段报警号 → DB2 位地址换算 + 自定义报
警文本制作
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。