 PDF
FANUC 主轴报警SP9012/SP9013/SP9015/SP9014/SP1041 处理方法 — 按“上电即报/一启动就报/运转中报/切换时报”四段分流排查
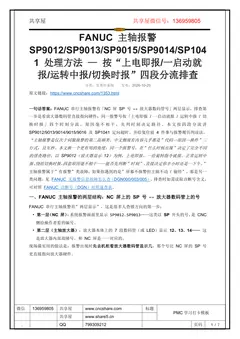
FANUC 串行主轴报警有「NC 屏 SP 号 ↔ 放大器数码管号」两层显示,排查第一步是看放大器数码管直接指向硬件;同一报警号按「上电即报 / 一启动就报 / 运转中报 / 切换时报」四个时刻分流,原因毫不相干,先判时刻决定路径。本文按四段分流讲SP9012/9013/9014/9015/9016 及 SP1041 定向超时,并给复位前 4 件事与报警履历判读法。“主轴报警是仅次于伺服报警的第二高频类。中文侧现有内容几乎都是”代码—原因—换件”三行式,且互抄。本文换一个更有用的角度:同一个报警号,在”什么时候出现”决定了完全不同的排查路径。以 SP9012(放大器显示 12)为例,上电即报、一给旋转指令就报、正常运转中报、绕组切换
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
报警代码与排查FANUC 串行主轴报警有「NC 屏 SP 号 ↔ 放大器数码管号」两层显示,排查第一步是看放大器数码管直接指向硬件;同一报警号按「上电即报 / 一启动就报 / 运转中报 / 切换时报」四个时刻分流,原因毫不相干,先判时刻决定路径。本文按四段分流讲 SP9012/9013/9014/9015/9016 及 SP1041 定向超时,并给复位前 4 件事与报警履历判读法。 “主轴报警是仅次于伺服报警的第二高频类。中文侧现有内容几乎都是”代码—原因—换件”三行式,且互抄。本文换一个更有用的角度:同一个报警号,在”什么时候出现”决定了完全不同的排查路径。以 SP9012(放大器显示 12)为例,上电即报、一给旋转指令就报、正常运转中报、绕组切换时报,四套原因毫不相干——能否先判断”时刻”,直接决定你半小时还是一下午。” 主轴报警属于”有报警”类故障;如果你遇到的是”屏幕不报警但主轴不动 / 偷停”,那是另一类问题,见 FANUC 无报警
本文档共 7 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/1353.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 7 页,便于复制与检索)
第 1 页
www.share5.cn
FANUC 主轴报警
SP9012/SP9013/SP9015/SP9014/SP104
1 处理方法 — 按“上电即报/一启动就
报/运转中报/切换时报”四段分流排查
分类:发那科系统发布:2026-10-20
原文链接:https://www.cncshare.com/1353.html
一句话答案:FANUC 串行主轴报警有「NC 屏 SP 号 ↔ 放大器数码管号」两层显示,排查第
一步是看放大器数码管直接指向硬件;同一报警号按「上电即报 / 一启动就报 / 运转中报 / 切
换时报」四个时刻分流,原因毫不相干,先判时刻决定路径。本文按四段分流讲
SP9012/9013/9014/9015/9016 及 SP1041 定向超时,并给复位前 4 件事与报警履历判读法。
“主轴报警是仅次于伺服报警的第二高频类。中文侧现有内容几乎都是”代码—原因—换件”三
行式,且互抄。本文换一个更有用的角度:同一个报警号,在”什么时候出现”决定了完全不同
的排查路径。以 SP9012(放大器显示 12)为例,上电即报、一给旋转指令就报、正常运转中
报、绕组切换时报,四套原因毫不相干——能否先判断”时刻”,直接决定你半小时还是一下午。”
主轴报警属于”有报警”类故障;如果你遇到的是”屏幕不报警但主轴不动 / 偷停”,那是另一
类问题,见 FANUC 无报警信息故障怎么查(DGN000/003/005)。排查时如需读取诊断号含义,
可对照 FANUC 诊断号(DGN)对照速查表。
一、FANUC 主轴报警的两层结构:NC 屏上的 SP 号 ↔ 放大器数码管上的号
FANUC 串行主轴报警有”两层显示”,这是很多人查错方向的第一步:
• 第一层(NC 屏):系统报警画面里显示 SP9012、SP9013……这类以 SP 开头的号,是 CNC
侧给操作者看的编号。
• 第二层(主轴放大器):放大器本体上的 7 段数码管(或 LED)显示 12、13、14…… 这
是放大器内部故障号,和 NC 屏是一一对应的。
现场最实用的做法是:报警出现时先去机柜看放大器数码管显示几,那个号比 NC 屏的 SP 号
更直接指向放大器硬件。
第 2 页
www.share5.cn
“说明:上表是主轴报警里最常查的 5 个 SP 号与放大器号的对应。SP9010(输入电压低)、
SP9011(DC LINK 过压)、SP9001(电机过热)等也属于主轴报警族,但不在本文四段分流
的主线里;完整报警含义可查 FANUC 报警大全。”
二、分流一 —— 上电即报警(重点:控制电路板未插到位)
特征:系统一上电、还没给任何旋转指令,放大器数码管就直接亮 12(SP9012),或 NC 屏
立刻报 SP9012。
最可能原因:主轴放大器正面的控制电路板(C 板 / 控制 PCB)没有插到底,或它与功率电路
板之间的连接器接触不良。
处理顺序:
1. 断电,把放大器正面那块控制电路板拔出来重新插到底,确认卡扣扣牢、连接器完全咬合。
2. 重新上电观察。若仍报 12,且确认控制板已插牢,则可能是控制板或放大器硬件损坏。
3. 按 FANUC 维护规程由具备资质的人员进一步检测,必要时更换主轴放大器。
这一支线的关键就是”先别急着换件,先把板子插实”——大量现场案例根因就是运输 / 拆装后
控制板虚接。
三、分流二 —— 一给旋转指令就报
特征:上电正常,一执行 M03 / S 指令、主轴还没真正转起来(或刚要转)就报 12 / SP9012。
这是四支里最高频的一支,实测主因集中在”动力回路”和”参数”两侧:
第 3 页
www.share5.cn
3.1 动力电缆相序接反 / 相间短路 / 对地短路(最高频实测原因)
• 检查主轴电机动力线(U/V/W)是否相序接反、相间是否短路、是否有对地线短路。
• 相序反的典型现象:主轴一启动就过流报警,或对调 U、V 两相后故障消失。
• 动力线绝缘不良、破皮、接头进水氧化都会导致相间 / 对地短路,直接换线。
3.2 主轴电机绕组对地绝缘
• 用兆欧表测量电机三相绕组各自对电机外壳(地)的绝缘电阻,应 ≥ 100 MΩ(最低不应低
于此量级)。
• 若绝缘不合格(对地短路),说明电机绕组损坏,按规程更换主轴电机。换放大器前务必先
确认这一点,否则新放大器也会立刻再炸。
3.3 主轴电机固有参数错误(B-65280CM + 初始化)
• 根据电机铭牌型号,查 《AC 主轴电机 αi/βi 系列参数说明书 B-65280CM》,核对并正
确设定该电机的固有参数(极数、传感器类型、额定值等)。
• 参数不确定或明显不符时,按正确电机型号对主轴电机参数做初始化后再试。
• 需要该手册官方文档时,可在 FANUC 官方支持站点按文档号 B-65280CM 检索,或向当
地 FANUC 分公司 / 授权代理商获取(见下文”官方文档索引”)。
3.4 βiIc 系列专有:皮带打滑(仅此系列,不可泛化)
• 只有 βiIc 主轴电机会因”主轴与电机之间皮带打滑”触发 12 号报警。
• 处理:清洁带轮、重新张紧或更换皮带。切勿把这条套到其他系列电机上——αi、αiI、内
置主轴等没有皮带传动机理,打滑不是它们的致因。
第 4 页
www.share5.cn
四、分流三 —— 正常旋转中出现
特征:主轴能正常启动、转一会儿才报 12 / SP9012,或运转中偶发。
4.1 主轴传感器信号波形异常
• 检查主轴位置 / 速度传感器及其线缆。条件允许时用示波器监控传感器信号波形。
• 波形异常(缺相、畸变、幅值不足)→ 调整传感器安装间隙,或更换传感器。
• 与伺服侧传感器排查思路类似,可参考伺服振动与过冲排查中对反馈信号的处置逻辑。
4.2 动力线与绕组导通 / 断路
• 检查主轴电机动力线、电机线圈是否导通正常、有无断路。
• 出现线断、线圈开路或其他电气异常,更换电缆或电机。
4.3 散热器脏污导致功率元件故障
• 放大器使用不合规范、或散热器脏污 / 冷却不足,会让内部功率元件(IGBT / IPM)损坏而
报 12。
• 处理:改善放大器使用环境、清理散热器、确保切削液等不直喷强电盘散热面;确认损坏后
更换放大器。
4.4 βiIc 皮带打滑(同 3.4,运转中更易暴露)
• 皮带打滑在运转中比在启动瞬间更易触发,清洁张紧即可。再次强调:仅 βiIc 系列。
第 5 页
www.share5.cn
五、分流四 —— 绕组切换 / 量程切换时报警(PMC 时序 + P4160)
特征:带高低速绕组(双绕组)或量程切换的主轴,在绕组切换、输出切换动作时报 12,或持
续报 SP9015(放大器 15,主轴切换故障)。
• 接触器 + PMC 时序:切换动作依赖接触器动作与 PMC 梯形图输出信号的严格时序配合。
时序错乱、接触器卡滞 / 碳积 → 切换顺序异常 → 报警。排查时要进 PMC 梯形图核对切
换相关 M 码输出与接触器动作是否对齐(PMC 基础见 FANUC PMC 梯形图入门,读梯形
图工具见 FAPT-LADDER-3 与 PMC 上传)。
• 参数 P4160:该参数设定主轴切换的检测时间。若在正常旋转中出现切换类报警,可适当增
大 P4160,给系统更多稳定时间(调后观察报警频率是否下降)。
• SP9015 本质就是”切换 / 输出切换顺序异常”,所以凡涉及高低速切换、齿轮换挡的主轴,
90% 落在这支。
六、SP1041 主轴定向超时 / SP1042 定向过行程(与换刀强相关)
M19 主轴定向(常见于加工中心自动换刀 ATC)时出现的定向类报警:
• SP1041(定向超时):放大器未在看门狗窗口内返回 ORIENT-COM(定向完成) 信号。
常见诱因:传感器 / 目标对准偏差、重卡盘(如 250 mm 卡盘)默认 5.0 s 超时偏短。处
理:核对传感器安装与目标对准,重主轴适当加大定向超时;必要时查相关定向参数(如定
向停止位置、保持转矩、保持阶段位置误差极限等,具体编号以机床参数说明书为准)。
• SP1042(定向过行程):保持阶段主轴位置偏差超过允许值。常见诱因:保持转矩不足、外
部转矩过大(卡盘不平衡 / 抱闸未释放)、位置反馈问题。处理:核对保持转矩相关参数与
第 6 页
www.share5.cn
编码器反馈,排除外部负载源。
“这两个号在不同系统里有时以 SV1041 / SV1042(伺服侧)出现,本质都是主轴定向失败,与
换刀流程强绑定。定向涉及的 PMC 互锁、定向完成信号(如 ORAR)与抱闸时序,需结合机
床厂梯形图核对。”
七、主轴报警复位前的 4 件事 + 报警履历判读法
复位前先做这 4 件事,能少走很多弯路:
1. 拍照 / 记录:记下 NC 屏 SP 号 + 放大器数码管号 + 出现时刻(上电 / 启动 / 运转中 /
切换)+ 当时在做什么动作。
2. 看报警履历:系统报警履历能告诉你这是本次新发还是反复发生、是否伴随其他号,避免”
只盯一个号”漏掉根因。
3. 确认安全再动电:主轴涉及大电流与旋转部件,断电放电、确认急停有效后再插拔控制板 / 测
绝缘。
4. 先软后硬:先核参数与 PMC 时序,再动电缆与放大器;βiIc 别忘查皮带。
履历判读口诀:同一号只在切换时出现 → 奔分支四(PMC 时序 / P4160);一启动就报 → 奔
分支二(动力线 / 绝缘 / 参数);运转中偶发 → 奔分支三(传感器 / 导通 / 散热);上电就
报 → 奔分支一(控制板重插)。
八、主轴放大器 / 电机参数表官方文档索引(不转载正文,只给章节与官方途径)
按合规要求,本文不转载手册正文,只给出权威文档指向,正文务必以随机床附带的参数说明书 /
官方最新版为准:
“提醒:参数编号(如 P4160、各定向参数)会随系统软件版本变化,一切以你机床实际装载版
本的参数说明书屏幕显示为准,不要照搬其他机型的号。需要官方调试 / 读梯形图软件的可看数
控电气调试软件清单。”
常见问题 FAQ
1. SP9012 报警是什么原因?放大器上显示 12 是什么意思?
SP9012 是 CNC 屏报警号,对应主轴放大器数码管显示的 12 号 = DC LINK 过电流(主轴电
机过流)。它不代表单一故障,而是”主电路电流异常”——具体原因要看报警在什么时候出现:
上电即报多为控制板未插牢,一启动就报多为动力线 / 绝缘 / 参数问题,运转中报多为传感器
或导通问题,切换时报多为 PMC 时序。先定”时刻”再查。
2. FANUC 主轴报警一给旋转指令就出现,该先查什么?
按优先级:① 主轴电机动力线 U/V/W 相序是否接反、有无相间 / 对地短路;② 用兆欧表测电
机绕组对地绝缘(应 ≥100 MΩ);③ 按电机型号核对 B-65280CM 中的固有参数并必要时初
始化;④ 若是 βiIc 系列再查皮带是否打滑。换放大器前务必先确认 ①②,否则新放大器可能
第 7 页
www.share5.cn
立刻再报。
3. 主轴传感器信号异常会有什么现象?怎么测波形?
现象是主轴能启动但运转中报 SP9012,或转速 / 定向不稳。处理方法是检查主轴位置 / 速度
传感器及其线缆,用示波器监控传感器信号波形;波形缺相、畸变、幅值不足时调整传感器安装
间隙或更换传感器。这一步需要相应测试设备与 FANUC 规程。
4. βiIc 主轴的皮带打滑会导致什么报警?
βiIc 系列主轴电机因”主轴与电机间皮带打滑”会触发 SP9012(放大器 12,过流),且常在
启动瞬间或运转中暴露。处理是清洁带轮、重新张紧或更换皮带。这条只适用于 βiIc 系列,其
他无皮带传动机理的主轴电机不能套用。
*本文基于 FANUC 串行主轴报警公开资料与现场案例整理。参数编号与报警表现随系统版本、
机床厂定制可能不同,实操请以随机手册与屏幕实际显示为准。引用或转载请保留来源。*
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。