 PDF
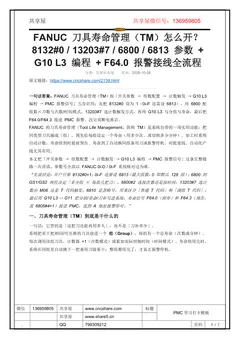
FANUC 刀具寿命管理(TM)怎么开?8132#0 / 13203#7 / 6800 / 6813 参数 +G10 L3 编程 + F64.0 报警接线全流程
FANUC 刀具寿命管理(TM)按「开关参数 → 组数配置 → 计数触发 → G10 L3编程 → PMC 报警信号」五步启用:先把 8132#0 设为 1(0i-F 还需设 6813),用 6800 配组数×刀数与次数/时间模式,13203#7 选计数触发方式,再用 G10 L3 写分组与寿命,最后把F64.0/F64.3 接进 PMC 报警。改完须断电重启。FANUC 的刀具寿命管理(Tool Life Management,简称 TM)是系统自带的一项实用功能:把同类型刀具编成「组」,预先给每组设定一个寿命(用多少次、或切削多少分钟),加工时系统自动计数,寿命快到时提前预告、寿命到了自动换同组备用刀或报警停机。对批量线、自动化
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
报警代码与排查FANUC 刀具寿命管理(TM)按「开关参数 → 组数配置 → 计数触发 → G10 L3 编程 → PMC 报警信号」五步启用:先把 8132#0 设为 1(0i-F 还需设 6813),用 6800 配组数×刀数与次数/时间模式,13203#7 选计数触发方式,再用 G10 L3 写分组与寿命,最后把 F64.0/F64.3 接进 PMC 报警。改完须断电重启。 FANUC 的刀具寿命管理(Tool Life Management,简称 TM)是系统自带的一项实用功能:把同类型刀具编成「组」,预先给每组设定一个寿命(用多少次、或切削多少分钟),加工时系统自动计数,寿命快到时提前预告、寿命到了自动换同组备用刀或报警停机。对批量线、自动化产线尤其有用。 本文把「开关参数 → 组数配置 → 计数触发 → G10 L3 编程 → PMC 报警信号」这条完整链路一次讲清,参数号全部以 FANUC 0i-D / 0i-F 系列核对过为准
本文档共 7 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/2139.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 7 页,便于复制与检索)
第 1 页
www.share5.cn
FANUC 刀具寿命管理(TM)怎么开?
8132#0 / 13203#7 / 6800 / 6813 参数 +
G10 L3 编程 + F64.0 报警接线全流程
分类:发那科系统发布:2026-10-28
原文链接:https://www.cncshare.com/2139.html
一句话答案:FANUC 刀具寿命管理(TM)按「开关参数 → 组数配置 → 计数触发 → G10 L3
编程 → PMC 报警信号」五步启用:先把 8132#0 设为 1(0i-F 还需设 6813),用 6800 配
组数×刀数与次数/时间模式,13203#7 选计数触发方式,再用 G10 L3 写分组与寿命,最后把
F64.0/F64.3 接进 PMC 报警。改完须断电重启。
FANUC 的刀具寿命管理(Tool Life Management,简称 TM)是系统自带的一项实用功能:把
同类型刀具编成「组」,预先给每组设定一个寿命(用多少次、或切削多少分钟),加工时系统
自动计数,寿命快到时提前预告、寿命到了自动换同组备用刀或报警停机。对批量线、自动化产
线尤其有用。
本文把「开关参数 → 组数配置 → 计数触发 → G10 L3 编程 → PMC 报警信号」这条完整链
路一次讲清,参数号全部以 FANUC 0i-D / 0i-F 系列核对过为准。
“先说结论:开户只要 8132#0=1;0i-F 还要设 6813(最大组数,0 即默认 128 组);6800 的
GS1/GS2 两位决定「多少组 × 每组几把刀」,6800#2 选按次数还是按时间;13203#7 选计
数由 M06 还是 T 代码触发;6810 是忽略号,用来区分「普通 T 代码」和「调组 T 代码」;
最后用 G10 L3 … G11 把分组/寿命/刀补写进系统;寿命信号 F64.0(到寿)和 F64.3(预告,
需 6805#4=1)接进 PMC,连到 A 地址报警即可。”
一、刀具寿命管理(TM)到底是干什么的
一句话:它管的是「这把刀还能再用多久」,而不是「刀补多少」。
系统把若干把相同/可互换的刀具放进一个组(Group),每组有一个总寿命(次数或分钟)。
每次调用该组刀具,计数器 +1(次数模式)或累加实际切削时间(时间模式)。寿命快用完时,
系统在同组里自动挑下一把备用刀接着干;整组都用完了,才真正报警停机。
第 2 页
www.share5.cn
它解决的核心痛点是:避免刀具磨秃了还在切,导致工件批量报废。人工记刀次很容易忘,TM 让
系统替你记。
二、开户第一步:8132#0 与 6813(0i-D / 0i-F 差异)
开 TM 的总开关是参数 8132#0(TLF):
• 8132#0 = 0:关闭刀具寿命管理
• 8132#0 = 1:开启刀具寿命管理
改完要断电重启,重启后 OFFSET/SETTING 里才会出现「TL 寿命(TOOLLF)」软键入口。
表1:8132#0 开户后两系列的差异
现场最常见的坑:在 0i-F 上只改了 8132#0,没设 6813,结果「TL 寿命」画面死活不出
来——补上 6813(比如 128)再断电重启就有。
三、组数×刀数怎么配:6800 的 GS1/GS2 与 LTM 位
开户后,真正决定「能建多少组、每组几把刀」的是参数 6800 的 GS1(#0)/ GS2(#1)两
位,以及选寿命类型的 LTM(#2)。
表2:6800#0/#1(GS1/GS2)组合
• 6800#2(LTM)= 0:按次数计寿命(每调用一次 +1)
• 6800#2(LTM)= 1:按时间计寿命(实际切削分钟)
第 3 页
www.share5.cn
“时间模式只统计 G01/G02/G03 真正切削的时间,G00 快速移动、主轴停、M30 收尾都不计
时——这点比「靠 M30 凑次数」准得多,适合 FMS 混流加工。”
另外 6813 是「最大组数上限」,值是 8 的整数倍(0i-D 默认 128,0i-F 需显式设)。它和 6800
的关系:6800 决定「组数×刀数」的比例,6813 决定总数天花板。
四、计数触发与忽略号:13203#7 与 6810
参数 13203#7 决定「寿命计数什么时候 +1」:
• 13203#7 = 0:由 M06 / 启动的 M 代码触发(加工中心常用,换刀时计数)
• 13203#7 = 1:由 T 代码触发(一调刀就计数)
加工中心一般留 0(随 M06 换刀计数);车床或想「一调刀就算一次」的场景才设 1。
参数 6810 是「忽略号(Ignore Number)」,用来区分普通 T 代码和「调组」T 代码:
• 若 6810 = 100,则程序里写 T101 表示「调用第 1 组刀具」(= 忽略号 100 + 组号 1),
系统会按组管理并计数;
• 写 T1(小于忽略号)则当作普通 T 代码处理,不进寿命管理;
• 组里具体用哪把物理刀、带什么刀补,由组定义里的 T/H/D 决定。
“一句话记忆:T 代码小于 6810 = 普通刀;T 代码大于 6810 = 调组刀。改 6810 后同样要
断电重启才生效。”
第 4 页
www.share5.cn
五、G10 L3 编程:分组、寿命、刀补一次性写进去
分组和寿命最干净的做法是用一段程序经 G10 L3 写进去,再用 G11 结束:
O9001 (TOOL LIFE SETUP)
G10 L3 ; 设定刀具寿命数据开始
P1 L10 ; P1=第1 组,L10=该组寿命10 次(或10 分钟,取决于6800#2)
T0101 ; 1 号刀,H01 长度补偿,D01 半径补偿,归入第1 组
T0202 ; 2 号刀,H02/D02,归入第1 组
P2 L8 ; 第2 组,寿命8 次
T0303 ; 3 号刀,H03/D03,归入第2 组
G11 ; 设定结束
M30 ;
要点:
• P = 组号,L = 该组寿命值(次数或分钟,组总寿命 = L × 该组刀数);
• T H D = 刀具号 / 长度补偿号 / 半径补偿号,决定组内每把物理刀和刀补;
• 想按组单独选次数还是时间,可在 P_L_ 后加 Q:Q 不写或 =1 按次数,=2 按时间(覆盖
6800#2 的全局设定);
• 加工程序里调用组刀具就用「调组 T 代码」,例如 T0199 表示调第 1 组、用分配到的刀
补;想取消刀补不计数就写 T0188(00 刀补)。
表3:G10 L3 关键地址含义
删除某个组
:单独执行
G10 L3 Pn ;
(只给组号,不给 L 和 T)再
G11
,即可删掉第 n 组。寿命到清零则在「TL 管理」画面把光标移到该组计数栏,[操作]→[清除]→[执行]。
第 5 页
www.share5.cn
六、寿命信号怎么接 PMC:F64.0 报警 / F64.3 预告(6805#4)
TM 把寿命状态放在 F64 这组信号里,要接到屏幕上必须走 PMC:
• F64.0(刀具寿命到达 / 更换信号):整组寿命用完时接通。把它引到某个 A 地址(外部报
警),在 PMC 里编一条报警信息(如「EX1033 刀具寿命已到达请检查刀具」),系统就
弹报警停机。
• F64.3(刀具寿命预告信号 THCHB):寿命快到时提前接通,用来做「还差几把、该准备换
刀了」的提示。
关键:F64.3 不是默认可用的,必须先把参数 6805#4(LFB)= 1 打开;另外 6802#4 控
制预告范围:
• 6802#4 = 0:组内每把刀都输出 F64.3;
• 6802#4 = 1:只有本组最后一把刀才输出 F64.3。
预告的「提前量」由 6844(剩余次数)/ 6845(剩余分钟)设定——这两个值比寿命大,就不
出预告。
第 6 页
www.share5.cn
七、时间模式 vs 次数模式,以及现场几个易错点
次数模式 vs 时间模式怎么选?
• 次数模式:每完成一次调用(M30/M06 或 T 触发)计数 +1,简单直观,适合「每工件加
工内容完全一样」的循环工序(钻孔、攻丝);
• 时间模式:只统计真正切削的时间,不受空跑、试切影响,适合批量稳定切削,也是 FMS 混
流加工的标配。
现场几个易错点(血泪总结):
1. 只开 8132#0 没设 6813:0i-F 上 TM 画面不出来,补 6813 重启即可。
2. 计数器不增加:先查 13203#7 触发方式对不对(M06 还是 T);再查程序里是不是用了
「普通 T 代码」(小于 6810),系统根本没把它当组刀;次数模式下还要确认 M30/M06 真
的执行到了。
3. F64.3 预告没反应:八成是 6805#4 没开,或 6844/6845 设得比寿命还大。
4. 复位丢时间:次数模式一般实时记;时间模式的实际切削时间在 M30/换刀时才正式提交,
中途按 Reset 或断电可能丢一段——关键产线要在 PMC 里捕捉复位信号强制写回。
5. 最大寿命上限:单组寿命值上限是 9999 次或 4300 分钟,超了系统不认。
“一句话:TM 不难,难在参数分散在 6800/6810/6813/13203/6805 好几处,且 0i-D 和 0i-F 开
第 7 页
www.share5.cn
户条件不同。按本文顺序设一遍,再拿一段小程序跑通「计数 → 预告 → 报警 → 清零」闭环,
就能放心上产线。”
常见问题
FANUC 刀具寿命管理 8132#0 设了 1,为什么还是没有 TL 寿命画面?
最常见的原因是 0i-F 系列还要额外设参数 6813(最大组数,范围 0–256,取 8 的整数倍,
设 0 等同默认 128 组)。0i-D 上 6813 默认就是 128、可以不设;但 0i-F 上若只改了 8132#0
而没设 6813,OFFSET/SETTING 里的「TL 寿命」软键就不会出现。改完 8132#0 和(0i-F 的)
6813 后都必须断电重启才生效。此外确认写保护已关、参数确实写进去了,而不是改了又自动
跳回 0。
刀具寿命计数器一直不增加,怎么排查?
先分清是「次数模式」还是「时间模式」。次数模式下,计数一般由 M30/M06 或 T 代码触发,
触发方式由 13203#7 决定(0=M06/启动M 代码,1=T 代码)——先确认你用的触发方式和编
程一致。然后看程序里调刀用的是不是「调组 T 代码」(要大于 6810 忽略号的值),如果写
的是小于 6810 的普通 T 代码,系统只当普通换刀、根本不进寿命管理,自然不计数。时间模
式则要确认走的是 G01/G02/G03 真正切削,空跑和试切不计时。最后检查该组是否已被清零或
寿命值设成了 0。
F64.0 寿命报警怎么接到屏幕上显示?
F64.0 是「刀具寿命到达 / 更换信号」,寿命整组用完时由系统置 1。它本身不会自动弹报警,
必须进 PMC 梯形图把它引到一个 A 地址(外部报警地址),再在梯形图里用该 A 地址驱动
一条报警信息(例如「EX1033 刀具寿命已到达请检查刀具」),系统才会在屏幕上报警并停
机。同理,想做「快到寿命的预告提示」就用 F64.3(需先把 6805#4=1 打开),同样接 A 地
址做提示信息。报警文本在 PMC 报警表或梯形图对应的信息号里编辑,与具体机床厂家的报警
号分配有关,现场以本机梯形图为准。
最后更新:2026-10-28
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。