 PDF
文档简介
报警代码与排查“使用前提:先确认机床的编码器配置(绝对/增量、直连/带齿轮比)与主轴档位数。带齿轮比的机床,5221–5224 / 5231–5234 / 5241–5244 是分档的,四档都要填。本表只做”参数号 → 含义 → 常用值”的对照,不替代机床厂参数说明书。改参数前必须备份,一次只改一组。” 一、怎么用这张表三个原则,比参数本身更重要: 1. 先分类,再动手。 5200–5294 不是一堆孤立的参数,而是五个功能块:开关位 / 齿轮比 / 转速上限 / 增益与时间常数 / 偏差极限。先判断你遇到的问题落在哪一块。 2. 先看诊断,再改参数。 空走程序读 452/453,用它决定改增益还是改时间常数——不要凭感觉调。 3. 一次只改一组。 同时改增益、时间常数、偏差极限,就再也分不清是哪一项起了作用。 二、参数区段总表(5200–5294) 2.1 开关位:5200–5202 2.2 齿轮比:5221–5224 / 5231–523
本文档共 4 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/2631.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 4 页,便于复制与检索)
第 1 页
www.share5.cn
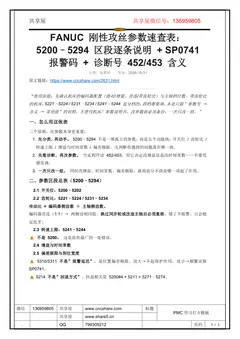
FANUC 刚性攻丝参数速查表:
5200–5294 区段逐条说明 + SP0741
报警码 + 诊断号 452/453 含义
分类:发那科发布:2026-10-31
原文链接:https://www.cncshare.com/2631.html
“使用前提:先确认机床的编码器配置(绝对/增量、直连/带齿轮比)与主轴档位数。带齿轮比
的机床,5221–5224 / 5231–5234 / 5241–5244 是分档的,四档都要填。本表只做”参数号 →
含义 → 常用值”的对照,不替代机床厂参数说明书。改参数前必须备份,一次只改一组。”
一、怎么用这张表
三个原则,比参数本身更重要:
1. 先分类,再动手。 5200–5294 不是一堆孤立的参数,而是五个功能块:开关位 / 齿轮比 /
转速上限 / 增益与时间常数 / 偏差极限。先判断你遇到的问题落在哪一块。
2. 先看诊断,再改参数。 空走程序读 452/453,用它决定改增益还是改时间常数——不要凭
感觉调。
3. 一次只改一组。 同时改增益、时间常数、偏差极限,就再也分不清是哪一项起了作用。
二、参数区段总表(5200–5294)
2.1 开关位:5200–5202
2.2 齿轮比:5221–5224 / 5231–5234
传动比 = 编码器侧齿数 ÷ 主轴侧齿数。
编码器直连(1:1)→ 两侧设相同值。换过同步轮或改造主轴后必须重核,错了不报警、只会稳
定乱牙。
2.3 转速上限:5241–5244
不是 5200。 这是流传最广的一处错误。
2.4 增益与时间常数
2.5 偏差极限与到位宽度
5310/5311 不是”报警延迟”,是位置偏差极限。设大→不起保护作用,设小→频繁误报
SP0741。
5214 不是”回退方式”。回退相关是 5200#4 + 5211 + 5271–5274。
第 2 页
www.share5.cn
三、诊断号 452 / 453 / 450 / 451
调试目标(现场经验值,以机床厂精度要求为准):
• 453 尽量接近 1(≤1 最佳;≤10% 仍属常见可接受范围)
• 450 小于 200(检测单位)
判读分流:
• 452 全程不为 0 → 增益不一致(核 5280–5284 与 4065–4068)
• 452 仅加减速段偏大 → 时间常数(5261–5264 / 5271–5274)
• 452 仅带载时偏大 → 不是参数问题,查刀具/底孔/排屑/机械负载
四、SP0741 报警码与三类根因
SP0741 / SV0741 = 刚性攻丝误差过大(Rigid Tap Excess Error)。 只表示”同步误差超限”,
不指明责任方。
分流办法:做一次空载程序对比。 空载 452 正常、带载才超标 → 问题在切削与负载,先把工
艺改对,再考虑动阈值。
第 3 页
www.share5.cn
五、相关报警号(200 / 201 / 203 / 204 / 205)
常见问题(FAQ)
刚性攻丝参数 5200 和 5241 哪个是转速上限?
5241–5244 才是转速上限(一档到四档),不是 5200。
5200 是开关位:5200#0 决定 G84 是不是默认刚性攻丝,5200#4 决定回退时倍率是否有效。
S 指令超出 5241/5242 的设定值时,系统报 200 号报警(非法 S 代码指令)。所以”转速上
不去/一提高就报警”要改的是 5241–5244。
这个混淆在中文资料里非常普遍,调参数前先认清这一点,能少走很多弯路。
SP0741 报警码在表里怎么对应根因?
SP0741 只说”同步误差超限”,本身不含根因信息,要用诊断号反推:
• 先空走程序看 452:全程不为 0 → 找 5280–5284 与 4065–4068 是否同值(增益不一
致是最高频原因);
• 452 仅加减速段大 → 调 5261–5264 / 5271–5274 时间常数;
• 空载正常、带载才大 → 转去查丝锥、底孔、排屑、切削液和攻丝轴润滑/丝杠/联轴器。
判断技巧:如果是攻丝轴滞后而主轴正常,只调大主轴偏差极限 5311 是无效的,要查轴侧。
第 4 页
www.share5.cn
不同 0i 系统,5200 区段一样吗?
大体一致,但不保证完全相同。 0i-D / 0i-F / 0i-F Plus 与 31i 在刚性攻丝上共用同一套参数框
架(5200 开关位、5221/5231 齿轮比、5241 转速上限、5280 增益、5310 偏差极限),但:
• 部分功能(如 5203#2 前馈 RFF)只在较新的 0i-F Plus 上提供;
• 个别参数号在不同系统世代可能被占用或含义微调;
• 双主轴机型可能有独立的增益组。
做法:先用本表定位方向,再回查你机床对应的参数说明书确认具体参数号与取值范围。本表用
于快速定位,不替代随机说明书。
最后更新:2026-10-31
延伸阅读:FANUC 刚性攻丝参数全解:M29/G84 同步 + 5200–5294 参数链 + SP0741 ——
本文是速查表,只给区段与判据;每段为什么这么设、调试顺序怎么排、五个常见翻车点,都在
那一篇里。
相关:回零失败怎么分类排查 —— 如果攻丝问题是「Z 轴每次停的位置都不一样」,先排除回
零与参考点,再回到本表查 5200–5294。
相关:加工尺寸忽大忽小:四条线分离法 —— 攻丝的螺距偏差属于「位置同步线」,与尺寸漂
移的排查入口不同,两篇一起看能分清。
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。