 PDF
文档简介
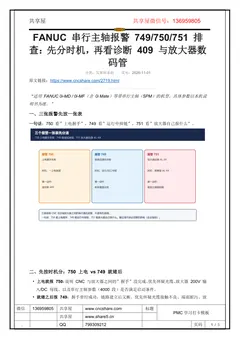
报警代码与排查“适用 FANUC 0i-MD / 0i-MF(含 0i Mate)等带串行主轴(SPM)的机型。具体参数以本机说明书为准。” 一、三张报警先放一张表一句话:750 看”上电握手”,749 看”运行中掉链”,751 看”放大器自己报什么”。 二、先按时机分:750 上电 vs 749 就绪后 • 上电就报 750:说明 CNC 与放大器之间的”握手”没完成。优先怀疑光缆、放大器 200V 输入/DC 母线、以及串行主轴参数(4000 段)是否满足启动条件。 • 就绪之后报 749:握手曾经成功,链路建立后又断。优先怀疑光缆接触不良、端面脏污、放
本文档共 5 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/2719.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 5 页,便于复制与检索)
第 1 页
www.share5.cn
FANUC 串行主轴报警 749/750/751 排
查:先分时机,再看诊断 409 与放大器数
码管
分类:发那科系统发布:2026-11-01
原文链接:https://www.cncshare.com/2719.html
“适用 FANUC 0i-MD / 0i-MF(含 0i Mate)等带串行主轴(SPM)的机型。具体参数以本机说
明书为准。”
一、三张报警先放一张表
一句话:750 看”上电握手”,749 看”运行中掉链”,751 看”放大器自己报什么”。
二、先按时机分:750 上电 vs 749 就绪后
• 上电就报 750:说明 CNC 与放大器之间的”握手”没完成。优先怀疑光缆、放大器 200V 输
入/DC 母线、以及串行主轴参数(4000 段)是否满足启动条件。
• 就绪之后报 749:握手曾经成功,链路建立后又断。优先怀疑光缆接触不良、端面脏污、放
第 2 页
www.share5.cn
大板,以及运行中动力线干扰。
• 复位消不掉:如果 749/750 在 CNC 复位后清不掉,必须整机断电,连同主轴放大器一侧
的电源一起关掉再上电——只复位 CNC 没用。
三、读诊断 409:四个位拆开看
750 的根因几乎都藏在
诊断号 409
里。
SYSTEM → 诊断 → 输入 409 → 搜索
,逐位读:
速记:SPE 查参数、S1E/S2E 查光缆与放大器、SHE 是 CNC 板。
四、看放大器数码管
主轴放大器(SPM)面板上的 7 段数码管是第二判据:
• SU-01、AL-24:上电过程中的正常状态,不算故障,等初始化走完即可。
• A、A1、A2:放大器自身控制程序没正常启动,通常是 ROM 或控制板问题,需更换。
• 其它 AL-XX:按 751 处理——以数码管上的 AL-XX 编号为准(如 AL-12 过流、AL-27 编
码器、AL-31 电机过热等),断电重启;仍报则查对应维护手册。
第 3 页
www.share5.cn
• 751 的本质就是”放大器自己报了警、CNC 只是把那个号转显示出来”,所以处理依据永远
在放大器数码管上,不是 CNC 屏幕。
五、动手排查顺序
1. 整机断电 → 复插 CNC 侧 JA41 与放大器侧 JA7B / JA7A 光缆两端,检查端面脏污、
插头松动、线缆被柜门压伤或折断。
2. 上电 → 记下放大器数码管显示,再读诊断 409 的 S1E / S2E。
3. 换一根已知良好的光缆复测 → 仍报 750 则查放大器 200V 输入与 DC 母线。
4. SPE = 1 → 对照参数备份核对 4000 段串行主轴参数(随机床配置,无通用值)。
5. SHE = 1 → CNC 侧通讯模块异常,停机报修,勿反复上电。
6. 报 751 → 以数码管 AL-XX 为准,查该报警对应的电机、编码器或动力线。
“光缆不能弯折、不能用普通光纤替代;端面脏污用无水乙醇加无绒棉签擦。换光缆或放大器后
必须整机断电重启,750 只在上电握手时产生。”
第 4 页
www.share5.cn
六、几个常见坑
• 单主轴却按第二主轴握手:误把 No.3701#4(SP2)= 1,系统会去找并不存在的第二主轴,
照样报 750。先确认本机是否真有第二主轴。
• 750 只在握手时产生:换完光缆或放大器后若没整机断电重启,750 不会消除——因为握手
阶段已经过去了。
• 749 当成电机故障修:749 是通讯断,根因多在光缆/放大板,不是主轴电机本身;先排光缆
再怀疑电机。
• 751 只信屏幕号:屏幕上的 AL-XX 是 CNC 转发的,放大器数码管才是原始号,两者以放
大器为准。
七、收尾清单
• [ ] 已分清是 750(上电)/ 749(就绪后)/ 751(放大器 AL-XX)
• [ ] 读诊断 409,SPE/S1E/S2E/SHE 各自状态已记录
• [ ] 放大器数码管状态已读取(SU-01/AL-24 还是 A/A1/A2/AL-XX)
• [ ] 光缆 JA41↔JA7B 两端已复插、端面已清洁
• [ ] SPE=1 已核对 4000 段参数;SHE=1 已停机报修
• [ ] 751 已按放大器 AL-XX 编号定位到具体子系统
第 5 页
www.share5.cn
延伸阅读:串行主轴相关的 PMC 信号与 FANUC PMC 强制输出 FORCE 是同一套离散量逻
辑;主轴参数基础见 FANUC 模拟主轴调试。
常见问题
749 和 750 到底差在哪,为什么都要先断电?
750 是上电瞬间 CNC 与放大器握手没完成,749 是握手成功后运行/加工中链路又断了。两者
根因都可能落到光缆或放大板,但 749 更偏”接触/干扰”,750 更偏”参数/电源/硬件组合”。
复位清不掉时必须整机断电(含主轴侧电源)再上电——只按 CNC 复位无法重新走握手,所以
都要求先断电。
诊断 409 里 SPE=1 让我改 4000 段参数,可我没备份怎么办?
4000 段串行主轴参数(4000、4001、4004 等)随机床的电机和放大器型号而定,没有通用值,
盲改会越改越乱。优先从同型号机床、或 FANUC 提供的参数备份里恢复;没有备份就联系机床
厂家或北京发那科,按出厂配置表逐项回填,不要凭记忆填。
屏幕显示 AL-XX,但放大器数码管不亮/看不清,怎么定位?
751 的权威依据是放大器数码管上的 AL-XX 编号。若数码管不亮,多半是放大器电源(200V 输
入或 DC 母线)没到,先查放大器供电和急停链;若显示但看不清,拍照放大确认编号,再按该
编号查 SPM 报警含义(过流 AL-12、编码器 AL-27、过热 AL-31 等)。屏幕号只是转发,必
须以放大器为准。
最后更新:2026-10-31
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。