 PDF
FANUC ATC 报警 1010–1024 速查:机床厂自定义报警的反查方法与真实对照
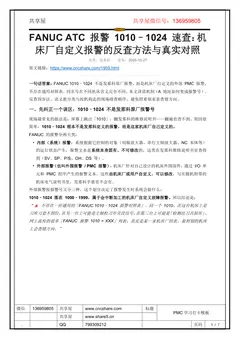
FANUC 1010–1024 不是发那科原厂报警,而是机床厂自定义的外部 PMC 报警,不存在通用对照表。同名号在不同机床含义完全不同。本文讲清机制(A 地址如何变成报警号)、反查四步法、语义族分类与按机构走的现场排查顺序,避免照着别家表查错方向。一、先纠正一个误区:1010–1024 不是发那科原厂报警号现场最常见的做法是:屏幕上跳出「1010」,翻发那科的维修说明书——翻遍也查不到。原因很简单:1010–1024 根本不是发那科定义的报警,而是这家机床厂自己定义的。FANUC 的报警分两大类:• 内部(系统)报警:系统根据它控制的对象(伺服放大器、串行主轴放大器、NC 本体等)的运行状态产生,报警文本是系统本身固有、不可修改的
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
报警代码与排查FANUC 1010–1024 不是发那科原厂报警,而是机床厂自定义的外部 PMC 报警, 不存在通用对照表。同名号在不同机床含义完全不同。本文讲清机制(A 地址如何变成报警号)、 反查四步法、语义族分类与按机构走的现场排查顺序,避免照着别家表查错方向。 一、先纠正一个误区:1010–1024 不是发那科原厂报警号现场最常见的做法是:屏幕上跳出「1010」,翻发那科的维修说明书——翻遍也查不到。原因很简单:1010–1024 根本不是发那科定义的报警,而是这家机床厂自己定义的。 FANUC 的报警分两大类: • 内部(系统)报警:系统根据它控制的对象(伺服放大器、串行主轴放大器、NC 本体等) 的运行状态产生,报警文本是系统本身固有、不可修改的,这类在发那科维修说明书里查得到(SV、SP、P/S、OH、DS 等)。 • 外部报警(也叫外围报警 / PMC 报警):机床厂针对自己设计的机床外围部件,通过 I/O 单元和 PMC 程
本文档共 7 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/1959.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 7 页,便于复制与检索)
第 1 页
www.share5.cn
FANUC ATC 报警 1010–1024 速查:机
床厂自定义报警的反查方法与真实对照
分类:发那科发布:2026-10-27
原文链接:https://www.cncshare.com/1959.html
一句话答案:FANUC 1010–1024 不是发那科原厂报警,而是机床厂自定义的外部 PMC 报警,
不存在通用对照表。同名号在不同机床含义完全不同。本文讲清机制(A 地址如何变成报警号)、
反查四步法、语义族分类与按机构走的现场排查顺序,避免照着别家表查错方向。
一、先纠正一个误区:1010–1024 不是发那科原厂报警号
现场最常见的做法是:屏幕上跳出「1010」,翻发那科的维修说明书——翻遍也查不到。原因很
简单:1010–1024 根本不是发那科定义的报警,而是这家机床厂自己定义的。
FANUC 的报警分两大类:
• 内部(系统)报警:系统根据它控制的对象(伺服放大器、串行主轴放大器、NC 本体等)
的运行状态产生,报警文本是系统本身固有、不可修改的,这类在发那科维修说明书里查得
到(SV、SP、P/S、OH、DS 等)。
• 外部报警(也叫外围报警 / PMC 报警):机床厂针对自己设计的机床外围部件,通过 I/O 单
元和 PMC 程序产生的报警文本。这些由机床厂或用户自定义,可以修改,写在随机附带的
机床电气说明书里,发那科手册里不会有。
外部报警按报警号又分三种,这个划分决定了报警发生时系统会做什么:
1010–1024 落在 1000–1999,属于会中断加工的机床厂自定义故障报警。所以结论是:
“ 不存在一份通用的「FANUC 1010–1024 报警对照表」。同一个 1010,在这台机床上是
刀库刀套不到位,在另一台上可能是主轴松刀开关没信号,在第三台上可能是「检测出刀具损坏」。
网上流传的很多「FANUC 报警 1010 = XXX」列表,其实是某一家机床厂的表,套到别的机床
上会查错方向。”
第 2 页
www.share5.cn
二、机制:PMC 的 A 地址是怎么变成报警号的
外部报警靠 A 地址触发。FANUC 的 PMC 地址包括 X、Y、R、K、D、T、C、A,其中 A 地
址专门用做「信息请求地址」:
• A 地址按位使用,每一位对应报警列表里的一条信息;
• PMC 程序里某个条件成立 → 接通对应的 A 地址 → 系统检索到与之绑定的报警文本和报
警号 → 屏幕弹出该报警。
报警号与 A 地址的对应是固定的:
报警号 = 1000 + 字节号 × 8 + 位号
即 A0.0 → 报警 1000,A0.7 → 报警 1007,A1.0 → 报警 1008,以此类推。把 1010–1024
这一窗口展开就是下面这张表:
“反过来算也很有用:看到 1018 → 1018 − 1000 = 18 = 2×8 + 2 → A2.2;看到 1024 → 24 =
3×8 + 0 → A3.0。知道报警号就能直接算出该去梯形图里找哪个线圈。”
第 3 页
www.share5.cn
三、反查四步法:说明书丢了也能定位
说明书丢失是常态。真正管用的方法不是背对照表,而是顺着 A 地址反查梯形图。四步:
第 1 步:看哪个 A 地址接通了
进 PMC 维护(PMCMNT)画面,找当前为 1 的 A 地址。已知报警号可直接按上一节公式换
算。
第 2 步:查「信息」画面拿对照
【MDI】
→
【SYSTEM】
→ 按三次
【▶】
→
【PMC 配置】
→ 选
【信息】
,可以看到
第 4 页
www.share5.cn
报警号 → A 地址 → 符号(注释)
的完整对应关系。这一步能直接拿到报警文本和符号注释,比猜快得多。
第 3 步:梯形图里定位该线圈
在梯形图画面按
【W-搜索】
,可以直接输入
A 地址(如 A2.2)
或
报警号(如 #1018)
,光标会跳到对应线圈。
第 4 步:逆推触发条件,直到 X 输入点
看线圈前面串联的条件,一级一级往前推,最后一定会落到某个 X 输入信号(接近开关、压力
开关、接触器辅助触点等)。推到 X 点,就可以拿万用表去现场量了。
“ 有些机床厂不是一个位对应一条,而是整个字节一起用:先找一个 A 字节,再看它与某个
R 地址的关系。典型写法是「R580 的每一位接通 → 触发 A0.0–A0.7 对应报警」,这时要查
的是 R580.0–R580.7 为什么会接通,而不是 A0.x 本身。”
四、真实对照:四台机床的 1010–1024 完全不同
第 5 页
www.share5.cn
下面四个来源都是真实机床厂 / 现场整理的表,把它们并排放在一起,「同号不同义」一目了然。
三个必须记住的结论:
1. 同一个 1010,四种完全不同的含义。最夸张的是机床厂 D:1024 = 继电器异常(前门锁
紧 KA15),跟刀库一点关系都没有——它只是恰好排在 1010–1024 这个窗口里。所以
「1010–1024 就是刀库报警」这个前提本身就是错的。
2. 1010–1024 这一段常常混排非 ATC 内容。上面机床厂 B 的 1012/1013 是切削液和排屑
机过载,跟换刀无关。别看到 1010 段就只盯着刀库查。
3. 别家机床厂的表不能套用。正确做法永远是:用报警号算出 A 地址 → 查本机梯形图。
“注:机床厂 A 的手册里 1017–1019 这一段没有列出(直接跳到 1020),这也说明号段内
的编号本身可能不连续,缺号是正常的。”
五、语义族:1010–1024 里最常见的是哪几类
虽然各家定义不同,但机床厂把 ATC 相关报警塞进 1010–1024 时,内容基本逃不出下面几族。
先看懂报警文本落在哪一族,排查方向就不会偏。
六、现场排查顺序:按机构走,别按报警号猜
换刀是一串有先后顺序的动作,报警只是告诉你「卡在了哪一步」。所以真正高效的做法是先记
住标准换刀时序,再判断卡点。
第 6 页
www.share5.cn
凸轮式机械手(刀臂式)加工中心的标准换刀顺序:
1. Z 轴上升到换刀点(常用第二参考点,FANUC 参数 1241)
2. 主轴定向停止(M19)
3. 刀套向下
4. 刀臂旋转 60° 扣刀(同时抓住主轴刀和刀库刀)
5. 主轴松刀(吹气)
6. 刀臂下拉、旋转 180° 交换刀具
7. 主轴夹刀
8. 刀臂旋转回原点 0°
9. 刀套向上回位,换刀完成
卡在第几步,就查第几步的确认信号。常见根因:
• 气压不足:松刀/打刀缸靠气压,一般要求 0.5–0.7 MPa;气压低是最常见也最容易被忽略
的原因。
• 接近开关 / 计数开关脏或间隙不对:刀库计数开关、刀臂原点开关、刀套上下开关,占了换
刀报警的绝大多数。
• Z 轴换刀点偏了:撞机后务必手轮摇到换刀位置核对,换刀点常用第二参考点(参数 1241),
位置不对后面每一步都过不去。
• 主轴定向失败:查编码器、皮带、定向参数。
• 刀臂不在原点:手动摇回原位后才能继续。
• 刀具超重 / 超长 / 未插到位:刀座变形、刀柄没装牢也会卡刀库。
恢复用的 M 码(以本机梯形图为准,不同厂家定义会变):
卡刀时的处理要点:换刀中途刀臂卡住,若电源没关、急停未按下,先按 RESET 解除自动换刀
状态,不要移动 Z 轴、不要旋转主轴;然后在 MDI 下按上面的 M 码分步把动作走完。
七、安全红线与备份
• 禁止短接信号、禁止删除 A 地址线圈来「消除」报警。报警是结果不是原因,跳过它等于
把故障埋起来,下一次可能就是掉刀或撞刀。
• 改 PMC 之前先备份梯形图,并记录改了哪一步。
• 恢复后必须核对主轴刀号与预备刀号,确认没换错刀再加工。
• 手册丢失时以本机梯形图为准,不要套用别家机床厂的对照表(见第四节)。
• 刀库/刀臂区域属于运动部件,检修遵守机床厂安全规范(LOTO);刀臂机构多为凸轮+弹簧
储能,断电后仍有动作风险。
常见问题
1010–1024 在发那科维修手册里为什么查不到?
第 7 页
www.share5.cn
因为它们不是发那科定义的报警。发那科的报警分内部报警(系统固有、不可改,手册可查)和
外部报警(机床厂用 PMC 的 A 地址自定义、可修改,写在随机机床说明书里)。1010–1024
落在外部报警的 1000–1999 段,属于机床厂自定义故障报警,所以发那科手册里必然没有。正
确做法是用「报警号 = 1000 + 字节×8 + 位」算出 A 地址,再查本机梯形图。
报警文本只有英文缩写看不懂怎么办?
三步:① 进 PMC 的「信息」画面(
SYSTEM
→
▶
×3 →
PMC 配置
→
信息
)看报警号→A 地址→符号注释的完整对应;② 在梯形图里用
W-搜索
输入 A 地址定位线圈;③ 逆推线圈前的串联条件,一直推到 X 输入点,拿万用表去现场量。这个过程不需要
报警文本,说明书丢了也能查。
能不能直接把 A 地址线圈删掉让报警不再出现?
不能。报警是结果不是原因,删线圈只是把提示灯掐了,故障仍在。刀库/ATC 类报警背后通常
是气压不足、接近开关脏或间隙不对、刀臂不在原点、Z 轴换刀点偏移这类真实问题,跳过报警
继续运行可能发展成掉刀、卡刀甚至撞刀。正确做法是逆推触发条件修根因;改 PMC 前务必先
备份梯形图。
最后更新:2026-10-27
相关:换刀卡死怎么强制解开 —— 反查出 1010–1024 报警含义、确认是换刀机构卡住之后,
下一步是把机构安全弄回原位,而不是继续查报警。
相关:撞刀后报警号怎么读?OT / 050x 对应根因 —— 本文讲 FANUC ATC 报警
1010–1024 反查,那一篇讲撞刀后别急着清报警、先把 OT/超程/PS 这些报警号和根因对上,
报警和根因一条线。
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。