 PDF
FANUC G41/G42 刀补干涉报警怎么解决?2×刀尖半径最小径向步距 + 5008#0检查开关
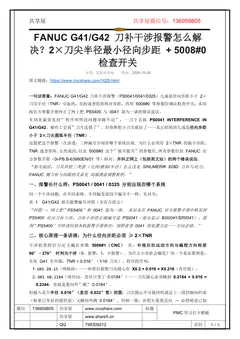
FANUC G41/G42 刀补干涉报警(PS0041/0041/0325)九成是径向步距小于 2×刀尖半径(TNR)引起的,先按速查矩阵核对步距,再用 5008#0 等参数位确认检查开关;本站按官方参数手册纠正了网上把 PS5400 与 0041 混为一谈的错误说法。车间里最常见的”程序明明没问题却跑不动”:一刀下去报 PS0041 INTERFERENCE ING41/G42。操作工会说”刀片选错了”,但你换把小刀尖就好了——真正的原因九成是径向步距小于 2×刀尖圆弧半径(TNR)。这篇把这个报警一次讲透:三种编号分别在哪个系统出现、为什么必须有 2×TNR 的最小步距、TNR 速查矩阵、五类成因、以及 5008#0 这个”能不
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
报警代码与排查FANUC G41/G42 刀补干涉报警(PS0041/0041/0325)九成是径向步距小于 2× 刀尖半径(TNR)引起的,先按速查矩阵核对步距,再用 5008#0 等参数位确认检查开关;本站按官方参数手册纠正了网上把 PS5400 与 0041 混为一谈的错误说法。 车间里最常见的”程序明明没问题却跑不动”:一刀下去报 PS0041 INTERFERENCE IN G41/G42。操作工会说”刀片选错了”,但你换把小刀尖就好了——真正的原因九成是径向步距小于 2×刀尖圆弧半径(TNR)。 这篇把这个报警一次讲透:三种编号分别在哪个系统出现、为什么必须有 2×TNR 的最小步距、 TNR 速查矩阵、五类成因、以及 5008#0 这个”能不能关”的参数位。所有参数位按 FANUC 官方参数手册(0i-PB B-63980EN/01 等)核对,并纠正网上(包括英文站)的两个错误说法。 “相关阅读:刀具补偿三类值(几何/磨损/半径
本文档共 6 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/1628.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 6 页,便于复制与检索)
第 1 页
www.share5.cn
FANUC G41/G42 刀补干涉报警怎么解
决?2×刀尖半径最小径向步距 + 5008#0
检查开关
分类:发那科系统发布:2026-10-24
原文链接:https://www.cncshare.com/1628.html
一句话答案:FANUC G41/G42 刀补干涉报警(PS0041/0041/0325)九成是径向步距小于 2×
刀尖半径(TNR)引起的,先按速查矩阵核对步距,再用 5008#0 等参数位确认检查开关;本站
按官方参数手册纠正了网上把 PS5400 与 0041 混为一谈的错误说法。
车间里最常见的”程序明明没问题却跑不动”:一刀下去报 PS0041 INTERFERENCE IN
G41/G42。操作工会说”刀片选错了”,但你换把小刀尖就好了——真正的原因九成是径向步距
小于 2×刀尖圆弧半径(TNR)。
这篇把这个报警一次讲透:三种编号分别在哪个系统出现、为什么必须有 2×TNR 的最小步距、
TNR 速查矩阵、五类成因、以及 5008#0 这个”能不能关”的参数位。所有参数位按 FANUC 官
方参数手册(0i-PB B-63980EN/01 等)核对,并纠正网上(包括英文站)的两个错误说法。
“相关阅读:刀具补偿三类值(几何/磨损/半径)怎么改见 SINUMERIK 828D 刀补与对刀;
FANUC 侧刀补与伺服的关系见伺服增益调整教程。”
一、报警长什么样:PS0041 / 0041 / 0325 分别出现在哪个系统
同一个干涉问题,在不同系统、不同触发原因下编号不一样,先对号:
表 1 G41/G42 相关报警编号对照(含官方原文)
“纠错一:网上把”PS5400″和 0041 混为一谈。 本站未在 FANUC 官方报警手册中核实到
PS5400 对应刀补干涉;刀补干涉的正确编号是 PS0041(部分显示 BG0041/SR0041)。看
到”PS5400″字样请回到本机报警手册核对,别照着查 0041 的处置方法——方向会错。”
二、核心原理一条讲清:为什么径向步距必须 ≥ 2×TNR
干涉检查的官方定义藏在参数 5008#1(CNC) 里:补偿后的运动方向与编程方向相差
90°–270° 时判为干涉(0:报警;1:不报警)。为什么小步距会触发?用一个真实算例看:
车床 G41 车外圆,TNR = 0.016″(1/16 刀尖),程序段序列:
1. G01 Z0.15(纯轴向)——补偿后假想刀尖圆心在 X0.2 + 0.016 = X0.216(直径值);
2. G01 X0.2184(纯径向,直径只变了 0.0184″)——刀尖圆心必须跳到 0.2184 + 0.016 =
0.2344,也就是要向外”跳” 0.0184″。
但插入是个半径 0.016″(直径 0.032″宽)的圆:刀尖圆心不可能同时满足上一段的轴向约束
(贴着已车好的圆柱面)又瞬间外跳 0.0184″。控制一算:补偿矢量要反向 → 必然啃进已加
第 2 页
www.share5.cn
工表面 → 报 PS0041。
结论(铁律):相邻两个补偿程序段之间的径向步距 ≥ 2×TNR。上例需要 ≥ 0.032″,实际
只有 0.0184″,差一半,必报。
45° 斜接工况可以略小:若径向段后面接的是 45° 倒角,实测下限约为 0.0092″(径向,TNR
0.0156″)——仍小于 2×TNR(0.0312″),但别把斜接的下限当通用值,直角过渡老老实实
用 2×TNR。
三、TNR 最小步距速查矩阵
车床 X 轴按直径编程时,按编程值直接查表(若本机 X 为半径编程,数值减半——半径/直径
编程由机床数据决定,现场核对):
表 2 TNR ↔ 最小径向(X)步距速查矩阵(90° 过渡,直径编程)
公制刀尖同理:TNR 0.4mm → 最小 X 步距 0.8mm。台钻式记忆法:矩阵值 = TNR × 2,贴
在工具箱上。
第 3 页
www.share5.cn
四、五类成因逐一对应
表 3 PS0041 五类成因:现象 → 首查 → 处置
另有两个”隐形”成因现场高频:刀补值填错单位(直径当成半径填,直接翻倍——由
5004#0(ODI) 决定按半径还是直径,填错立刻过切/报警),以及刀补表里 R 值是上一批次留下
的(换刀未更新,首查 offset 屏幕确认)。
五、参数位:5008#0 为什么不能关
第 4 页
www.share5.cn
表 4 刀补干涉相关参数位速查(0i 官方参数手册口径)
“广告(adsbygoogle = window.adsbygoogle || []).push({});纠错二:某英文技术站写”5008#0 = 1
才是打开干涉检查”——与官方参数手册相反。 FANUC 0i-PB 参数手册(B-63980EN/01)原
文:CNI 0: Performed(进行检查)/ 1: Not performed(不检查)。按他们的说法把 5008#0 设
成 1,等于亲手关掉了干涉检查,报警是不响了,但过切会直接出现在工件上。同理,他们说
的”5008#2 选 B 型补偿”也不对——A/B 型由 5003#0(SUP) 决定,5008#2 在 16i/18i 上是
G39 圆角功能开关。”
六、A/B/C 型补偿怎么选:各机型可用类型对照
表 5 FANUC 各系列刀补类型与前瞻能力
现场判断法:把 TNR 临时改成 0.001″(等效尖刀)报警消失 → 100% 是 TNR 几何问题,
不是坐标错。这是最快的二分定位。
七、跨品牌对照:2×TNR 是 ISO 通用规则
表 6 跨品牌刀补干涉对照
要点:参数号和报警文本各家不同,但”相邻补偿段径向步距 ≥ 2×TNR”是实现 ISO 6983(G
代码)刀尖半径补偿的通用几何约束——换系统不用重新学物理,只换查表。
八、三种验证手段:改完程序怎么确认
表 7 三种验证手段(按成本从低到高)
改完的判据:连续 3 件首件尺寸稳定 + 无 0041 复现 + 表面无接刀痕。别用”关掉 5008#0
让报警不响”当解决方案——那是把工件当保险丝。
九、G71/G70 循环内的 G41/G42:5106#2 / 5106#3 两个开关
FANUC 车床操作手册的明确规定(原文口径):使用刀尖半径补偿时,G41/G42 要写在复合
循环指令(G70/G71/G72/G73)之前,G40 写在 P~Q 轮廓块之外;若在 G70/G71/G72/G73 指
令内部出现 G40/G41/G42,报 PS0325。
但实际机床两种行为都见过,由参数决定:
• 粗车循环轮廓内写 G41/G42 → 5106#2(NT1):=1 时刀补指令被忽略、不报警;=0 时报
PS0325。
• G70 精车轮廓内写 G41/G42 → 5106#3(NT2):=1 时 G70 执行中刀补有效;=0 时报
PS0325。
这解释了一个高频疑问:”为什么 G71 粗车不报警、一到 G70 精车就报?”——粗车时
NT1=1 把刀补忽略了(不报但也没补),精车轮廓里 NT2=0 直接报 0325;或者轮廓里那几段
的 X 步距本来就小于 2×TNR,粗车被忽略、精车真算补偿时就爆。排查动作:先确认这两个
位的值,再把 G41/G42 规范到循环外(标准写法),最后按表 3 逐段核 X 步距。
第 5 页
www.share5.cn
常见问题(FAQ)
FANUC 0041 报警是刀片选错了吗?为什么换小刀尖反而好了?
多半不是”选错”,而是刀尖半径与程序的径向步距不匹配。换小 TNR 刀尖后 2×TNR 的门
槛跟着降(0.016″→0.008″,最小步距 0.032″→0.016″),原来的 0.0184″ 步距就过了
线——这反过来证明问题在步距不在刀片。根子上的修法:按表 2 核对每段 X 步距,不够就加
大引入段/中间段,或者改程序结构,而不是靠换刀尖”碰运气”(换刀尖还会带来切削参数不匹
配的新问题)。
参数 5008#0 能不能关掉刀补干涉检查?
不能。 官方定义 5008#0(CNI)=0 是”进行检查”、=1 是”不检查”——注意不少资料(包
括英文站)把这个位写反了,照着设成 1 等于亲手关掉安全网:报警是不响了,过切会直接啃
在工件上,而且没有第二次机会拦你。它只在两种场合可以临时动:①机床厂/OEM 调试特定工
艺;②你明确知道在做什么的受控测试。生产机保持 0。如果它”莫名其妙”变成 1,先查谁改
过参数,而不是继续生产。
为什么 G71 粗加工循环不报警,一到 G70 精加工就报 PS0041?
两种常见机制:①参数行为差异——5106#2(NT1)=1 时粗车轮廓里的 G41/G42 被忽略(不
报但也没补偿),而 G70 轮廓里 5106#3(NT2)=0 直接报;不过注意 G70 报的是 PS0325
(循环内指令不允许),报 PS0041 说明刀补真的在算。②步距问题被粗车掩盖——粗车切深
大、每刀 X 步距天然大于 2×TNR;精车轮廓里某些段(如倒角连接处、台阶过渡)X 步距只
有 0.00x”,真算补偿就爆。排查顺序:先读 5106#2/5106#3 → 把 G41/G42 规范到循环外、
G40 放 P~Q 之外 → 按表 3 逐段核 X 步距与 TNR。
第 6 页
www.share5.cn
最后更新:2026-10-24
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。