 PDF
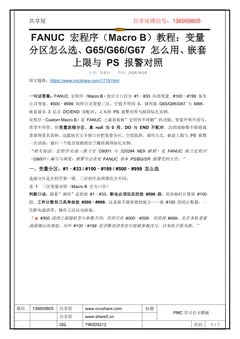
FANUC 宏程序(Macro B)教程:变量分区怎么选、G65/G66/G67 怎么用、嵌套上限与 PS 报警对照
FANUC 宏程序(Macro B)按官方口径分 #1–#33 局部变量、#100–#199 易失公共变量、#500–#999 保持公共变量三区,空值不等同 0,调用靠 G65/G66/G67 与 M98,嵌套最多 3 层且 DO/END 须配对;文末附 PS 报警对照与圆周钻孔实例。宏程序(Custom Macro B)是 FANUC 上最容易被”会用但不理解”的功能:变量声明不用写、类型不用管,但变量放错分区、拿 null 当 0 用、DO 与 END 不配对,出的故障都不报错或者报得莫名其妙。这篇按官方手册口径把变量分区、空值陷阱、调用方式、嵌套上限与 PS 报警一次讲清,最后一个能直接跑的法兰螺栓圆周钻孔实例。“相关阅读:宏
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
报警代码与排查FANUC 宏程序(Macro B)按官方口径分 #1–#33 局部变量、#100–#199 易失公共变量、#500–#999 保持公共变量三区,空值不等同 0,调用靠 G65/G66/G67 与 M98, 嵌套最多 3 层且 DO/END 须配对;文末附 PS 报警对照与圆周钻孔实例。 宏程序(Custom Macro B)是 FANUC 上最容易被”会用但不理解”的功能:变量声明不用写、 类型不用管,但变量放错分区、拿 null 当 0 用、DO 与 END 不配对,出的故障都不报错或者报得莫名其妙。这篇按官方手册口径把变量分区、空值陷阱、调用方式、嵌套上限与 PS 报警一次讲清,最后一个能直接跑的法兰螺栓圆周钻孔实例。 “相关阅读:宏程序实战(换刀宏 O9001 与 3202#4 NE9 解锁)见 FANUC 换刀宏程序 (O9001)编写与恢复;报警号总表见 FANUC 基本 PS/BG/SR 报警代码大全。” 一、变量
本文档共 7 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/1718.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 7 页,便于复制与检索)
第 1 页
www.share5.cn
FANUC 宏程序(Macro B)教程:变量
分区怎么选、G65/G66/G67 怎么用、嵌套
上限与 PS 报警对照
分类:发那科发布:2026-10-25
原文链接:https://www.cncshare.com/1718.html
一句话答案:FANUC 宏程序(Macro B)按官方口径分 #1–#33 局部变量、#100–#199 易失
公共变量、#500–#999 保持公共变量三区,空值不等同 0,调用靠 G65/G66/G67 与 M98,
嵌套最多 3 层且 DO/END 须配对;文末附 PS 报警对照与圆周钻孔实例。
宏程序(Custom Macro B)是 FANUC 上最容易被”会用但不理解”的功能:变量声明不用写、
类型不用管,但变量放错分区、拿 null 当 0 用、DO 与 END 不配对,出的故障都不报错或
者报得莫名其妙。这篇按官方手册口径把变量分区、空值陷阱、调用方式、嵌套上限与 PS 报警
一次讲清,最后一个能直接跑的法兰螺栓圆周钻孔实例。
“相关阅读:宏程序实战(换刀宏 O9001 与 3202#4 NE9 解锁)见 FANUC 换刀宏程序
(O9001)编写与恢复;报警号总表见 FANUC 基本 PS/BG/SR 报警代码大全。”
一、变量分区:#1–#33 / #100–#199 / #500–#999 怎么选
选错分区是宏程序第一错。三区的生命周期完全不同:
表 1 三区变量对照(Macro B 官方口径)
判断口诀:跟着”调用”走的放 #1–#33;断电必须还在的放 #500 段;其余临时计算放 #100
段。工件计数和刀具寿命放 #500–#999,这是新手最常错的地方——放 #100 段的计数器,一
次断电就清零,操作工还以为闹鬼。
“ #500 段的上限随机型与参数不同:有的只有 #500–#599,有的到 #999,先在本机变量
画面确认再规划。另外 #100–#199 是否断电清零也可能被参数改写,以本机手册为准。”
第 2 页
www.share5.cn
二、空值 ≠ 0:#1 没传参时是 null
没赋值的变量是”空”(null),不是 0。这是宏程序里最坑的静默故障:
G01 X#1
在 #1 没赋值时
不会报警、不会停、坐标就是不动
——程序看起来在跑,件已经废了。排查办法:在变量画面里看该变量是
空白
(空)还是
0.000
,空白就是没赋值。
两条纪律:
1. 宏入口先把要用到的局部变量显式赋初值,别指望”它应该有值”;
2. 判空用 [#1 NE #0](#0 永远是空),判零用 [#1 EQ 0]——两个判断别混用。
三、比较必须用运算符:EQ NE GT LT GE LE
条件表达式里写 = 或 > 必然报错(格式错误类 PS 报警)。合法比较符只有六个:
正确写法:
IF [#101 GE 100] GOTO 20
。写成
IF [#101 >= 100]
第 3 页
www.share5.cn
直接报表达式格式错。
四、逻辑组合:AND / OR / XOR 与方括号
• 每个条件各自包一层方括号:IF [[#1 GT 0] AND [#2 LT 10]] GOTO 30;
• AND / OR / XOR 是按位/逻辑运算符,写在中括号之间;
• 括号本身也有限制:嵌套(含函数括号)最多 5 层,超了报 PS0118(TOO MANY NESTED
BRACKETS,部分系列为 0118 段报警)。
五、IF-GOTO 与 IF-THEN
两种写法都能用,场景不同:
IF [#101 GT 100] GOTO 20 (条件成立跳到 N20,宏内跳转用 GOTO)
IF [#101 GT 100] THEN #102 = 1 (条件成立执行一条宏语句)
• GOTO 只在同一个程序内跳,目标 N 号找不到报 PS0128(宏序列号不正确);
• IF-THEN 后面只能跟一条宏语句,跟 NC 语句(如 G01)不行——要执行多句就跳转或子
程序;
• GOTO/WHILE 在 DNC 运行的主程序里不能用(相关报警 PS0123,视系列口径)。
六、WHILE / DO / END:最多 3 层、严格配对
#101 = 1
WHILE [#101 LE 10] DO1
...(循环体)
#101 = #101 + 1
END1
表 2 DO/END 的硬性规则
死循环自救:循环变量忘了自增是最常见的死机原因,循环体内第一件事就是改循环变量,或在
循环体里放一个计数上限判断强制 GOTO 跳出。
七、调用方式:G65 / G66 / G66.1 / G67 / M98
表 3 五种调用方式对照
G66 的经典用法
(钻孔宏):G81 打孔模式下挂 G66 宏,之后每个
X_ Y_
块都自动进宏算一次,最后
G67 取消
——忘 G67 是”后面程序全部行为异常”的经典原因。
第 4 页
www.share5.cn
八、参数传递字母表:A=#1 … Z=#26 完整对照表
G65/G66 的自变量按字母 → 局部变量号固定映射(I/J/K 可重复传,按顺序依次入组):
表 4 自变量指定Ⅰ:字母 ↔ 局部变量号
不能用来自变量指定的地址:G、L、N、O、P(G 被系统占用——用了报 PS0129 非法参数地
址;L 是重复次数、O 是程序号、N 是顺序号、P 是程序号/次数)。
“同一字母只能传一个值;要传”一组同性质数据”(比如多个孔的坐标),用 I/J/K 重复指定
(自变量指定Ⅱ,按 #4#5#6 一组一组往下排)。”
九、嵌套上限与报错:PS0121 / PS0122 / PS0126
表 5 嵌套相关报警(官方报警信息原文口径)
“ 层级口径随系列略有差异:15i 手册写宏嵌套 5 层,0i 系列手册常见”宏调用 4 层”,”
子程序 15 层”是流传很广的资料口径、未在本次核实的原文中出现——以你手上这台上电后手
册(参数说明)为准。”
十、PS 报警速查:宏程序高频报警对照
表 6 写宏最容易撞上的 PS 报警
第 5 页
www.share5.cn
十一、数学与函数:FIX / FUP / ROUND,角度一律用度
两个易错点:
1. 整数除法截断:#1 = 7 / 2 得 3(截断不四舍五入);要小数结果,先乘 1.0 或用浮点
形式 #1 = 7.0 / 2;
2. 三角函数用度——把 CAD 图上的弧度抄进 SIN/COS 是最常见的”宏算出来的坐标全
偏”原因。
十二、可运行实例:法兰螺栓圆周均布钻孔
需求:法兰中心 (X0 Y0),分布圆半径 R(#18),孔数 N(#20),起始角 A(#1,度),孔
深 Z(#26),钻速 F(#9)。宏 O9010:
O9010 (BOLT CIRCLE DRILL)
#101 = 0 (计数, 临时变量放 #100 段)
WHILE [#101 LT #20] DO1
#102 = #1 + #101 * 360.0 / #20 (当前孔角度=度)
#103 = #18 * COS[#102] (X = R*cos)
#104 = #18 * SIN[#102] (Y = R*sin)
G00 X#103 Y#104
G00 Z#105 (安全面, 由主程序传入或固定值)
第 6 页
www.share5.cn
G01 Z#26 F#9
G00 Z5.0
#101 = #101 + 1
END1
M99
主程序调用:
G65 P9010 R60. A30. Z-15. F120. T8
(R=分布半径 60,A=起始角 30°,8 孔)。
角度是度
(COS[30]=0.866),
循环变量用 #100 段
(不用保存),孔数与半径经字母表进 #20/#18。
改造练习:把”计数 + 逐孔算角度”改成 G66 模态版(每块进宏),体会 G67 忘写的后果;
再把加工件数累计写到 #500 段做产量统计——正好覆盖第一、七章的两个要点。
常见问题
FANUC 宏程序里 #100 和 #500 有什么区别?哪个断电不丢?
#500 断电不丢。#1–#33 是局部变量,跟着 G65/G66 调用走,调用返回就清掉,只用来传参
和存宏内临时值;#100–#199 是易失公共变量,断电清零,适合单件加工内的临时计算;
#500–#999 是保持型公共变量,断电保留,工件计数、刀具寿命、原点缓存这类必须跨电源周
第 7 页
www.share5.cn
期的值都放这里。把计数器放 #100 段是新手最常犯的错——一次断电统计全丢。注意 #500 段
的上限随机型不同(有的只到 #599),先在变量画面确认本机范围再规划。
宏程序调用报警 PS0124 是怎么回事?
PS0124 是 MISSING END STATEMENT:程序里有一个 DO 却找不到与它配对的 END。
Macro B 的 DO/END 必须同号 1:1 配对(DO1 对 END1),循环号只能在 1–3 之间(越界
是另一个报警 PS0126),嵌套最多 3 层且不能交叉(DO1…DO2…END1…END2 就是交叉)。
处理办法是从头数 DO/END:每个 DO 往下找同号 END,缺的补上;多层嵌套时建议在 END
后面加注释标明配对关系。如果 DO/END 数量看着是配对的还报 0124,检查是不是把 END 写
在了 IF 分支里导致扫描路径上不闭合。
宏程序里的角度是弧度还是度?正弦函数怎么写?
一律是度,Macro B 没有 RAD 关键字
。SIN[30] 就是 sin 30° = 0.5。常用写法:
#101 = #18 * COS[#102]
、
#102 = #1 + #101 * 360.0 / #20
(把孔序号换算成角度时直接用 360.0,不用做任何弧度换算)。与之相对,FANUC 的极坐标 G112/G12.1 或
某些 CAM 后置里的三角计算可能用别的单位——跨系统抄公式时先确认单位。另外两个算术坑:整数除法会截
断(7/2=3,要小数写成 7.0/2);ROUND 在表达式内是四舍五入到整数、用在移动地址上是按最小设定单
位圆整,两者别混用。
最后更新:2026-10-25
延伸阅读:FANUC 程序传输五种方式:RS-232/CF 卡/U 盘/以太网/DNC(宏程序文件的 % 起
止格式、O 号命名与传输乱码处置)
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。