 PDF
FANUC 0i-D / 0i Mate-D 系统完全拆解:从硬件到功能,维修工程师的速查手册
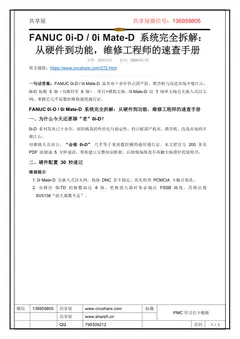
FANUC 0i-D / 0i Mate-D 虽发布十余年仍占国产机、教学机与改造市场半壁江山:0i-D 标配 5 轴(双路径车 8 轴)、串行+模拟主轴,0i Mate-D 仅 3 轴单主轴且无嵌入式以太网;掌握它几乎是数控维修通用通行证。FANUC 0i-D / 0i Mate-D 系统完全拆解:从硬件到功能,维修工程师的速查手册一、为什么今天还要聊“老”0i-D?0i-D 系列发布已十余年,却因极高的性价比与稳定性,仍占据国产机床、教学机、改造市场的半壁江山。对维修人员而言,“会修 0i-D” 几乎等于拿到数控圈的通用通行证。本文把官方 200 多页PDF 浓缩成 5 分钟速读,帮你建立完整知识框架,后续现场排故不再翻大海捞针
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
参数与机床数据FANUC 0i-D / 0i Mate-D 虽发布十余年仍占国产机、教学机与改造市场半壁江山: 0i-D 标配 5 轴(双路径车 8 轴)、串行+模拟主轴,0i Mate-D 仅 3 轴单主轴且无嵌入式以太网;掌握它几乎是数控维修通用通行证。 FANUC 0i-D / 0i Mate-D 系统完全拆解:从硬件到功能,维修工程师的速查手册一、为什么今天还要聊“老”0i-D? 0i-D 系列发布已十余年,却因极高的性价比与稳定性,仍占据国产机床、教学机、改造市场的半壁江山。 对维修人员而言,“会修 0i-D” 几乎等于拿到数控圈的通用通行证。本文把官方 200 多页 PDF 浓缩成 5 分钟速读,帮你建立完整知识框架,后续现场排故不再翻大海捞针的说明书。 二、硬件配置 30 秒速记维修提示 1. 0i Mate-D 无嵌入式以太网,现场 DNC 若不稳定,优先检查 PCMCIA 卡触点氧化。 2. 双路径 0i-TD 的轴数高达
本文档共 4 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/272.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 4 页,便于复制与检索)
第 1 页
www.share5.cn
FANUC 0i-D / 0i Mate-D 系统完全拆解:
从硬件到功能,维修工程师的速查手册
分类:基础知识发布:2026-01-12
原文链接:https://www.cncshare.com/272.html
一句话答案:FANUC 0i-D / 0i Mate-D 虽发布十余年仍占国产机、教学机与改造市场半壁江山:
0i-D 标配 5 轴(双路径车 8 轴)、串行+模拟主轴,0i Mate-D 仅 3 轴单主轴且无嵌入式以太
网;掌握它几乎是数控维修通用通行证。
FANUC 0i-D / 0i Mate-D 系统完全拆解:从硬件到功能,维修工程师的速查手册
一、为什么今天还要聊“老”0i-D?
0i-D 系列发布已十余年,却因极高的性价比与稳定性,仍占据国产机床、教学机、改造市场的半
壁江山。
对维修人员而言,“会修 0i-D” 几乎等于拿到数控圈的通用通行证。本文把官方 200 多页
PDF 浓缩成 5 分钟速读,帮你建立完整知识框架,后续现场排故不再翻大海捞针的说明书。
二、硬件配置 30 秒速记
维修提示
1. 0i Mate-D 无嵌入式以太网,现场 DNC 若不稳定,优先检查 PCMCIA 卡触点氧化。
2. 双路径 0i-TD 的轴数高达 8 轴,更换放大器时务必确认 FSSB 跳线,否则出现
SV5136“放大器数不足”。
第 2 页
www.share5.cn
三、5 大核心功能一次看懂
1. 纳米插补
指令单位 1 μm → 内部 1 nm,表面光洁度提升 30% 以上。 维修注意:需要 16 000 000
脉冲/转的高分辨率编码器,更换电机时若误装 1 000 000 脉冲版本,会导致插补报警
SV0423。
2. HRV3 伺服控制
电流环周期 125 μs,增益可比 HRV2 再提 1.5 倍。 调试技巧:使用 SERVO GUIDE 一
键扫描共振点,再手动微调 No.2021 滤波深度,可抑制 90% 高频啸叫。
3. 加工条件选择(PREC LEV)
1~10 级精度/速度快速切换,模具粗精加工混线最实用。 排故案例:用户反馈“开精加工级
反而过切”,发现 No.2066 拐角减速被误设为 0,恢复 400 后正常。
4. 双路径车削
同步/混合/重叠/等待/干涉检查 5 大功能,适合汽车轴类件双刀架加工。 常见报警:PATH2
干涉报警 PS0154,90% 源于坐标系偏移未更新,重设 G54 即可。
5. 8 级数据保护
0 级最低,7 级最高,可单独锁定 PMC、宏变量、刀补。 维修经验:设备移交后若出现“参
数无法写入”,先检查 8 级保护,再怀疑主板电池。
四、维修现场 3 个“一键”神器
第 3 页
www.share5.cn
五、易踩的 4 个坑
1. 0i Mate-D 没有快速以太网板,远程诊断只能用 RS-232C,波特率 19200 以上必丢包。
2. 存储卡 DNC 加工时,若程序大于卡容量 50%,会出现“_BUFFER OVERFLOW”,改用
数据服务器板可解。
3. 双路径车床换刀宏程序调用 M198,路径号写反会导致刀塔互撞,务必在 PMC 互锁。
4. 误操作防止功能出厂默认关闭,建议帮用户打开“刀补量超程确认”,可减少 30% 新手撞
刀。
六、一句话总结
0i-D / 0i Mate-D 并不“新”,却足够“稳”。掌握硬件差异 + 吃透五大功能 + 用好三件调试
神器,你就拥有了在车间横走的底气。更多实战案例与维修笔记,欢迎收藏、转发、留言交流!
推荐学习下载资料
第 4 页
www.share5.cn
零基础系统学习FANUC 系统维修技能群
如果你渴望在数控技术领域持续精进,希望获取更系统、更深入的FANUC 系统维修资料、PMC
编程案例以及各类故障排查指南,我们诚挚地向你推荐一个专注于数控技术分享的平台——共享
屋数控知识库。
在这里,你可以搜索并下载到大量经过实践检验的宝贵资料,与众多志同道合的技术同仁交流心
得,共同奏响学习与分享的乐章。从入门到精通,让每一次探索都更有方向,让知识的积累为你
赋能。
常见问题
这类问题现场应该怎么快速定位?
建议按「先看现象、再定地址、后查时序」的顺序:先确认故障是偶发还是必现,再定位到具体
地址,最后用梯形图逐条核对执行时序。
排查时应该以什么为准?
以现场实测为准,不是以程序为准。顺序是电气图 / 地址表 → 现场实测 → 梯形图程序,顺序
反了越改越偏。
修改后如何验证是否真正解决?
做完整记录:改前记录相关状态,改后重启立即读取同一批地址比对。地址应以后台实测为准,
不要套用理论结论。
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。