 PDF
FANUC MF PLUS 维修案例:SV0436 报警反复出现故障排查与根治方案
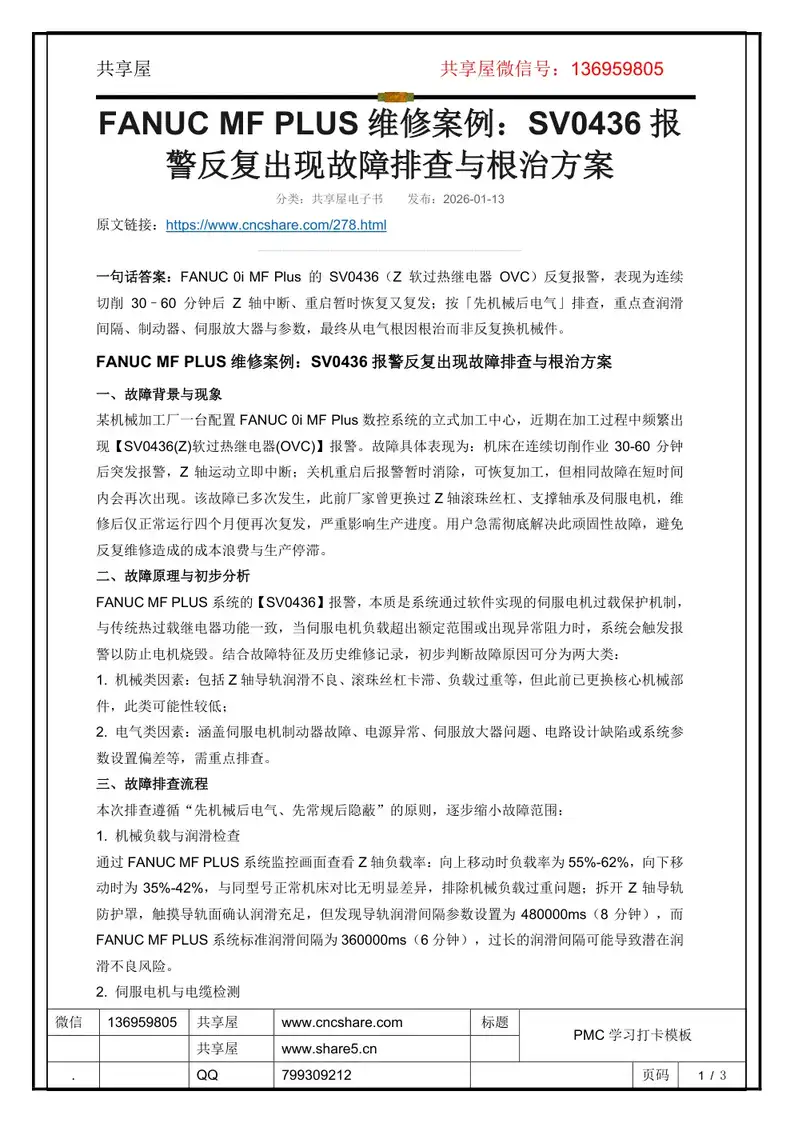
FANUC 0i MF Plus 的 SV0436(Z 软过热继电器 OVC)反复报警,表现为连续切削 30–60 分钟后 Z 轴中断、重启暂时恢复又复发;按「先机械后电气」排查,重点查润滑间隔、制动器、伺服放大器与参数,最终从电气根因根治而非反复换机械件。FANUC MF PLUS 维修案例:SV0436 报警反复出现故障排查与根治方案一、故障背景与现象某机械加工厂一台配置FANUC 0i MF Plus 数控系统的立式加工中心,近期在加工过程中频繁出现【SV0436(Z)软过热继电器(OVC)】报警。故障具体表现为:机床在连续切削作业30-60 分钟后突发报警,Z 轴运动立即中断;关机重启后报警暂时消除,可恢复加工,但相同故障在
原版 PDF 下载通道暂未开放,可在线阅读全文;后续开放后此处会自动启用。
文档简介
报警代码与排查FANUC 0i MF Plus 的 SV0436(Z 软过热继电器 OVC)反复报警,表现为连续切削 30–60 分钟后 Z 轴中断、重启暂时恢复又复发;按「先机械后电气」排查,重点查润滑间隔、制动器、伺服放大器与参数,最终从电气根因根治而非反复换机械件。 FANUC MF PLUS 维修案例:SV0436 报警反复出现故障排查与根治方案一、故障背景与现象某机械加工厂一台配置FANUC 0i MF Plus 数控系统的立式加工中心,近期在加工过程中频繁出现【SV0436(Z)软过热继电器(OVC)】报警。故障具体表现为:机床在连续切削作业30-60 分钟后突发报警,Z 轴运动立即中断;关机重启后报警暂时消除,可恢复加工,但相同故障在短时间内会再次出现。该故障已多次发生,此前厂家曾更换过Z 轴滚珠丝杠、支撑轴承及伺服电机,维修后仅正常运行四个月便再次复发,严重影响生产进度。用户急需彻底解决此顽固性故障,避免反复维修造成的成本浪费
本文档共 3 页,整理自 www.cncshare.com,原文链接:https://www.cncshare.com/278.html。本站提供逐页在线阅读,便于在手机与电脑上对照现场排查。
📖 展开文字版全文(共 3 页,便于复制与检索)
第 1 页
www.share5.cn
FANUC MF PLUS 维修案例:SV0436 报
警反复出现故障排查与根治方案
分类:共享屋电子书发布:2026-01-13
原文链接:https://www.cncshare.com/278.html
一句话答案:FANUC 0i MF Plus 的 SV0436(Z 软过热继电器 OVC)反复报警,表现为连续
切削 30–60 分钟后 Z 轴中断、重启暂时恢复又复发;按「先机械后电气」排查,重点查润滑
间隔、制动器、伺服放大器与参数,最终从电气根因根治而非反复换机械件。
FANUC MF PLUS 维修案例:SV0436 报警反复出现故障排查与根治方案
一、故障背景与现象
某机械加工厂一台配置FANUC 0i MF Plus 数控系统的立式加工中心,近期在加工过程中频繁出
现【SV0436(Z)软过热继电器(OVC)】报警。故障具体表现为:机床在连续切削作业30-60 分钟
后突发报警,Z 轴运动立即中断;关机重启后报警暂时消除,可恢复加工,但相同故障在短时间
内会再次出现。该故障已多次发生,此前厂家曾更换过Z 轴滚珠丝杠、支撑轴承及伺服电机,维
修后仅正常运行四个月便再次复发,严重影响生产进度。用户急需彻底解决此顽固性故障,避免
反复维修造成的成本浪费与生产停滞。
二、故障原理与初步分析
FANUC MF PLUS 系统的【SV0436】报警,本质是系统通过软件实现的伺服电机过载保护机制,
与传统热过载继电器功能一致,当伺服电机负载超出额定范围或出现异常阻力时,系统会触发报
警以防止电机烧毁。结合故障特征及历史维修记录,初步判断故障原因可分为两大类:
1. 机械类因素:包括Z 轴导轨润滑不良、滚珠丝杠卡滞、负载过重等,但此前已更换核心机械部
件,此类可能性较低;
2. 电气类因素:涵盖伺服电机制动器故障、电源异常、伺服放大器问题、电路设计缺陷或系统参
数设置偏差等,需重点排查。
三、故障排查流程
本次排查遵循“先机械后电气、先常规后隐蔽”的原则,逐步缩小故障范围:
1. 机械负载与润滑检查
通过FANUC MF PLUS 系统监控画面查看Z 轴负载率:向上移动时负载率为55%-62%,向下移
动时为35%-42%,与同型号正常机床对比无明显差异,排除机械负载过重问题;拆开Z 轴导轨
防护罩,触摸导轨面确认润滑充足,但发现导轨润滑间隔参数设置为480000ms(8 分钟),而
FANUC MF PLUS 系统标准润滑间隔为360000ms(6 分钟),过长的润滑间隔可能导致潜在润
滑不良风险。
2. 伺服电机与电缆检测
第 2 页
www.share5.cn
在伺服放大器侧拔下Z 轴电机动力插头,使用绝缘电阻表测量电机绕组绝缘值,结果符合标准;
实测伺服电机制动器线圈电阻为30.5Ω,供电电压DC24V,工作电流2.26A,与FANUC MF PLUS
系统标准参数一致,排除制动器本身故障。
3. 电路与电源排查
重点检查伺服电机制动器电源回路,发现回路中DR-EM2 继电器(4 对触点)同时控制制动器
DC24V 电源(2 对触点)和AC220V 辅助电源(1 对触点)。由于4P 继电器触点间距较小,交
直流电路共用易产生电磁干扰,且继电器动作时可能产生火花,触发制动电源故障保护机制,导
致制动器电压瞬时失压并进入制动状态,增加电机运行阻力,最终引发过载报警。这一电路设计
缺陷为隐蔽性故障点,此前维修未被发现。
4. 系统参数复核
除润滑间隔参数异常外,逐一核对FANUC MF PLUS 系统伺服相关参数(如3208、3299 等),
确认其他参数设置均符合厂家标准,无异常偏差。
此处布局长尾关键词:FANUC MF PLUS 故障排查步骤,MF Plus 系统负载率监控方法,发那科
MF Plus 电路故障排查,MF PLUS 系统参数核对技巧
四、解决方案实施
针对排查发现的“润滑间隔参数偏差”和“电路设计缺陷”两个核心问题,实施以下根治措施:
1. 参数调整优化
进入FANUC MF PLUS 系统OFS/SET 菜单,找到导轨润滑间隔参数(参数号对应润滑控制模块),
将原设置的480000ms 调整为标准值360000ms,确保导轨润滑及时充足,避免因润滑不足增加
电机负载。
2. 电路改造升级
对DR-EM2 继电器电路进行改造:新增1 个专用继电器负责控制AC220V 辅助电源回路,将原
共用回路拆分,使DC24V 制动电源回路与AC220V 回路完全分离,消除交直流混合产生的电磁
干扰,避免继电器动作火花对制动电源的影响。
3. 系统测试验证
完成参数调整与电路改造后,重启FANUC MF PLUS 系统,连续运行机床2.5 小时进行带载测试:
通过系统诊断界面(诊断号#308)监控Z 轴伺服电机温度,始终保持在正常范围;加工过程中无
SV0436 报警出现,Z 轴运动平稳,负载率稳定在正常区间。
五、维修总结与预防建议
本次FANUC MF PLUS SV0436 报警故障的根源并非显性的机械或硬件损坏,而是隐蔽性的“参
数设置偏差”与“电路设计缺陷”共同作用的结果。此前维修仅针对显性症状更换部件,未从系
统维度排查隐蔽问题,导致故障反复。通过优化润滑参数、改造不合理电路,彻底解决了故障隐
患,经后续一个月跟踪观察,机床运行稳定,无同类报警复发。
针对FANUC MF PLUS 系统维修与维护,提出以下建议:
1. 定期复核系统参数,确保所有参数符合厂家标准,避免因参数偏差引发故障;
第 3 页
www.share5.cn
2. 排查故障时,需突破“更换部件解决问题”的局限,重点关注电路设计合理性与电磁干扰问题;
3. 建立定期维护档案,记录参数调整、维修改造等关键信息,为后续维修提供参考;
4. 遇到顽固性故障时,优先利用FANUC MF PLUS 系统自带的诊断功能与监控画面,获取故障
相关数据,提高排查效率。
六、专业维修服务说明
专注FANUC 全系列数控系统维修,包括MF PLUS、0i-MF、31i 等型号,可解决各类报警故障
(如SV0436、上电无显示、开机黑屏、花屏、自动重启、按键失灵、通讯故障等)。拥有全套
FANUC 测试平台,软硬件结合带载运行,支持免费检测,维修速度快、返修率低,可提供24 小
时技术支持,确保维修后设备正常上机运行。
推荐学习电子书: 看懂PMC,其实没那么难 FANUC PMC 维修学习资料 FANUC 维修操作必
备基础技能手册
常见问题
这类问题现场应该怎么快速定位?
建议按「先看现象、再定地址、后查时序」的顺序:先确认故障是偶发还是必现,再定位到具体
地址,最后用梯形图逐条核对执行时序。
排查时应该以什么为准?
以现场实测为准,不是以程序为准。顺序是电气图 / 地址表 → 现场实测 → 梯形图程序,顺序
反了越改越偏。
修改后如何验证是否真正解决?
做完整记录:改前记录相关状态,改后重启立即读取同一批地址比对。地址应以后台实测为准,
不要套用理论结论。
同专题推荐
查看全部 →
使用说明
本文档仅作技术参考。不同系列、不同机床厂的配置存在差异,号段与位定义请以本机画面及对应系列官方手册为准;改动参数、PMC 程序或硬件接线前请先备份,并由具备资质的人员操作。内容版权归 www.cncshare.com 所有,转载请先联系作者。