 PDF编辑推荐在线阅读 →
参参数与机床数据
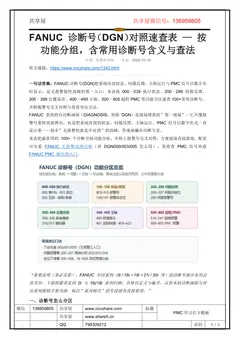
FANUC 诊断号(DGN)对照速查表 — 按功能分组,含常用诊断号含义与查法
FANUC 诊断号(DGN)把系统内部状态、伺服反馈、主轴运行与PMC 信号以数字实时显示,是无报警隐性故障的第一入口;本表按000–039 执行状态、200–299 伺服反馈、300–399
开始阅读 →PDF编辑推荐在线阅读 →FANUC 诊断号(DGN)把系统内部状态、伺服反馈、主轴运行与PMC 信号以数字实时显示,是无报警隐性故障的第一入口;本表按000–039 执行状态、200–299 伺服反馈、300–399
开始阅读 → PDF编辑推荐在线阅读 →
学 FANUC PMC 梯形图,新手最该补的不是’PMC 是什么’,而是三件实用的事:把顺序执行与继电器并联的差别画对、把基本指令做成能对照查的表、从零写一份完整可用的梯形图实例(刀库旋转到位
开始阅读 → PDF编辑推荐在线阅读 →
FANUC 伺服调参要先调内环再调外环:电流环→速度环(2021)→位置环(1825),顺序反了越调越糟。本文以0i-D 官方启动手册为准,讲清惯量比与速度环增益换算、半闭环全闭环1825 取
开始阅读 →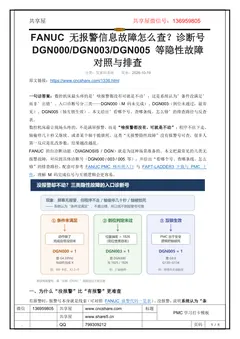 PDF编辑推荐在线阅读 →
数控机床最头疼的是’啥报警都没有可就是不动’:这是系统认为’条件没满足’而非’出错’。入口诊断号分三类——DGN000(M 码未完成)、DGN003(到位未通过,最常见)、DGN005(轴互锁
开始阅读 → PDF编辑推荐在线阅读 →
FANUC 伺服报警代码本身不指向具体元件,SV0401 同一号可能是主接触器未吸合、急停回路断、FSSB 光纤松或放大器坏;本文提供可按报警号检索的SV0001–SV0680 对照表、放大器
开始阅读 → PDF编辑推荐在线阅读 →
读数控机床电气原理图按「符号→线号→主回路→控制回路→PMC 地址反查」五步推进,先把主回路电流路径与防护器件看清,再用线号把控制回路和梯形图地址一一对应,故障点就能从图上一眼锁定。很多电工和
开始阅读 → PDF在线阅读 →
1. 把程序拷进 NC(常规,内存够用就行); 2. 从外部存储器直接执行(U 盘 / CF 卡,用 EXTCALL); 3. 网络在线加工 DNC(程序放在网盘/服务器上,边传边跑)。 这篇
开始阅读 → PDF在线阅读 →
这篇把两者分工、连接方式(以太网 LSV2 / RS-232 / USB)、PC 侧网络设置、TNCremo 建连接流程、TNCcmd 命令写法,以及”连不上”的排查顺序讲清楚。 “以 TNC
开始阅读 → PDF在线阅读 →
“以 TNC 620 / 320 / 128 系常见语法为准;不同机型/软件版本软键与循环号可能不同,以随机手册为准。” 一、程序结构:推荐的 8 步布局 1. 调刀、定义刀具轴 2. 抬刀(
开始阅读 → PDF在线阅读 →
这篇用一个能跑的最小程序开头,逐行拆开,再把走刀、接近离开、循环几个关键点讲透。 “本文以 TNC 620 / TNC 320 / TNC 128 这一系常见机型为准。不同机型/软件版本的软键
开始阅读 → PDF在线阅读 →
“本文以三菱 M80 / M80V 系列为例。菜单名称会随软件版本和机床厂自定义略有差异,核心路径都在 MAINTE(维护)下。” 一、先纠正:MPARA 是密码,不是文件格式 • MPARA
开始阅读 → PDF在线阅读 →
“报警号与参数号凡涉及机床厂自定义的部分,以该机床的随机参数表/梯形图为准。不同机床厂差异很大。” 一、现象 → 优先原因 → 先查哪里二、T 登录要填的四个位置 M80 修乱刀的主力功能是
开始阅读 → PDF在线阅读 →
三菱 M80 上处理乱刀,最容易被带偏的一点是:网上大量教程给的是 M70 的 M77 / M74 / M79 维修代码,那是 M70 的一套逻辑,M80 并不走这条路。M80 的正确入口是操
开始阅读 → PDF在线阅读 →
“适用 FANUC 0i-MD / 0i-MF(含 0i Mate)等带串行主轴(SPM)的机型。具体参数以本机说明书为准。” 一、三张报警先放一张表一句话:750 看”上电握手”,749 看
开始阅读 → PDF在线阅读 →
“本文以 FANUC 0i 系列为主。参数号以该系列通用口径为准;具体机型的初值以随机参数说明书为准。” 一、先判断这台机床是哪种换挡方式换挡方式分两大类,参数和 PMC 处理完全不同,第一步
开始阅读 → PDF在线阅读 →
“一句话结论:第四轴追加失败的三处高频原因——没先查系统选件就直接上参数、1006#0 忘了置 1 导致按直线轴算、柔性齿轮比 2084/2085 按「减速比」而不是按「每转脉冲数」算。这三处
开始阅读 → PDF在线阅读 →
“一句话结论:模拟主轴调不好,九成栽在三处——3730(增益)与 3731(偏置)填反、8133#5 没置 1 导致系统仍按串行主轴通信、JA41 编码器 A/B 相接反导致一转信号方向反。这
开始阅读 → PDF在线阅读 →
“使用前提:先确认机床的编码器配置(绝对/增量、直连/带齿轮比)与主轴档位数。带齿轮比的机床,5221–5224 / 5231–5234 / 5241–5244 是分档的,四档都要填。本表只做
开始阅读 → PDF在线阅读 →
绝大多数现场问题不在编程,而在没人真正搞懂这一组参数在管什么。中文网络上流传的刚性攻丝参数表互抄严重、错误不少(比如把主轴转速上限说成 5200、把 5214 说成”回退方式”), 照抄反而容
开始阅读 → PDF在线阅读 →
「尺寸忽大忽小」是随机/漂移性偏差,靠反复调刀补解决不了;正确做法是用四条线分离法按现象特征判断波动源属于机械线、检测反馈线、工艺刀具线还是数据基准线,先定位到线再逐线排除,补偿只放最后一步。
开始阅读 → PDF在线阅读 →
数控机床回零失败分两大类:根本找不到参考点(无减速查减速开关/一转信号),和能回零但位置不对(查1850 栅格偏移、1821 参考计数器)。先看回零动作有没有减速、再判断停的位置准不准,能省掉
开始阅读 → PDF在线阅读 →
数控机床现场总线"掉站"先要分清是 FANUC 的 I/O Link 还是西门子/欧系的PROFIBUS-DP——两者报警形态、诊断画面、排查手法完全不同;本文讲清 I/O Link 的 ER
开始阅读 → PDF在线阅读 →
FANUC PMC 强制输出(FORCE)能在不依赖梯形图逻辑的情况下把信号强行置1/0,用来判断『阀坏了、线断了还是逻辑没到』。入口在PMC→PMCDGN→STATUS→FORCE,可强制G
开始阅读 → PDF在线阅读 →
FANUC 新机调试、换伺服电机或参数丢失后,必须按『一键设定→伺服初始化→FSSB 自动设定→初始化后处理』的顺序完成自动配置:一键设定管轴怎么排(8130/1010/1020/1023),
开始阅读 → PDF在线阅读 →
撞刀后第一件事是保现场(别急着回零、清报警、动工件刀具或改参数),先按四种典型形态判断方向,再从机械侧、参数坐标系侧、程序操作侧三分排查,最后回零+对刀+首件单段复校,并用防撞四件套挡在前面。
开始阅读 → PDF在线阅读 →
海德汉TNC 把每把刀的几何数据(长度L、半径R、类型、寿命)放进刀具表TOOL.T,把刀库物理位置放进刀库表TOOL_P.TCH,换刀后系统自动按表生效补偿,程序只写Txx+M6,无需G43
开始阅读 →PDF在线阅读 →读数控机床电气原理图按「符号→线号→主回路→控制回路→PMC 地址反查」五步推进,先把主回路电流路径与防护器件看清,再用线号把控制回路和梯形图地址一一对应,故障点就能从图上一眼锁定。很多电工和
开始阅读 → PDF在线阅读 →
FANUC 刀具寿命管理(TM)按「开关参数 → 组数配置 → 计数触发 → G10 L3编程 → PMC 报警信号」五步启用:先把 8132#0 设为 1(0i-F 还需设 6813),用
开始阅读 → PDF在线阅读 →
FANUC PMC 的 R9000 起是系统只读保留区,梯形图只能读不能写,它提供常 ON(R9091.0)、常 OFF(R9091.1)、200ms/1s 周期脉冲与功能指令运算结果;保留区
开始阅读 → PDF在线阅读 →
FANUC「全清」不是恢复出厂设置,而是断电后按住 RESET+DELETE 上电、把SRAM 全部清零(参数/程序/刀补/宏变量/螺补/PMC 参数归零),回到的是发那科默认参数而非机床厂调
开始阅读 → PDF在线阅读 →
加工中心换刀卡死时,安全解开的顺序比蛮力更重要:先按刀库旋转、机械手抓刀、松刀完成三个阶段判断卡在哪一步,再分别用PMC 强制输出、电磁阀强给24V、机械泄压或电机盘车四种方法恢复,严禁硬撬以
开始阅读 → PDF在线阅读 →
828D 里MD(机床数据)定义机器本身是什么(轴数、电机接法、速度上限),调试定下后不该乱动;SD(设定数据)是操作员日常可调的运行参数(JOG 倍率、转速等),随时可改风险低。两者都存SR
开始阅读 → PDF在线阅读 →
FANUC 要导出的其实是三类不同数据——SRAM 文本数据(参数/程序/刀补)、SRAM 二进制镜像、F-ROM 用户文件(PMC 梯形图),需分别导出;本文讲清一键全备份、BOOT SRA
开始阅读 → PDF在线阅读 →
换掉电机或编码器后丢的是’编码器零点’与’机床零点’的对应关系:增量式必须回参考点,绝对值需重做调整(MD34210 状态机 + MD34090 偏移)。本文按官方手册讲清先判绝对值还是增量、
开始阅读 → PDF在线阅读 →
海德汉 TNC 的’门未关’报警不是 NC 软件坏了,而是 PLC 把’门已关闭’评估成 false,排查主线是’顺着安全链找哪层在说谎’:门开关→安全继电器→PLC 输入→NC 标志→MP
开始阅读 → PDF在线阅读 →
西门子 828D 的模拟主轴/模拟轴由 NCK 输出 ±10V(或 0–10V)模拟电压给定,速度环与电流环在变频器/外部驱动里做;配置落在 MD30100–31050(设定值输出组)与MD3
开始阅读 → PDF在线阅读 →
FANUC 459(HI HRV SETTING ERROR)不是参数填错,而是同一对奇偶轴(如1&2)里两台 SVM 一台支持高速 HRV、另一台不支持导致能力不一致;排查先确认两台 SVM
开始阅读 → PDF在线阅读 →
828D 的 MD(Machine Data)是描述机床「轴/主轴/传动/监控长什么样」的参数,与 PLC、驱动 p 参数构成三层;按号段可快速定位功能:30xxx 轴与编码器、31xxx 测
开始阅读 → PDF在线阅读 →
FANUC 1010–1024 不是发那科原厂报警,而是机床厂自定义的外部 PMC 报警,不存在通用对照表。同名号在不同机床含义完全不同。本文讲清机制(A 地址如何变成报警号)、反查四步法、语
开始阅读 → PDF在线阅读 →
三菱 M80/M800 的梯形图是写进 CNC 本体的内嵌 PLC,要分两步:先用 GXWorks2/3(M80V 用 GX Works2)写进内藏 RAM 让它跑,再「转 ROM」固化进 F
开始阅读 → PDF在线阅读 →
840D sl 的 27097/27801/27810/27350 都来自 SINUMERIK Safety Integrated(SPL 安全程序 + F-PLC + PROFIsafe 链
开始阅读 → PDF在线阅读 →
海德汉iTNC530/TNC640/TNC7 换电池不会丢程序和机床参数——它们存在硬盘或CF 卡里,与纽扣电池无关;真正会丢的只有电池缓冲RAM 里的实时时钟、PLC 保持位和刀补缓存。官方
开始阅读 → PDF在线阅读 →
主轴放大器数码管上显示的01–88 两位数码管报警,要按实际显示的数字逐条查中文含义和首要动作,并分清SPM、PSM、SVM 三类模块;注意系统侧SP9012 和放大器上的12 是同一故障,别
开始阅读 → PDF在线阅读 →
全闭环机床上 SV0381/0384/0385/0386/0387 这一族报警指向同一个地方——外置检测器(光栅尺)的反馈链路,而最常见根因不是零件损坏,是接地与屏蔽没做好、噪声串进编码信号。
开始阅读 → PDF在线阅读 →
海德汉对刀仪测刀的麻烦多不在测头坏,而在循环格式选错代、安全区参数找错地方、TOOL.T 该预填字段空着:iTNC 530 走MP 参数、TNC 640/620/320/TNC7 走Cfg 对
开始阅读 → PDF在线阅读 →
FANUC 程序传不进机床,根因高度集中在四点:线序没对、0020 通道没选对、通信格式两端不一致、媒体格式系统不认。本文按RS-232、存储卡、U 盘、以太网、DNC 五种方式分别给出参数、
开始阅读 → PDF在线阅读 →
SINUMERIK 828D/840D 上跟随误差是每个轴给定值减实际值的位置差,轮廓误差是多轴插补时落到工件上的形状偏差;调参按 Kv 因子(MD32200)、前馈(MD32620)、摩擦补
开始阅读 → PDF在线阅读 →
更换FANUC 伺服放大器(αi/βi 系列)要按顺序来:先判断该不该换,断电放电满5 分钟,按先标记再拔线后拆螺丝拆装,新放大器上机写回电机ID No.2020 与初始化位No.2000#1
开始阅读 → PDF在线阅读 →
按钮按了机器不动,十次有八次问题不在梯形图而在 PMC 诊断画面里:不连电脑、不改程序就能在机床上把"PMC 跑没跑、信号到没到、逻辑走没走到、时基对不对"四层问清。本文按官方口径写清 PMC
开始阅读 → PDF在线阅读 →
FANUC 宏程序(Macro B)按官方口径分 #1–#33 局部变量、#100–#199 易失公共变量、#500–#999 保持公共变量三区,空值不等同 0,调用靠 G65/G66/G67
开始阅读 → PDF在线阅读 →
828D 全闭环降级半闭环应急生产,不是改一个参数的事:NC 机床数据(MD30200/30230/31000…)、PLC 接口位(DB31.DBX1.5/1.6)、间隙补偿(MD32450)
开始阅读 → PDF在线阅读 →
828D 标准用户报警只有248 条(700000–700247),用完后官方给的扩展路是额外1000 条(701000–701999),但它不是改个参数就能用——PLC 项目须先取消“兼容模
开始阅读 → PDF在线阅读 →
828D 的用户报警激活位在DB1600(840D 在DB2),且两者算法不同:828D 按序号顺序排列248 条(700000–700247),840D 按每8 字节分组;套错算法算出的位地
开始阅读 → PDF在线阅读 →
海德汉测头"标定了却没生效"多半是参数改错了地方:iTNC 530 走 MP 机床参数、TNC 640/620/TNC7 走结构化配置对象,两代体系互不通用,且网上流传的 MP7410/651
开始阅读 → PDF在线阅读 →
海德汉 TNC 报警是’三位族号+连字符+四位十六进制序号’的六位码,族号区分NC 系统侧(120–141)、程序循环(280)、轴/驱动(230–239)与 PLC/安全(320–330);
开始阅读 → PDF在线阅读 →
828D 的 2100/2101/2102 是 NCK 电池电压掉到阈值以下的三个阶段:2100 还剩约 6 周预警、2101 可带电更换不丢数据、2102 意味着数据可能已经丢失并须重初始化
开始阅读 → PDF在线阅读 →
FANUC G41/G42 刀补干涉报警(PS0041/0041/0325)九成是径向步距小于 2×刀尖半径(TNR)引起的,先按速查矩阵核对步距,再用 5008#0 等参数位确认检查开关;本
开始阅读 → PDF在线阅读 →
反向间隙补偿 1851 治不了全行程累积误差,螺距误差补偿才是丝杠螺距与行程累积误差的解法;FANUC i 系列用 3620–3624 一组参数,本文走完激光干涉仪测量→补偿点编号计算→参数填
开始阅读 → PDF在线阅读 →
FANUC 反向间隙用参数 1851(切削)和 1852(快移)补偿,但必须走「千分表实测 → 检测单位换算 → 参数写入 → 双向验证」闭环:先机械预判(丝杠预紧、联轴器、镶条、导轨),再实
开始阅读 → PDF在线阅读 →
维修电工接到 828D 的活,最怕分不清’程序问题’还是’机床问题’。本文不讲工艺,只讲三件绕不开的事:零点偏置(G54-G59)怎么设、刀具补偿三类值(几何/磨损/半径)分别动哪个、以及现场
开始阅读 → PDF在线阅读 →
伺服放大器报警后别只比维修报价与新件报价——真正的成本在停机损失、反复故障和备件可得性上。先按报警类型(辅助类/功率模块/控制板/编码器接口)和物理损坏判断可修性,再对照「维修三层次 + 更换
开始阅读 → PDF在线阅读 →
买二手加工中心别信「能转就行」,应把电气验收拆成履历核查、断电检查、上电不动、动起来才显问题、软件文件五个阶段共 30 个检查项逐条打勾,并警惕常见的隐瞒手段,凡涉及具体数值以本机手册为准。二
开始阅读 → PDF在线阅读 →
FANUC 0i/0i-Mate 上同一报警号与老 0 系列含义常不同(如 950 在 0i 是 PMC系统报警而非保险丝),认系列后再查 FSSB 5134–5198、串行主轴 749/75
开始阅读 → PDF在线阅读 →
惯量比是负载惯量JL 与电机转子惯量JM 的比值(JL/JM),FANUC 用参数2021 表示,并按“速度环增益(%)=(1+负载惯量比/256)×100”硬性换算增益上限;本文给出旋转J=
开始阅读 → PDF在线阅读 →
三菱M80/M70 报警按来源分族:M01 是操作/PLC 互锁、S 系(S01-S04)是伺服主轴驱动、Y 系是NC 与驱动通信、Z 系(Z70/71/73)是绝对位置与电池。读报警先看前缀
开始阅读 → PDF在线阅读 →
三菱 M80/M70 调伺服的核心参数集中在 #2201–#2210(齿轮比/位置环/速度环/电流环)、#2233/#2238/#2246 共振抑制三件套、#2235→#2237 惯量辨识流程
开始阅读 → PDF在线阅读 →
西门子828D 的六位报警号是一套“地址”,前两位到三位直接表明它属于NCK、HMI、SINAMICS 驱动、驱动I/O 还是PLC,从而决定你该翻哪本手册、问机床厂还是要联系西门子;本文给出
开始阅读 → PDF在线阅读 →
828D/802D 数据丢失后先判断丢的是 NC 机床数据、加工程序、PLC 还是报警文本哪一层,读懂上电 4060/4062/4065 提示的差别,再按 A(内部备份引导)/B(读入 .ar
开始阅读 → PDF在线阅读 →
828D 开机弹报警2000『PLC 生命信号监控』,是NCK 收不到PLC 每10ms 加一次的心跳计数器触发、刻意拉停NC 的安全保护。先按MD10100/MD10120 理解时间窗,再从
开始阅读 → PDF在线阅读 →
机床厂自定义的 1000–2999 段外围报警在 FANUC 手册查不到,按"报警号 → A地址 → 梯形图 → I/O 点"四步反查就能从"不懂什么意思"走到"该测哪个端子",本文还补了梯形
开始阅读 → PDF在线阅读 →
FANUC 900 段系统级报警几乎都是CNC 控制侧硬件(主板/轴卡/存储器/PMC/总线)故障,且手动复位键无法消除;本文按900–976 逐号给出速查表与「换板还是查线」判定,并标出老机
开始阅读 → PDF在线阅读 →
FANUC 有 NC 存储备份电池(BAT/SRAM)与伺服绝对编码器电池(APC)两块相互独立、更换流程不可互换;报警 306/307/308 指 APC 电压已低,ALM 表示绝对位置已丢
开始阅读 → PDF在线阅读 →
机床手轮(MPG)不灵的根因高度集中且排序固定:先看伺服是否励磁(放大器LED),再看脉冲有没有进 CNC(PMC 里 X12 是否翻转),再查 I/O Link 分配,最后才翻参数。绝大多数
开始阅读 → PDF在线阅读 →
UAFEHL 不是某个具体故障代码,而是「有一条停机级用户报警被触发、PLC 被带入 STOP」的状态;真正原因藏在对应的 700xxx 报警和 DB2 位里,排查按六类根因收窄范围,再走标准
开始阅读 → PDF在线阅读 →
三菱 M80 急停 EMG 是’或’逻辑:任一来源成立都拉出同一行 EMG,且画面不显示原因。拆开它的钥匙是 R69 寄存器——逻辑反着读,’为 0 的位’才是故障源(EXIN 在Bit4、P
开始阅读 → PDF在线阅读 →
828D 固定循环同一参数有画面名和G 代码名两套叫法:PL/RP/SC/Z0/Z1/DT 对应G 代码里的RTP/SDIS/DP/RFP/DPR/DTB。先把这7 个画面参数搞懂,再看CYC
开始阅读 → PDF在线阅读 →
FANUC 数据备份有 ALL I/O 一键全备份、BOOT 画面 SRAM 备份、分项备份三套并存方法,日常用①(0i-F 及以上)整包带走文本/SRAM/用户文件,换主板或系统起不来时必须
开始阅读 → PDF在线阅读 →
判断机床换刀走的是纯 PMC 还是宏程序路径,关键是看参数 6071 是否等于 6(即 M06 调用 O9001);本文讲清 6071/6080–6089 与 3202#4(NE9) 的解锁调
开始阅读 → PDF在线阅读 →
加工中心不换刀不能一上来就通查PMC,应按M06 换刀流程的6 个阶段分流:M译码、刀库旋转到位、主轴定向、松夹、T 号重合检查、回参考点,每个阶段对应一组特定PMC信号,按『阶段→信号』查能
开始阅读 → PDF在线阅读 →
FANUC 串行主轴报警有「NC 屏 SP 号 ↔ 放大器数码管号」两层显示,排查第一步是看放大器数码管直接指向硬件;同一报警号按「上电即报 / 一启动就报 / 运转中报 / 切换时报」四个时
开始阅读 → PDF在线阅读 →
840D 屏幕上跳出的700xxx 用户报警,每个号对应PLC 里DB2 的一个位,可用固定公式700xxx→DB2.DBX(n).bit 换算到位地址,再配合UDT2/UDT1002 接口、
开始阅读 →PDF在线阅读 →FANUC 诊断号(DGN)把系统内部状态、伺服反馈、主轴运行与PMC 信号以数字实时显示,是无报警隐性故障的第一入口;本表按000–039 执行状态、200–299 伺服反馈、300–399
开始阅读 →PDF在线阅读 →数控机床最头疼的是’啥报警都没有可就是不动’:这是系统认为’条件没满足’而非’出错’。入口诊断号分三类——DGN000(M 码未完成)、DGN003(到位未通过,最常见)、DGN005(轴互锁
开始阅读 → PDF在线阅读 →
这篇清单按品牌整理了 FANUC、西门子、三菱及通用数控电气调试软件各自的用途、官方获取渠道和版本对应关系,重点讲清 SINUMERIK Toolbox 必须匹配 NCU 系统软件、FANUC
开始阅读 → PDF在线阅读 →
海德汉光栅尺报警多由“位置反馈链路某段异常”引起,链路只有尺面与读数头、电缆与接头、供电、接地与屏蔽四段;本文按三类现象(跟随误差超标、坐标突跳、尺寸漂移)先判定方向,再逐段用清洁、信号幅值记
开始阅读 → PDF在线阅读 →
三菱 M80 报警分两层:NC 屏幕显示的一类(EMG/S01/Z70/P232 等)和驱动器7 段码显示的 AL 码;NC 侧报警往往是结果,驱动侧 AL 码才是原因,看到 S01 要先读驱
开始阅读 → PDF在线阅读 →
现场报『机床抖』要先把高频啸叫、低频颤振、起停过冲、加工振纹这四类分开,因为对应参数和处理方向完全不同——高频多半增益偏高或共振,低频是惯量比/速度环不匹配,方向搞反越调越糟。调前务必备份参数
开始阅读 →PDF在线阅读 →FANUC 伺服调参要先调内环再调外环:电流环→速度环(2021)→位置环(1825),顺序反了越调越糟。本文以0i-D 官方启动手册为准,讲清惯量比与速度环增益换算、半闭环全闭环1825 取
开始阅读 → PDF在线阅读 →
把FANUC PMC 梯形图从NC 读到电脑、改完再传回,卡点通常不在画图而在通信配置与参数设置;本文给出FAPT LADDER III 的正规获取途径(需原厂授权,不提供破解版)、按CNC
开始阅读 →PDF在线阅读 →学 FANUC PMC 梯形图,新手最该补的不是’PMC 是什么’,而是三件实用的事:把顺序执行与继电器并联的差别画对、把基本指令做成能对照查的表、从零写一份完整可用的梯形图实例(刀库旋转到位
开始阅读 → PDF在线阅读 →
828D 最值钱的文件是一份调试存档(commissioning archive):一个文件打包机床数据、PLC 项目、驱动数据与设置,有它换 PPU、换模块、数据丢失都可恢复。本文讲清三种备
开始阅读 → PDF在线阅读 →
找 828D 手册先确认系统软件版本(诊断→版本,形如 SW 4.x/5.x),再按版本去西门子官方入口下载对应分册;本文不提供非官方 PDF 镜像,只给版本对应表、官方直链、PDF 打不开/
开始阅读 → PDF在线阅读 →
828D 报警排查按「先分类 → 再确认 → 后处理」三步走:先用号段判断报警归属(NC 报警 / 轴通道类 / PLC 用户报警 / SINAMICS 驱动 / PU 硬件),再用稳定性、单
开始阅读 → PDF在线阅读 →
SINUMERIK 828D 报警来自三个互不相干的源头:NC 核心、PLC(机床厂自定义 700xxx)和 SINAMICS S120 驱动(F 代码);查报警先按号段判断是谁报的,再对应处
开始阅读 → PDF在线阅读 →
FANUC 绝对位置丢失的根因几乎都在电池和一个 bit 参数上:位置记忆没了,开机就拒绝执行或跳报警。先按症状判断是只需回参考点,还是电池确实该换;本文给出 1815 参数各位含义、APZ
开始阅读 →PDF在线阅读 →FANUC 伺服报警代码本身不指向具体元件,SV0401 同一号可能是主接触器未吸合、急停回路断、FSSB 光纤松或放大器坏;本文提供可按报警号检索的SV0001–SV0680 对照表、放大器
开始阅读 → PDF在线阅读 →
发那科 PMC 地址并非一律断电就丢:R(保持型继电器)是主力,DR/E/EP 也属保持型,而 K/D/A 容易与 R 混淆;分清地址的断电保持特性才能避免「重启就出问题」的隐蔽故障。本文讲清
开始阅读 → PDF在线阅读 →
认错一个 FANUC 梯形图符号,程序意思就完全反过来——符号图解必须靠眼睛看。本文把最常用符号逐个画出:常开/常闭、四种线圈(普通/置位/复位/取反)、边沿检测、比较指令、跳转流程,并说明’
开始阅读 → PDF在线阅读 →
FANUC PMC 地址按’用途’分三大类而非按名称:F/G 是 CNC 侧接口(只读/只写),R/K/D 是断电保持的内存,T/C 是指令自维护的计算结果。最易混的是 G vs Y(接口 v
开始阅读 → PDF在线阅读 →
FANUC 0i-MD 与 0i-MF 同属 0i 系列但 PMC 平台不同,搭载的 PMC 容量、指令集与 X/Y 等地址范围有差异,梯形图逻辑可参考但资源不能假定一致;跨机型移植要先做地址
开始阅读 → PDF在线阅读 →
梯形图逻辑没错、系统不报警,但行为不对——错位在’代码用的地址’与’硬件实际接的地址’之间。X/Y 属 MT 侧↔PMC,G/F 属 PMC↔CNC,机制不同。本文按五类症状(按按钮 X 不变
开始阅读 → PDF在线阅读 →
改好的梯形图下不到机床、写入提示不允许、在线监控能看却改不了——根子是FANUC PMC 的两道锁:程序保护(编辑权)与 PMC 停止许可(运行权)。区分很简单:能打开改不动多半是程序保护,能
开始阅读 → PDF在线阅读 →
发那科梯形图定时器不动作或提前动作,根因大多不在TMR 指令本身,而在输入条件、时基参数和地址分配三处:输入条件中途消失、触发信号不是单脉冲、时基档位与预置值对不上、地址冲突、计时中继触点用错
开始阅读 → PDF在线阅读 →
上电后Y 输出全部为0 是发那科PMC 整机不动作的典型症状而非原因:先用万用表量Y 端子对0V 有无电压,把故障切分为“PMC 侧未输出”与“外部回路问题”两半,再沿PMC 运行、I/O 电
开始阅读 → PDF在线阅读 →
FANUC PMC 的 DIF/DIFU/DIFD 微分指令把持续电平变成单扫描周期脉冲,专门解决按钮单脉冲信号被重复执行或漏检的问题;配合 CNT 计数与保持锁存,可正确捕获一次性动作,避免
开始阅读 → PDF在线阅读 →
FANUC PMC 顺序程序分三级循环执行,每级靠END1/END2/END3 三个指令收尾:第1 级最快每个扫描周期都跑,第3 级最慢。搞懂三级执行顺序与优先级,才能解释信号响应慢半拍、改A
开始阅读 → PDF在线阅读 →
FANUC PMC 跳转主力是无条件 JMP、条件 CJMP 与标号 LBL,用于跳过成段逻辑或做条件分支;一个标号只能写一次,JMP 找不到对应 LBL 会报错,写错易致漏执行或死循环,修改
开始阅读 → PDF在线阅读 →
FANUC PMC 的 CTR 计数器只认上升沿触发、到点循环归零而非停住,清零用RESET 或 SET 方式不同,断电保持与否由参数设置决定;文中给出生产计数完整写法、常见故障速查,并提醒计
开始阅读 → PDF在线阅读 →
FANUC PMC 定时器TMR 写起来人人会,但现场栽跟头几乎都因时基(time base):同样的TMR 5(20),10ms/50ms/100ms/1s 时基下延时天差地别。本文对照三种
开始阅读 → PDF在线阅读 →
梯形图经验能不能变现,取决于你解决的是「谁的问题」——把散装经验按真实故障案例结构化、选对载体与定价方式、用对分发渠道,才能把「知识」翻译成别人愿意付费的「时间」。
开始阅读 → PDF在线阅读 →
FANUC LADDER-III 现场最常撞的5 个坑是:CALL 调用不存在的子程序、定时器/计数器编号重复、在线写入忘关「禁止写入」、梯形图逻辑顺序错、能编译却和NC 动作对不上;每条按症
开始阅读 → PDF在线阅读 →
零基础学发那科PMC,选对视频教程加四阶段路线最高效:先搞懂PMC 是什么和X/Y/G/F/R/K 六类信号,再搭好LADDER-III 练习环境、按路线图刷视频、最后做第一个实战任务,每天半
开始阅读 → PDF在线阅读 →
FANUC 参数对比工具 PrmCompTool 是 SERVO GUIDE 自带组件而非独立软件,可将多份参数文件比对、用颜色高亮差异、按轴过滤并导出 CNC-PARA;它面向’同型号机床行
开始阅读 →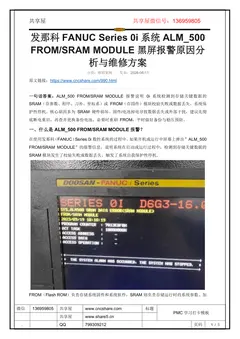 PDF在线阅读 →
ALM_500 FROM/SRAM MODULE 报警说明 0i 系统检测到存储关键数据的SRAM(存参数、程序、刀补、坐标系)或 FROM(存固件)模块校验失败或数据丢失,系统保护性停机。核
开始阅读 →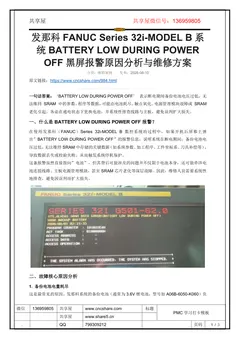 PDF在线阅读 →
‘BATTERY LOW DURING POWER OFF’ 表示断电期间备份电池电压过低,无法维持 SRAM 中的参数、程序等数据,可能由电池耗尽、触点氧化、电源管理模块故障或 SRAM老化
开始阅读 →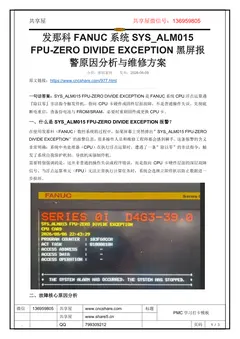 PDF在线阅读 →
SYS_ALM015 FPU-ZERO DIVIDE EXCEPTION 是FANUC 系统CPU 浮点运算遇『除以零』非法指令触发停机,指向CPU 卡硬件或固件层面故障,不是普通操作失误。先
开始阅读 →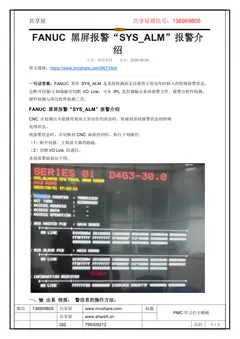 PDF在线阅读 →
FANUC 黑屏 SYS_ALM 是系统检测到无法维持正常动作时转入的特殊报警状态,会断开伺服/主轴励磁并切断 I/O Link;可从 IPL 监控器输出系统报警文件,报警分软件检测、硬件检测
开始阅读 → PDF在线阅读 →
数控机床电气工程师在线工具箱是一个在外调试时可快速检索与计算的在线工具,首期集成发那科、西门子 828D/840DSL/ONE、三菱等系统的 PLC 地址查询表,框架搭好后只需更新 JS 数据
开始阅读 → PDF在线阅读 →
技术人做网盘拉新/副业,底层逻辑就三件事:用AI 批量生产内容做引流、靠爆款信号矩阵传播、再把平台自动分成的变现前置。与其焦虑入场晚,不如放平心态坚持从赚第一分钱开始,用工程化流程把偶然成功变
开始阅读 → PDF在线阅读 →
这篇讲一套面向技术人、靠信息差和 AI 工具做内容搬运/改写的变现思路:先备好AI 写作与视频下载工具,选定百家号/公众号或小红书评论区种草等赛道,复制爆款素材经 AI 改写后发布赚取流量收益
开始阅读 →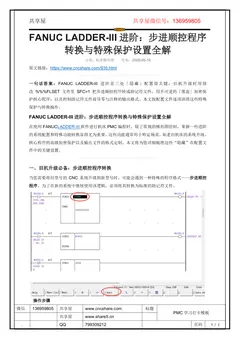 PDF在线阅读 →
FANUC LADDER-III 进阶里三处「隐藏」配置很关键:旧机升级时用修改 %%%FLSET 文件里 SFC=1 把步进顺控程序转成助记符文件;用不可逆的「黑盒」加密保护核心程序;以及控
开始阅读 →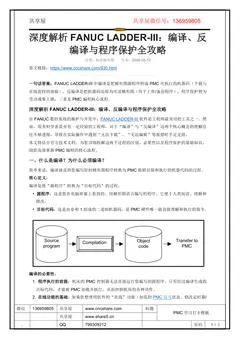 PDF在线阅读 →
FANUC LADDER-III 中编译是把梯形图源程序转成PMC 可执行的机器码(下载与在线监控的前提),反编译是把机器码还原为可读梯形图(用于上传/备份程序),程序保护则为劳动成果上锁;三
开始阅读 → PDF在线阅读 →
LADDER III 的「参数号自动输入」能自动分配一个大于当前已用号码的最小未用号码,避免手动管理定时器和计数器参数号时出现重复或遗漏;注意双窗格编辑模式下该功能不可用,且指令不支持或号码用
开始阅读 → PDF在线阅读 →
在 FANUC LADDER III 中查看梯形图步数很简单:程序列表右键 PROPERTIES即可显示各级与子程序步数,或留意软件右下角状态栏;步数关系 PMC 型号容量上限(标准型与 Li
开始阅读 → PDF在线阅读 →
FANUC LADDER-III 复制子程序有 6 条关键限制:步序子程序不可复制、在线编辑模式不可复制、跨 PMC 型号(如 SA1)不兼容三大禁区,以及复制后局部符号被打包带走、CALL
开始阅读 → PDF在线阅读 →
当机床逻辑变复杂,纯梯形图会拖成『面条』难以维护,破局靠结构化编程两大武器:步序(Step Sequence)把流程拆成独立步骤按转移条件流转,功能块(Function Block)把重复控制
开始阅读 → PDF在线阅读 →
FANUC PMC 顺序程序不只是梯形图,而是由标题、系统参数、符号与注释、信息数据、I/O 模块、I/O 配置数据、梯形图和步进顺序程序八大数据构成;建立全局视角才能高效编程与维护,符号注释
开始阅读 → PDF在线阅读 →
AI 正在把数控维修人员从被动「救火」推向主动预防的「数字专家」:用 AI 整合手册、案例与经验构建个人知识库实现智能检索,靠传感器数据做预测性维护提前预警,并把个人经验沉淀为组织知识,文末给
开始阅读 → PDF在线阅读 →
 PDF在线阅读 →
网盘拉新靠’分享资料→新用户转存/注册→平台按单结算佣金’赚钱,技术人用现成手册即可 0 成本起步。本文给 5 个实战技巧:精准定位细分蓝海赛道、SEO+内容被动引流、钩子文案与封面、私域流量
开始阅读 → PDF在线阅读 →
西门子 828D 的 PLC 逻辑基于 S7-200 架构,用 828D Toolbox 中的 PLCProgramming Tool 下载/ 上传,用户 DB 块为 DB9000–DB906
开始阅读 → PDF在线阅读 →
「共享屋数控知识库」是一个专注数控系统技术支持的智能助手,覆盖 FANUC、西门子、海德汉、三菱等主流系统,能按工业场景理解问题、调取维修案例做故障诊断、推荐多媒体教程,并支持口语化提问与多语
开始阅读 → PDF在线阅读 →
百度网盘拉新是2026 年门槛最低、操作最简单的副业之一:通过官方合作渠道(如任推邦、蜂小推)获取推广权限,选对「钩子」资源,用信息差把网盘资料变成持续佣金与转存收益。把“吃灰”资料变现金:2
开始阅读 → PDF在线阅读 →
 PDF在线阅读 →
FANUC CNC Screen Display 远程画面监控连不上,九成是因为功能所需的嵌入式以太网/远程诊断软件选项(Option Function)未购买或未激活;先查 SYSTEM 诊
开始阅读 → PDF在线阅读 →
这份「发那科快餐式培训平台资料全集」免费公开,涵盖硬件连接(Co)、系统调试(Te,含PMC/伺服优化)、操作编程(Op)等核心模块,均为PDF,适合自学、培训与项目参考,并附打包下载地址。在
开始阅读 → PDF在线阅读 →
FANUC 程序传输工具(最新 V18.0)可通过以太网在电脑与 CNC 间互传程序,支持 0i、16i/18i/21i、30i/31i/32i 等系列(需配以太网接口与功能);安装后需用附带
开始阅读 → PDF在线阅读 →
FANUC CNC Screen Display connects remotely to 31iB PLUS and 0i-F PLUSsystems (a standard feature
开始阅读 → PDF在线阅读 →
90%的电气故障可通过PMC 信号追踪定位而无需换件;本文用主轴正转无反应、刀库、急停、润滑、液压5 个经典案例,手把手教「四步排查法」:定现象→找输出→溯条件→查外部。FANUC PMC T
开始阅读 → PDF在线阅读 →
FANUC PMC 梯形图编程入门,核心是先读懂『左进右出、上通下断』的电笔逻辑:梯形图由触点、线圈、指令盒组成,电流从左母线流向右母线,路径通线圈就亮。本文用启保停电路、M 代码译码两个实战
开始阅读 → PDF在线阅读 →
FANUC PMC 本质是FANUC CNC 内置的专用PLC,与三菱/西门子通用PLC 核心逻辑相同只是「方言」不同;本文从架构、地址、软件、应用四维度对比区别,并讲解独特的F/G 地址与学
开始阅读 → PDF在线阅读 →
FANUC SERVO GUIDE 是发那科官方伺服调整软件,可实时采集伺服波形、自动计算最优增益、FFT 识别共振频率并一键抑制振动,支持 0i-F/0i-MF/30i 等系统;本文讲清下载
开始阅读 → PDF在线阅读 →
西门子828D 专用PLC 编程调试软件Program Tool 用于编写、修改、监控PLC 程序;本文详解其下载渠道、安装步骤、通讯配置、编程入门及常见报错解决,助电气工程师快速上手。西门子
开始阅读 → PDF在线阅读 →
FANUC PMC 地址表是阅读梯形图、排查故障、编写程序的必备基础,涵盖X(机床输入)/Y( 机床输出)/F(CNC→PMC)/G(PMC→CNC)/R( 内部继电器)/K( 保持继电器)/
开始阅读 → PDF在线阅读 →
FANUC PMC is the built-in programmable machine controller (aFANUC-customized PLC) that processes
开始阅读 → PDF在线阅读 →
SinuTrain for SINUMERIK Operate 是西门子官方 PC 端仿真软件,可不连机床就对 828D/840DSL 进行编程、参数设置与故障模拟。本文提供完整教程:安装配置
开始阅读 → PDF在线阅读 →
FANUC PMC 仿真软件(LADDER III、NC Guide、PMC Simulator)可在PC 端离线验证梯形图逻辑,覆盖新设备调试、故障复现、程序修改前测试与新人培训,能大幅缩短
开始阅读 → PDF在线阅读 →
FANUC CNC Screen Display(CSD)是发那科官方远程屏幕映射软件,把 CNC 屏幕实时映射到 PC,实现远程操作、参数备份与故障诊断,无需在机床旁即可在办公室调试,大幅提
开始阅读 → PDF在线阅读 →
FANUC PMC 里的 Z 地址是特殊内部继电器地址,用于高速计数器、位置反馈或与伺服的特殊通信,并非所有软件版本都能直接编辑但确实存在;使用前务必查对应机型的 PMC地址手册,避免因与底层
开始阅读 → PDF在线阅读 →
FANUC LADDER III 是发那科官方 PMC 编程与调试软件,覆盖版本对比(V4.0/V5.0/V6.0)、安装步骤、常见报错修复与仿真配置全流程。新手安装常遇版本不兼容、闪退、连不
开始阅读 → PDF在线阅读 →
看不懂 FANUC PMC 程序,根因落在六类:程序结构(无分段、无注释、层级过深、滥用跳转)、符号命名混乱、逻辑理解难度(反向逻辑、互锁、状态机)、现场脱节、阅读者自身习惯,以及缺乏系统学习
开始阅读 → PDF在线阅读 →
数控机床电气调试必备软件按品牌分:FANUC 有 LADDER-III、CNC 画面显示、SERVO GUIDE、PMC 仿真与程序传输工具,西门子、三菱、海德汉等各有官方授权工具;它们用于读
开始阅读 → PDF在线阅读 →
技术人员做公众号门槛低、自由度高,垂直领域(数控/电气)竞争小、用户付费意愿强,是理想的副业’个人公司’。本文给出两个实测有效的变现方法(如流量主被动收入),并附真实收益数据,帮助新手突破冷启
开始阅读 → PDF在线阅读 →
PMC(PLC)是 CNC 侧与 MT(机床)侧之间的桥梁,故障定位要先判断是 CNC没发指令、PMC 没处理还是 MT 没执行;文章把信息交互拆成 MT→PLC 输入、PLC→MT 输出、C
开始阅读 → PDF在线阅读 →
数控机床 PLC 分内装型(PMC,如 FANUC PMC、西门子 802D PLC,与 CNC共用 CPU/电源)与独立型(通用 PLC,经 PROFIBUS/EtherCAT 与 CNC
开始阅读 → PDF在线阅读 →
FANUC-0i 的 PMC 信号地址分 PMC→机床(Y)、PMC→CNC(G)、CNC→PMC(F)以及内部软元件 T/C/K/R/A 等类型,每种地址有固定范围与用途,部分断电保持;分清
开始阅读 → PDF在线阅读 →
FANUC PMC 信号地址由’地址号+位号’组成(如 X12.3 表示第 12 输入通道第 3 位),分机床 I/O、CNC I/O、内部继电器 R、非易失 F 等类型,并支持内装 I/O
开始阅读 → PDF在线阅读 →
FANUC 0i-F 已从 STEP1 全面进入 STEP2 标准化时代,掌握 STEP1→STEP2切换流程是机床厂与维修人员的必备技能。本文基于官方文档梳理硬件差异、参数迁移、PMC 梯图
开始阅读 → PDF在线阅读 →
西门子 2024 年发布 TIA Portal V20,六大更新为 PLC/HMI/驱动工程师提效:集成 Industrial Copilot AI 辅助编程、强化符合 IEC 62443 的
开始阅读 →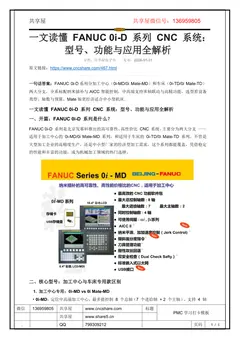 PDF在线阅读 →
FANUC 0i-D 系列分加工中心(0i-MD/0i Mate-MD)和车床(0i-TD/0i Mate-TD)两大分支,全系标配纳米插补与AICC 智能控制,中高端支持多轴联动与高精功能。
开始阅读 → PDF在线阅读 →
本教程围绕FANUC 数控系统,从系统结构与硬件连接(CNC/伺服/I/O 单元、FSSB光纤与IO LINK)、基础调试(上电准备、参数设定)到基础维修三大模块,给出理论、操作步骤与故障处理
开始阅读 → PDF在线阅读 →
看懂电气控制电路图先吃透电气符号与图形/文字符号、项目代号、回路标号,再按「先主电路后辅助电路、自上而下从左到右」的步骤识图,区分自锁/互锁,并留意短路、过载、失压等保护环节,避开常见误区。电
开始阅读 → PDF在线阅读 →
开关电源是数控机床电气柜的’电力心脏’,把 AC 220V/380V 转换为 DC24V/12V/5V 等稳定直流电,为 PLC、CNC、传感器与伺服驱动器供电。本文从功能原理、选型要点、品牌
开始阅读 → PDF在线阅读 →
‘瞪眼法’是先看现象再判方向的 FANUC 故障判别法:先按故障阶段(开/停/运行)、频率(偶发/一直)与原因(硬件/软件)分类,再查黑屏、PMC、伺服等报警,老机床硬件概率大、新机床参数 P
开始阅读 → PDF在线阅读 →
Everything 是 Voidtools 出品的免费文件名索引搜索工具,利用 NTFS 的 USN日志在数秒内为整盘建索引,搜索毫秒级响应、常驻内存仅数 MB;擅长按文件名、通配符、路径与
开始阅读 → PDF在线阅读 →
FANUC 9000 号宏程序拷不进系统报「写保护」,常见是多重保护叠加:先查存储器保护信号 G46.3、参数 3202#4 与 3210/3211,最后别忘了程序所在目录(如 /USER/)
开始阅读 → PDF在线阅读 →
PixPin 是一款约 30MB 的截图工具,把智能截图、长截图、GIF 录屏、贴图悬浮与离线 OCR 整合在一起,免费版已够多数用户日常使用,适合常需截图标注贴文档的工程师与教程作者。Pix
开始阅读 → PDF在线阅读 →
数控机床电气柜滤波器是抑制EMI 的电磁卫士,用π 型网络(共模扼流圈+差模/共模电容+阻尼电阻)把高频干扰反射或泄放,保护数控系统与伺服驱动器。选型看额定电流、插入损耗(≥60dB@150k
开始阅读 → PDF在线阅读 →
本文是 FANUC 基本报警(PS 程序错误、BG 背景编辑、SR 伺服/串行)的号段速查表,按 0001 至 1499 分号段列出报警号,方便维修人员按屏幕报警号直接查到对应类别与排查方向。
开始阅读 → PDF在线阅读 →
FANUC 严重系统报警(如 001–099、100–199 段)在开机屏幕上显示后 PMC会停止运行,多数需按第三行提示更换疑似故障部件并附系统报警日志联系发那科,部分 FSSB类报警(11
开始阅读 → PDF在线阅读 →
本文汇总共享屋站内 FANUC/发那科技术文章,按 PMC 梯形图、报警代码与诊断号、伺服与参数调试、系统详解与维修案例、资料下载与电子书五大主题分类,方便新人快速入门、维修工程师按需查阅对应
开始阅读 → PDF在线阅读 →
数控机床安全继电器是急停、安全门、光栅等信号的毫秒级安全停机守护,核心是双通道冗余加强制导向触点结构——即使触点粘连也能保证常开常闭不同时闭合。选型看通道数、强制导向与自动监测,安装须按双通道
开始阅读 → PDF在线阅读 →
数控机床滤波器是电气柜 EMC 设计的第一道屏障,双向抑制系统内 EMI 外泄与外部电网高频干扰进入敏感控制回路。本文从滤波原理(π 型网络、X/Y 电容、共模扼流圈)到选型实战(电流、阻抗、
开始阅读 → PDF在线阅读 →
数控机床电气柜电抗器承担谐波抑制、限制合闸涌流、优化功率因数与提升电磁兼容性四大功能,按电抗率(4.5%–14%)、电压等级与电流容量选型,可降谐波畸变、保电网质量并护精密数控系统。数控机床电
开始阅读 → PDF在线阅读 →
《FANUC 伺服报警维修实战宝典》是一本面向一线维保的电子书,提供 431–635号报警速查表、PSM→SVM→电机信号流向框图、40+ 真实现场案例和可定位到针脚的诊断参数(如 200/2
开始阅读 → PDF在线阅读 →
FANUC 0T 重装系统后在 EDIT 模式无法输入加工程序,根因是参数 0018# 第 7位被设为 1(编辑 B 方式,限制输入),应改回 0(标准编辑方式)并保存重启即可恢复;这例说明重
开始阅读 → PDF在线阅读 →
一台FANUC 3M 数控铣床通电无报警、CRT 无报警也无法起动,自诊断发现一路『锁住信号』持续送往CNC,但外部部件均无实际触发。根源是外部电磁干扰使磁泡存储器数据混乱误发锁住信号,初始化
开始阅读 → PDF在线阅读 →
一台FANUC 0TD 车床(FTC-20)遇外部电网断电,换记忆板MEM-A4 后CRT恢复但报100P/S 417/427 数字参数错——因取电池导致机械参数全丢。按随机机械参数表开启PW
开始阅读 → PDF在线阅读 →
数控机床维修工具按用途分七类:基础测量(万用表、钳形表、示波器)、机械(内六角、扭力扳手、百分表、拉马)、电气(剥线钳、PLC 编程电缆、热成像仪)、伺服主轴专用(编码器测试仪、Servo G
开始阅读 → PDF在线阅读 →
数控机床 I/O 模块是连接 CNC 核心单元与外部执行机构、传感器的「神经中枢」,承担信号采集、指令执行与反馈,直接决定加工精度与稳定性。本文按功能、原理、选型三维度解析西门子、三菱、发那科
开始阅读 → PDF在线阅读 →
继电器模块是把单个继电器集成化、系列化的工业组件,在数控机床中承担信号转换隔离、电路逻辑控制与安全保护,直接关系加工精度与生产效率。本文从核心功能、电磁感应工作原理、精准选型要点到典型应用实例
开始阅读 → PDF在线阅读 →
继电器是数控机床电气柜里低压控制的核心元件,承担信号转换、电路控制、过载保护三大作用,直接影响运行稳定性与精度。本文从功能、电磁工作原理、选型技巧到实拍应用,全面拆解电气柜内继电器的关键知识点
开始阅读 → PDF在线阅读 →
数控机床电气柜的灭弧元器件围绕「熄灭电弧、保护电路」工作,常见有灭弧罩、灭弧栅、真空灭弧室、磁吹灭弧装置四类,分别适配接触器/断路器、大电流主回路、精密控制回路和强电流回路。选型要按电路场景匹
开始阅读 → PDF在线阅读 →
数控机床接触器是用电磁吸力驱动主触点通断大功率执行元件(主轴/进给/冷却电机)的’关键开关’,并借辅助触点参与自锁互锁与急停保护;选型要按负载电流、电压、极数与使用类别匹配 CNC 工况。数控
开始阅读 → PDF在线阅读 →
数控机床电气柜的开关电器(断路器/隔离开关/转换开关)承担电路通断控制、过载与短路保护、隔离与电源转换,选型要按额定电压电流、分断能力与防护等级匹配 CNC 工况,是保障加工精度与操作安全的基
开始阅读 → PDF在线阅读 →
数控车床电动刀架换刀异常占停机50%以上,可按「结构原理→控制信号→时序逻辑→电路追踪→故障案例」五步法诊断;牢记蜗轮丝杠压板润滑、霍尔磁钢固定、T01~T08/TCP/TL±信号与A/A+/
开始阅读 → PDF在线阅读 →
普通卸载会残留注册表与深层文件夹垃圾,导致空间没释放、装新软件报错。GEEKUninstaller 是轻量免费的深度卸载工具,提供普通深度卸载与强制卸载两种模式,还能清理Windows 预装应
开始阅读 → PDF在线阅读 →
习路径,帮助维修与调试人员用检索快速找到分散在 PDF 中的图纸、参数与案例,并可加入交流群讨论。好记性不如烂笔头,我们不要考验我们的大脑,去记忆那些繁琐的信息,同样的,我们在维修中,在调试中
开始阅读 → PDF在线阅读 →
FANUC 伺服选型记住『α 高端、β 经济』:αi 系列模块化、支持高速高精与再生节能,适合钻攻中心和龙门;βi 系列一体型省电柜空间、性价比高,适合经济型立加和车床。电机抓转速-扭矩两点,
开始阅读 → PDF在线阅读 →
FANUC 0i MF Plus 的 SV0436(Z 软过热继电器 OVC)反复报警,表现为连续切削 30–60 分钟后 Z 轴中断、重启暂时恢复又复发;按「先机械后电气」排查,重点查润滑间
开始阅读 → PDF在线阅读 →
本文用「六维故障分类(系-P-电-主-伺-刀)+ 五步黄金诊断法(现象快照→PMC 信号验证→电气回路量化→参数一致性→替换隔离对比)」把 FANUC 机床维修从经验主义变成可复制的方法论,并
开始阅读 → PDF在线阅读 →
FANUC 0i-D / 0i Mate-D 虽发布十余年仍占国产机、教学机与改造市场半壁江山:0i-D 标配 5 轴(双路径车 8 轴)、串行+模拟主轴,0i Mate-D 仅 3 轴单主轴
开始阅读 → PDF在线阅读 →
一台FANUC 0I-MD 卧式加工中心精铣时X 轴窜动、表面有波纹且位置跟随误差波动,无报警。排查为位置环增益1825 偏低、负载惯量比2101 未调,加之编码器插头松动氧化;恢复1825
开始阅读 → PDF在线阅读 →
某设备装雷尼绍编码器后西门子 840D 频繁报轮廓误差,根因是安装同轴度超标、信号电缆虚接未屏蔽、系统参数(脉冲数/信号类型)未正确设置。校正安装、换屏蔽电缆、按手册设参并调位置环增益后报警消
开始阅读 → PDF在线阅读 →
三菱M64 大型卧车车螺纹乱牙,根因是55kW 变频器控制柜距主轴编码器过近、未屏蔽导致谐波干扰编码器信号、主轴转速检测失真破坏同步;移至远处、加屏蔽并两端接地后转速稳定、螺距精准。1. 故障
开始阅读 → PDF在线阅读 →
本PPT 系统讲透数控机床故障诊断与维修:按部位/性质/报警显示/原因四大维度分类故障,给出11 种核心排除方法与11 种必备仪表,并附FANUC 系统实战与维修职业提升建议。一、数控机床维修
开始阅读 → PDF在线阅读 →
 PDF在线阅读 →
等任务免费获取,用于购买积分商品;VIP 分黄金与钻石两级,分别享有免积分下载、折扣或免费下载付费电子书等权益,支撑网站持续产出。积分与会员功能是共享屋网站的虚拟权限管理功能,解释权归网站所有
开始阅读 → PDF在线阅读 →
由十年实战经验编写,涵盖程序阅读技巧、控制逻辑解析、F/G 信号记忆与仿真/实机练习,按部就班即可系统提升。FANUC PMC 学习群在信息爆炸的时代,知识的获取变得前所未有的便捷,但真正有价
开始阅读 → PDF在线阅读 →
 PDF在线阅读 →
学 FANUC 维修最忌’碎片化’——遇事百度、靠经验排故,几年原地踏步。本文给出系统化学习路径:先建立资料检索与类比思维,再依托官方说明书矩阵(功能接口、操作、维修、参数、硬件),最后落到从
开始阅读 → PDF在线阅读 →
搭一套能跑起来的FANUC 测试平台,最少需要4 份梯形图覆盖90%常用功能:急停&使能链路、方式选择&倍率、手动进给&回零、M/S/T 基本译码;想把伺服轴、刀库、模拟主轴玩全再补2 份。新
开始阅读 → PDF在线阅读 →
数控机床行业从操作到管理对应 6–8 个典型岗位——数控操作工、调试员、编程员、工艺员、装调维修工程师、销售售后、质量检验、生产主管,文章按岗位列出职责与对应课程技能,并给出公共基础与数控内核
开始阅读 →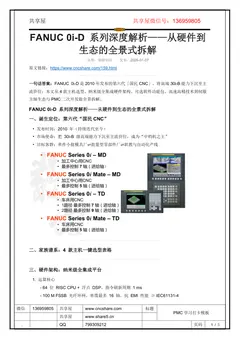 PDF在线阅读 →
FANUC 0i-D 是2010 年发布的第六代「国民CNC」,将高端30i-B 能力下沉至主流价位;本文从4 款主机选型、纳米级全集成硬件架构、可选软件功能包、高速高精技术到伺服主轴生态与P
开始阅读 → PDF在线阅读 →
电气柜内变压器承担「电压转换+安全隔离」双重任务,按用途分为控制变压器、伺服变压器、隔离变压器、照明变压器四类,并可用TDR 系列的铁心/绕组/绝缘/安装参数做选型参考。1 功能与分类
开始阅读 → PDF在线阅读 →
数控机床内部带电回路按IEC 60204-1 与GB/T 5226.1-2019 的电压功能组原则,可划分为七级:380V 三相动力、220V 单相控制、200V 伺服馈电、直流母线、低压控制
开始阅读 → PDF在线阅读 →
数控机床电气工程师的成长通常分五阶段:入门(0–1 年,打电气基础、看懂图纸)、初级(1–3 年,独立设计选型调试)、中级(3–6 年,主导中型项目与多品牌系统)、高级(6–10 年+,大型系
开始阅读 → PDF在线阅读 →
本文给出 FANUC 全部基本报警(PS / BG / SR 等)的分组速查表,按报警号段归类并标注首选检查动作,现场可直接按号定位、先查最可能的那一项,不必从头翻手册。机床报警了,你第一件事
开始阅读 → PDF在线阅读 →
SV0401 “SERVO ALARM VRDY OFF”本质是伺服放大器发给CNC 的VRDY 就绪信号在某一环断了,同一报警号可能是主接触器未吸合、急停回路断开、FSSB 光纤松动或放大器
开始阅读 → PDF在线阅读 →
一个FANUC PMC 项目从零调试应按六阶段推进:现场勘察、完整备份、地址规划、编写逻辑、在线下载、分级验证,每一步都有明确该做与不该做的事,漏掉任何一步都会在现场返工。接到一个没有梯形图的
开始阅读 → PDF在线阅读 →
FANUC PMC 与第三方PLC(如S7-200、组态屏)互联有三条可选通路,成败关键在于电气隔离与地址约定,而非PLC 品牌;本文讲透每条通路的接线要点及信号不通时的五步排查顺序。很多项目
开始阅读 → PDF在线阅读 →
FANUC PMC 自定义报警是机床厂家在发那科梯形图里用ALARM指令自行定义的中文报警提示;发那科出厂只提供框架与通道。它由报警号、报警内容、触发条件三部分组成,写法遵循文中给出的三条硬规
开始阅读 → PDF在线阅读 →
《看懂PMC 程序,其实没那么难》V1.0 是一本面向实战的电子书,配套真实机床PMC 案例与仿真软件,从急停、润滑到四轴控制逐行拆解梯形图逻辑,零基础也能看懂,并附
开始阅读 → PDF在线阅读 →
这份FANUC PMC 中英文对照表把急停、门开、气压低、超程、刀具夹紧、主轴速度错误等常见英文报警逐一对应中文,是维修人员快速读懂天书般报警信息的「葵花宝典」。在江湖中闯荡,最怕遇到的就是那
开始阅读 → PDF在线阅读 →
FANUC M 代码常用功能有译码与动作处理、结束信号处理、编程案例,以及用 M代码调用子程序、调用宏程序、做缓冲类型 M 代码和手把手增加一个新 M 代码功能;理解这些实现方式,可为机床设计
开始阅读 → PDF在线阅读 →
技术交流群与推荐阅读,适合从零开始建立 FANUC PMC 调试与维修知识框架的电气工程师参考。FANUC PMC 维修学习资料大家好、我是共享屋、从事数控机床电气设计工作,在我的工作中需要学
开始阅读 → PDF在线阅读 →
《FANUC 维修操作必备基础技能手册》系统梳理了维修现场必备的基础操作,涵盖系统功能概念、数控系统组成、数据备份概述、BOOT SYSTEM 启动方法,以及 PMC、参数、螺距补偿、程序等数
开始阅读 → PDF在线阅读 →
《FANUC 数控机床电气维修学习指南》面向入门者,系统讲清「如何入门学习FANUC 电气维修、加入什么圈子解锁更多技能」,目录涵盖电气维修基础、系统概念、学习方法、故障分析与维修要求,并持续
开始阅读 → PDF在线阅读 →
技术人员手里的 FANUC 手册、PLC 程序、电气图纸正是他人愿为’获取资料’而转存网盘的刚需资源。本文以夸克/悟空网盘 CPA 模式为例,讲清推广流程、平台对比与避坑要点,帮助技术人用现有
开始阅读 →换个关键词试试,或点击「全部」查看全部 213 册。
已显示全部文档
直接输入报警号(SV0401)、参数号(1825)、信号地址(G / R / D)或中文关键词,标题与正文摘要会一并匹配。
点开任意一册即进入阅读器:上一页 / 下一页、页码跳转、缩放、全屏、连续阅读与页内全文检索都可用,手机端支持左右滑动。
文档中给出的号段、位定义与排查顺序,请以本机实际画面与对应系列官方手册为准;改动参数前先做好备份。
每册都标注了发布日期、分类与 www.cncshare.com 原文链接,需要看配图、评论或后续更新时可直接跳转。
本站电子书内容整理自 www.cncshare.com (共享屋数控电气技术中心)公开发布的技术文章,由共享屋资料库统一排版为 PDF,并在本站提供在线逐页阅读。文档中的页眉、联系方式与原文链接均予以保留。
文库面向数控机床电气调试与维修人员作技术参考,不替代厂商官方手册。FANUC、SIEMENS、MITSUBISHI、HEIDENHAIN 等均为各自厂商商标,本站与其无隶属或代理关系。如需转载或用于商业用途,请先联系原文作者。